Visualizzazioni: 0 Autore: Wendy Liu Orario di pubblicazione: 2026-07-08 Origine: Jewishhin
Sommario
Di tutte le applicazioni di imballaggio nel settore, quello dei prodotti farmaceutici e sanitari rappresenta la posta in gioco più alta.
Un prodotto farmaceutico etichettato in modo errato può causare danni al paziente. Un nutraceutico contaminato può innescare un ritiro del prodotto che interessa centinaia di migliaia di unità. Una linea di confezionamento che non è in grado di produrre una traccia di controllo per ogni lotto è esclusa dalla fornitura ai mercati regolamentati, indipendentemente dalla qualità della fabbricazione del prodotto stesso.
Allo stesso tempo, il mercato dell’imballaggio farmaceutico e sanitario è uno dei segmenti in più rapida crescita nel settore dei macchinari per l’imballaggio a livello globale. Il solo mercato nutraceutico globale ha superato i 500 miliardi di dollari nel 2024 e cresce dell’8% annuo. Integratori alimentari, farmaci da banco, dispositivi medici e alimenti funzionali vengono prodotti ed esportati su larga scala da strutture che devono soddisfare gli stessi standard normativi GMP, FDA e UE delle principali aziende farmaceutiche, indipendentemente dalle loro dimensioni.
Questa guida è scritta per produttori farmaceutici, produttori di nutraceutici, marchi di integratori alimentari, confezionatori di medicinali da banco e organizzazioni di confezionamento a contratto (CPO) che stanno progettando o aggiornando una linea di confezionamento per prodotti sanitari regolamentati. Copre l'architettura della linea completa, dall'imballaggio primario alla serializzazione e al track-and-trace, con la specificità ingegneristica, il quadro di validazione e la documentazione di conformità richiesti dagli imballaggi sanitari regolamentati.

Prima di specificare una singola macchina, è necessario comprendere il quadro normativo che regola la linea di confezionamento. I requisiti variano in modo significativo in base al tipo di prodotto e al mercato di destinazione.
Categoria di prodotto |
Regolamento statunitense |
Regolamento UE |
Implicazioni chiave sull'imballaggio |
Farmaceutico su prescrizione |
FDA 21 CFR Parti 210/211 (cGMP) |
Allegato GMP UE 1/15; FMD UE (2011/62/UE) |
Convalida GMP completa; serializzazione obbligatoria |
Medicina OTC |
FDA 21 CFR Parti 210/211; Monografia dell'OTC |
GMP dell’UE; normativa nazionale OTC |
Convalida GMP; confezione a prova di manomissione |
Integratore alimentare (USA) |
FDA 21 CFR Parte 111 (cGMP per integratori alimentari) |
Direttiva UE sugli integratori alimentari |
Convalida equivalente a GMP; conformità dell'etichetta |
Alimento nutraceutico/funzionale |
FDA 21 CFR Parte 117 (GMP alimentare) |
Legislazione alimentare dell'UE; Regolamento EFSA |
GMP alimentare; conformità alle indicazioni sulla salute |
Dispositivo medico (Classe I/II) |
FDA 21 CFR Parte 820 (QSR); ISO 13485 |
MDR UE (2017/745); ISO 13485 |
Convalida del sistema di barriera sterile; Etichettatura UDI |
Diagnostica in vitro (IVD) |
FDA 21 CFR Parte 820; IVDR |
IVDR UE (2017/746) |
Barriera sterile; UDI; catena del freddo |
Farmaceutico veterinario |
FDA 21 CFR Parte 514 |
Regolamento UE sui medicinali veterinari |
equivalente GMP; etichettatura specie-specifica |
Ai fini pratici della progettazione delle linee, le linee di confezionamento farmaceutico e sanitario rientrano in tre livelli di conformità:
Livello 1: GMP farmaceutico completo Si applica a: farmaci soggetti a prescrizione, prodotti sterili, prodotti biologici
Convalida IQ/OQ/PQ completa di tutte le apparecchiature di imballaggio
Record elettronici e audit trail conformi a 21 CFR Parte 11
Serializzazione e tracciabilità (DSCSA statunitense; FMD UE)
Ambiente camera bianca (Classe ISO 7 o 8)
Revisioni annuali dei prodotti e controllo delle modifiche
Livello 2: Equivalente GMP (integratore alimentare/nutraceutico) Si applica a: integratori alimentari (21 CFR Parte 111), nutraceutici, alimenti funzionali
Qualificazione dell'attrezzatura (consigliato IQ/OQ/PQ; richiesto per la fornitura dei principali rivenditori)
Si consiglia la registrazione elettronica dei lotti
È richiesto un imballaggio a prova di manomissione
Conformità dell'etichetta (FDA, UE, specifica per paese)
Controllo degli allergeni
Livello 3: Prodotto sanitario/OTC Si applica a: medicinali da banco, dispositivi medici di classe I, cura personale con indicazioni sulla salute
Pratiche allineate alle GMP
Confezione a prova di manomissione
Tracciabilità del lotto
Conformità all'audit del rivenditore
Ambito di JEWSHIN : le linee di confezionamento farmaceutico e sanitario di JEWSHIN sono progettate per applicazioni Tier 2 e Tier 3 : integratori alimentari, nutraceutici, medicinali da banco e prodotti sanitari. Per le applicazioni farmaceutiche sterili complete di livello 1 (riempimento asettico, tecnologia di isolamento), i fornitori di apparecchiature farmaceutiche specializzate sono più appropriati. Questa guida tratta in modo approfondito il Livello 2 e il Livello 3.
Le linee di confezionamento dei prodotti sanitari sono più complesse delle linee di prodotti alimentari o per la casa, perché in genere coinvolgono più formati di imballaggio primario (bottiglie, blister, bustine, tubi), imballaggi secondari (cartoni) e imballaggi terziari (astucci), tutti con sistemi integrati di codifica, ispezione e tracciabilità.
Il formato dell'imballaggio primario è la decisione più importante nella progettazione della linea sanitaria: determina l'intera architettura della linea.
Formato |
Prodotti |
Vantaggi |
Svantaggi |
Complessità della linea |
Bottiglia (HDPE/PET/vetro) |
Compresse, capsule, liquidi, polveri |
Ad alta velocità; versatile; consumatore familiare |
Ingombro maggiore; è richiesto un cappuccio a prova di bambino |
Medio |
Confezione in blister (PVC/Alu-Alu) |
Compresse, capsule, losanghe |
Dose unitaria; a prova di manomissione; barriera contro l'umidità |
Più lentamente; costo degli utensili più elevato; limitato alla dose solida |
Alto |
Bustina |
Polveri, granuli, liquidi monodose |
Basso costo; flessibile; controllo delle porzioni |
Barriera limitata; non a prova di bambino |
Medio |
Tubo |
Creme, gel, unguenti |
Erogazione igienica; buona barriera |
Riempimento lento; complessità della sigillatura dei tubi |
Alto |
Fiala/ampolla |
Iniettabili, colliri, diagnostica |
Sterile; ermetico |
Richiede riempimento asettico (ambito Livello 1) |
Molto alto |
Pacchetto di bastoncini |
Integratori in polvere, effervescenti |
Conveniente; monodose |
Barriera inferiore rispetto alla bustina; volume limitato |
Medio |
Architettura A: Linea flaconi (Dose solida – Compresse/Capsule)
[Riordinatore bottiglie] → [Contatore compresse/capsule] → [Inseritore essiccante] → [Inseritore cotone/riempitivo] → [Tappatura] → [Sigillatura a induzione] → [Etichettatura] → [Codifica + Serializzazione] → [Ispezione visiva] → [Astucciamento] → [Confezionamento di scatole]
Architettura B: Linea Flaconi (Dose Liquida – Sciroppi, Sospensioni, Gocce)
[Riordinatore di bottiglie] → [Riempimento di liquidi] → [Tappatura] → [Sigillatura a induzione] → [Etichettatura] → [Codifica + Serializzazione] → [Ispezione visiva] → [Astucciamento] → [Confezionamento di casse]
Architettura C: Linea Blister + Cartone (Dose Solida)
[Inserimento compresse/capsule] → [Formazione blister] → [Caricamento prodotto] → [Coperchio/Sigillatura] → [Perforazione blister] → [Codifica] → [Ispezione visiva] → [Inserimento foglio illustrativo] → [Astucciamento] → [Serializzazione] → [Confezionamento custodia]
L'architettura A è la configurazione più comune per i clienti del settore sanitario di JEWSHIN: copre integratori alimentari (compresse, capsule, softgel), vitamine da banco e prodotti nutraceutici in flaconi.
I riordinatori per bottiglie di grado farmaceutico differiscono dai riordinatori standard in tre modi:
Materiale : tutte le superfici a contatto con il prodotto in acciaio inox 304/316L o plastica per alimenti
Pulibilità : smontaggio senza attrezzi per la pulizia tra un cambio di prodotto e l'altro
Movimentazione delicata : movimentazione delle bottiglie progettata per evitare graffi o segni di contenitori di tipo farmaceutico
Velocità : 50–300 bottiglie/min a seconda delle dimensioni e della configurazione della bottiglia.
Il contatore di compresse/capsule è la stazione tecnicamente più critica su una linea di flaconi a dose solida. Deve contare il numero corretto di compresse o capsule in ogni flacone, con tolleranza zero per il conteggio eccessivo (violazione normativa) o conteggio insufficiente (problema di sicurezza del paziente e violazione normativa).
Tecnologia |
Come funziona |
Precisione |
Velocità |
Ideale per |
Contatore a doghe |
Le compresse cadono attraverso le lamelle fessurate; conteggiato per slot |
±0 (meccanico) |
20–80 bottiglie/min |
Compresse uniformi ad alta velocità |
Contatore elettronico (basato su sensore) |
I sensori a infrarossi contano le compresse/capsule mentre cadono attraverso i canali |
±0 (verifica elettronica) |
30–120 bottiglie/min |
La maggior parte dei prodotti a dosaggio solido |
Contatore basato sulla visione |
La fotocamera conta e ispeziona i tablet mentre passano |
±0 + rilevamento difetti |
20–80 bottiglie/min |
Prodotti premium; è necessario il rilevamento dei difetti |
Contatore di pesatura |
Peso netto utilizzato per verificare il conteggio (peso ÷ peso medio della compressa) |
±1 compressa (statistica) |
60–200 bottiglie/min |
Ad alta velocità; compresse uniformi |
Per le operazioni conformi alle GMP, il conteggio tramite sensore elettronico con verifica del conteggio al 100% . lo standard è Il conteggio di ogni bottiglia deve essere verificato, non campionato. Qualsiasi bottiglia con un conteggio errato viene automaticamente scartata prima della tappatura.
Un sistema di conteggio conforme alle GMP deve:
Contare elettronicamente ogni compressa/capsula
Verificare il conteggio rispetto al target prima di rilasciare la bottiglia per tapparla
Rifiuta automaticamente qualsiasi bottiglia con conteggio errato
Registrare i dati di conteggio per ogni bottiglia (o almeno ogni lotto) nel registro elettronico del lotto
Genera un allarme e interrompe la linea se il tasso di rifiuto supera una soglia definita (tipicamente 0,1%)
Molti prodotti farmaceutici e nutraceutici richiedono un essiccante (gel di silice o setaccio molecolare) per mantenere la stabilità del prodotto e/o un riempitivo in cotone o sintetico per impedire il movimento della compressa nel flacone.
Tipo di inserimento |
Prodotti |
Tipo di macchina |
Velocità |
Contenitore essiccante |
Compresse, capsule, softgel sensibili all'umidità |
Inseritore automatico di essiccante |
60–200 bottiglie/min |
Bustina essiccante |
Prodotti sensibili all'umidità |
Inseritore di bustine |
40–120 bottiglie/min |
Tappo in cotone |
Flaconi farmaceutici tradizionali |
Inseritore di cotone |
40–100 bottiglie/min |
Riempitivo sintetico |
Flaconi di integratori moderni |
Inseritore di riempitivo |
60–150 bottiglie/min |
L'inserimento dell'essiccante deve essere verificato al 100%: una bottiglia senza l'essiccante richiesto rappresenta un difetto di qualità del prodotto. I sistemi di visione o la verifica basata su sensori confermano la presenza di essiccante in ogni bottiglia prima della tappatura.
Le chiusure a prova di bambino (CRC) sono obbligatorie per la maggior parte dei prodotti farmaceutici e da banco negli Stati Uniti (PPPA) e nell'UE. La tappatrice deve applicare i CRC in modo coerente, con l'inserimento verificato del meccanismo a prova di bambino.
Tipo CRC |
Meccanismo |
Metodo di applicazione |
Verifica |
Push-and-turn (P&T) |
Richiede una spinta e una rotazione simultanee per l'apertura |
Tappatore a mandrino rotante con attrezzatura P&T |
Monitoraggio della coppia + visione |
Squeeze-and-turn (S&T) |
Richiede compressione e rotazione simultanee |
Tappatore a mandrino rotante con utensili S&T |
Monitoraggio della coppia |
Anello di bloccaggio |
L'anello esterno blocca il cappuccio interno |
Tappatore a due stadi |
Monitoraggio della coppia |
CRC con supporto in blister |
La carta blister impedisce la rimozione del cappuccio |
Manuale o semiautomatico |
Ispezione visiva |
Parametro |
Specifica |
Perché |
Coppia di applicazione |
Specifica del produttore per tappo (tipicamente 1,5–3,0 Nm) |
Assicura che il meccanismo CRC si innesti correttamente |
Monitoraggio della coppia |
100% delle chiusure |
Requisito GMP; chiusure fuori specifica respinte |
Registrazione dei dati di coppia |
Ogni lotto; sintesi statistica |
Registro elettronico dei lotti; Traccia di controllo GMP |
La sigillatura a induzione è standard per i flaconi farmaceutici e nutraceutici e fornisce prova di manomissione (richiesto dalle normative FDA e UE), chiusura ermetica (prolunga la durata di conservazione) e un'ulteriore barriera contro l'ingresso di umidità.
Per le applicazioni farmaceutiche, l'integrità della tenuta a induzione deve essere verificata al 100% e non campionata. Metodi di verifica:
Ispezione dei sigilli basata sulla visione : la telecamera controlla la completezza e i difetti di ogni sigillo
Tester dell'integrità della tenuta : test della pressione o del vuoto su ogni bottiglia (più lento; utilizzato per prodotti ad alto rischio)
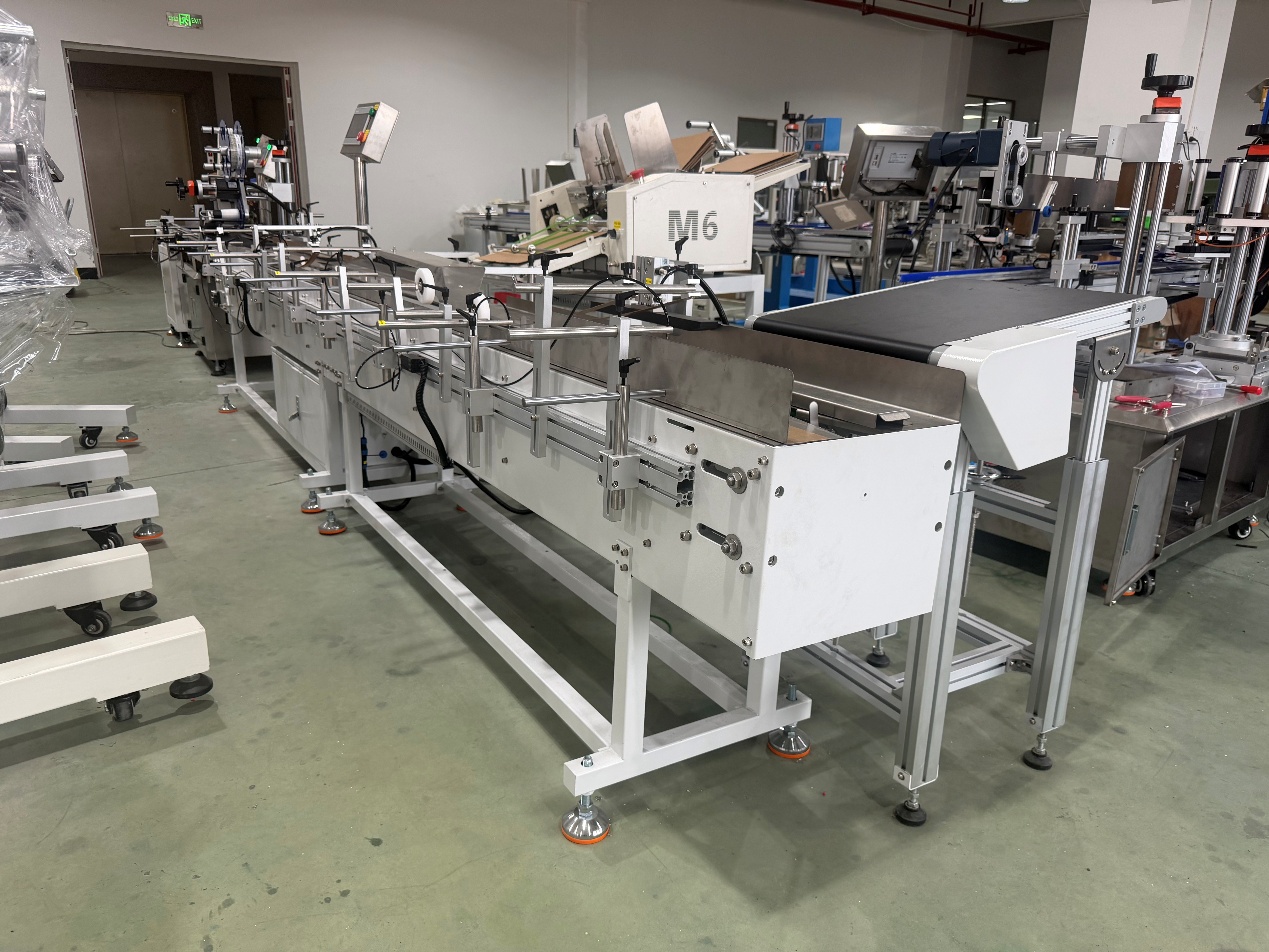
L'etichettatura farmaceutica è l'applicazione di etichettatura più regolamentata nel settore dell'imballaggio. L'etichetta deve contenere tutte le informazioni normative richieste e l'etichettatrice deve applicarle con la precisione e la coerenza richieste dalle GMP.
Mercato |
Regolamento |
Elementi chiave dell'etichetta |
Stati Uniti (farmaco da banco) |
FDA 21 CFR Parte 201 |
Pannello Fatti sulla droga; ingredienti attivi/inattivi; indicazioni; avvertimenti; numero di lotto; data di scadenza |
Stati Uniti (integratore alimentare) |
FDA 21 CFR Parte 101 |
Pannello Fatti Supplemento; elenco degli ingredienti; quantità netta; produttore; numero di lotto; data di scadenza |
UE (medicina) |
Direttiva UE 2001/83/CE |
Nome della locanda; forza; forma farmaceutica; contenuto; eccipienti; via di somministrazione; scadenza; numero di lotto; Braille (per prescrizione) |
UE (integratore alimentare) |
Direttiva UE 2002/46/CE |
Dichiarazione nutrizionale; elenco degli ingredienti; dose giornaliera raccomandata; dichiarazioni di avvertimento; numero di lotto |
Australia (TGA) |
Requisiti di etichettatura TGA |
numero AUST R/AUST L; principi attivi; indicazioni; avvertimenti; lotto; scadenza |
L'etichettatura farmaceutica richiede una precisione di posizionamento più rigorosa rispetto alla maggior parte delle altre applicazioni:
Parametro |
Commerciale standard |
GMP farmaceutica |
Precisione del posizionamento dell'etichetta |
±1,5 mm |
±0,5–1,0 mm |
Etichetta inclinata |
±2° |
±0,5° |
Verifica dell'etichetta al 100%. |
Opzionale |
Necessario |
Pista di controllo |
Opzionale |
Obbligatorio (etichetta applicata, verificata, lotto registrato) |
Un sistema di etichettatura di livello farmaceutico deve includere un sistema di visione integrato che verifichi, su ogni bottiglia:
Presenza etichetta (nessuna etichetta mancante)
Posizione dell'etichetta (entro le specifiche)
Contenuto dell'etichetta: verifica OCR del numero di lotto e della data di scadenza
Leggibilità dei codici a barre (minimo grado ISO B)
Per prodotti serializzati: leggibilità del codice 2D DataMatrix e verifica del contenuto
La codifica e la serializzazione rappresentano l'operazione più complessa dal punto di vista tecnico su una moderna linea di confezionamento farmaceutico e i requisiti stanno aumentando rapidamente con l'espandersi degli obblighi di serializzazione globale.
Ogni prodotto farmaceutico e sanitario deve riportare:
Informazioni |
Tecnologia |
Posizione |
Numero di lotto/batch |
CIJ o laser |
Direttamente sul contenitore o sull'etichetta |
Data di scadenza |
CIJ o laser |
Direttamente sul contenitore o sull'etichetta |
Data di produzione |
CIJ o laser |
Contenitore o etichetta |
Codice a barre al dettaglio (EAN-13/UPC-A) |
Etichetta prestampata |
Etichetta |
Codice di serializzazione (DataMatrix 2D) |
A getto d'inchiostro o laser |
Etichetta o direttamente sul cartone |
La serializzazione – l’assegnazione di un numero di serie univoco a ogni singola unità vendibile – è ora obbligatoria per i prodotti farmaceutici nella maggior parte dei mercati principali:
Mercato |
Regolamento |
Scadenza |
Requisito |
Stati Uniti |
DSCSA (Legge sulla sicurezza della catena di approvvigionamento dei farmaci) |
Novembre 2023 (pienamente applicato) |
Identificatore univoco del prodotto (NDC + numero di serie + lotto + scadenza) su ogni unità; DataMatrix 2D |
Unione Europea |
FMD UE (Direttiva sui medicinali falsificati) |
Febbraio 2019 (applicato) |
Identificatore univoco + caratteristica di prova di manomissione su ogni confezione di medicinali soggetti a prescrizione |
Cina |
Sistema di tracciabilità NMPA |
Lancio graduale nel periodo 2019-2024 |
Identificatore univoco su ogni confezione di farmaco; caricare nel database nazionale |
Corea del Sud |
Serializzazione MFDS |
2015 (applicato) |
Identificatore univoco su ogni confezione farmaceutica |
Arabia Saudita |
Serializzazione SFDA |
2017 (applicato) |
Identificatore univoco; caricare sul sistema Salama |
Brasile |
ANVISA SNCM |
Lancio graduale |
Identificatore univoco; caricare nel database nazionale |
Per gli integratori alimentari e i nutraceutici, la serializzazione non è ancora universalmente obbligatoria, ma i principali rivenditori (Walmart, Costco, Amazon) la richiedono sempre più come condizione di fornitura, e la tendenza normativa è chiaramente verso requisiti di serializzazione più ampi.
Un sistema di serializzazione completo è composto da quattro livelli:
[L1: Codifica e scansione] → [L2: Controllo linea (aggregazione)] → [L3: Gestione sito] → [L4: Enterprise (ERP/EPCIS)]
Strato |
Funzione |
Attrezzatura |
L1 |
Stampa DataMatrix 2D unico su ciascuna unità; scansiona e verifica |
Codificatore a getto d'inchiostro/laser + verificatore con fotocamera |
L2 |
Aggregare i numeri di serie delle unità in serie di casse e pallet; gestire gli eventi di linea |
Controller di serializzazione della linea (basato su PC) |
L3 |
Gestire tutti i dati di serializzazione per il sito; connettersi all'ERP |
Server di serializzazione del sito |
L4 |
Connettiti ai sistemi nazionali di tracciabilità (DSCSA, FMD, NMPA) |
Integrazione ERP; Archivio EPCIS |
Le linee di confezionamento pronte per la serializzazione di JEWSHIN includono L1 e L2 come standard, con interfacce per i sistemi L3/L4 forniti dal cliente (SAP, Oracle, TraceLink, Antares Vision, ecc.).

Il riempimento liquido farmaceutico e nutraceutico (sciroppi, sospensioni, gocce, tinture) condivide molte caratteristiche con il riempimento di liquidi alimentari, ma con requisiti di costruzione e convalida GMP a ogni livello.
Tipo di prodotto |
Viscosità |
Tecnologia di riempimento |
Requisito GMP |
Soluzioni acquose (sciroppi, gocce) |
1–500 PC |
Pompa peristaltica o riempitrice a pistone |
Percorso del prodotto in acciaio inox 316L o PTFE/silicone; CIP |
Sospensioni (antiacidi, vitamine) |
100–5.000 cP |
Riempitore a pistone con agitazione |
Tramoggia prodotto agitato; acciaio inox 316L; CIP |
Oli (olio di pesce, olio di CBD, vitamina E) |
50-500 cP |
Pompa a ingranaggi o riempitrice a pistone |
acciaio inox 316L; lavaggio con azoto per prodotti sensibili all'ossidazione |
Sciroppi viscosi (sospensioni dense a base di miele) |
5.000–50.000 cP |
Pompa a ingranaggi o pompa a lobi rotativi |
acciaio inox 316L; percorso del prodotto riscaldato per viscosità sensibile alla temperatura |
Per le soluzioni farmaceutiche acquose, il riempimento della pompa peristaltica è spesso preferito rispetto al riempimento del pistone perché:
Nessun contatto del prodotto con il meccanismo della pompa : solo il tubo peristaltico entra in contatto con il prodotto, i rulli della pompa entrano in contatto solo con l'esterno del tubo
Sterilizzazione semplice del percorso del prodotto : sostituzione dei tubi tra un lotto e l'altro; nessuna superficie metallica da pulire e validare
Nessun rischio di contaminazione incrociata : il tubo è monouso o facilmente sostituibile
Azione di pompaggio delicata : adatta per prodotti sensibili al taglio
Limitazione : le pompe peristaltiche sono meno precise dei riempitori a pistone alle alte velocità: la precisione è generalmente ±0,5–1,0% rispetto a ±0,2–0,5% per i riempitori a pistone.
I requisiti di precisione del riempimento dei liquidi farmaceutici sono definiti dagli standard della farmacopea:
Riempi volume |
Tolleranza USP (dose singola) |
Tolleranza EP |
≤ 2 ml |
+10% / -0% |
+10% / -0% |
2–10 ml |
+8% / -0% |
+8% / -0% |
10–50 ml |
+6% / -0% |
+6% / -0% |
50–100 ml |
+4% / -0% |
+4% / -0% |
>100 ml |
+3% / -0% |
+3% / -0% |
Nota: queste sono le tolleranze normative minime: la maggior parte dei produttori punta a tolleranze molto più strette (±0,5–1,0%) per mantenere la qualità e ridurre al minimo gli scarti di riempimento eccessivo.
Il confezionamento in blister è il formato di confezionamento primario dominante per i prodotti farmaceutici e da banco a dose solida in Europa e Asia. Fornisce la dispensazione a dose unitaria, un'eccellente barriera contro l'umidità e l'ossigeno e prova di manomissione ed è il formato richiesto da molti sistemi sanitari nazionali per i medicinali rimborsabili.
Una macchina blisteratrice (chiamata anche termoformatrice o macchina blisteratrice) esegue quattro operazioni:
Formatura : il film di formatura in PVC o Alu-Alu viene riscaldato e formato in cavità blister
Caricamento : le compresse o le capsule vengono caricate nelle cavità del blister (per gravità, spazzola o vuoto)
Copertura : la copertura in foglio di alluminio viene applicata sui blister riempiti
Sigillatura : il calore e la pressione sigillano il foglio di copertura sul film di formatura
Perforazione : i singoli blister vengono perforati dal nastro
Tipo di pellicola |
Barriera contro l'umidità |
Barriera all'ossigeno |
Chiarezza |
Costo |
Ideale per |
PVC |
Basso |
Basso |
Eccellente |
Basso |
Compresse standard; prodotti non sensibili |
PVC rivestito in PVDC |
Medio |
Medio |
Bene |
Medio |
Prodotti moderatamente sensibili all'umidità |
Aclar (PCTFE) |
Alto |
Medio |
Eccellente |
Alto |
Prodotti altamente sensibili all'umidità |
Alu-Alu (forma fredda) |
Eccellente |
Eccellente |
Opaco |
Alto |
Sensibile alla luce/umidità/ossigeno; mercati tropicali |
OPA/Alu/PVC (formatura a freddo) |
Eccellente |
Eccellente |
Opaco |
Alto |
Premium sensibile all'umidità; mercati tropicali |
Per l'esportazione verso i mercati tropicali (Sud-Est asiatico, Africa, Medio Oriente), sono spesso necessari blister Alu-Alu formati a freddo: l'elevata umidità in questi mercati provoca un rapido degrado del prodotto attraverso i blister in PVC standard.
Tipo di macchina |
Velocità |
Formato blister |
Ideale per |
Movimento intermittente |
15–40 cicli/min |
Flessibile; facile cambio |
Volume medio-piccolo; più formati |
Movimento continuo |
40–100 cicli/min |
Formato fisso per set di utensili |
Volume elevato; formato unico |
Continuo ad alta velocità |
100–200+ cicli/min |
Formato fisso |
Produzione farmaceutica industriale |
Ogni prodotto farmaceutico e sanitario richiede un cartone, sia per la conformità normativa (è necessario includere il foglietto illustrativo) sia per la presentazione al dettaglio.
Tipo |
Come funziona |
Velocità |
Ideale per |
Astucciatrice orizzontale |
Prodotto inserito orizzontalmente nell'estremità del cartone aperto |
60–300 cartoni/min |
Flaconi, tubi, blister |
Astucciatrice verticale |
Il prodotto è caduto verticalmente nella parte superiore del cartone aperto |
40–200 cartoni/min |
Buste, buste, prodotti irregolari |
Astucciatrice wrap-around |
Cartone avvolto attorno al prodotto |
40–150 cartoni/min |
Bottiglie, lattine, forme irregolari |
Ogni prodotto farmaceutico richiede un foglietto illustrativo nella confezione. L'astucciatore deve:
Inserisci il volantino corretto (verificato tramite scansione del codice a barre)
Verificare la presenza del volantino in ogni cartone (visione o sensore)
Rifiutare qualsiasi cartone con foglio illustrativo mancante o errato
L'inserimento del volantino è un punto di controllo critico GMP: una scatola senza volantino non può essere rilasciata. Le astucciatrici farmaceutiche JEWSHIN includono come standard la verifica della presenza del volantino al 100%.
Per le applicazioni farmaceutiche ed equivalenti alle GMP, le apparecchiature di imballaggio devono essere formalmente convalidate prima di poter essere utilizzate nella produzione. Il quadro di validazione è costituito da tre protocolli:
IQ verifica che l'apparecchiatura sia stata installata correttamente secondo le specifiche del produttore.
IQ documenta e verifica:
Identità dell'apparecchiatura (modello, numero di serie, versione software)
Luogo di installazione e servizi (elettricità, aria compressa, acqua)
Tutti i componenti presenti e installati correttamente
Stato di calibrazione di tutti gli strumenti di misura
Procedure di pulizia e manutenzione disponibili
Registri di formazione degli operatori
JEWSHIN fornisce IQ : specifiche dell'attrezzatura, disegni di installazione, requisiti dei servizi, elenco dei componenti, certificati di calibrazione per tutti gli strumenti di misurazione, procedure di pulizia, programma di manutenzione.
OQ verifica che l'apparecchiatura funzioni correttamente nell'intero intervallo operativo specificato.
OQ testa e verifica:
Tutte le funzioni della macchina funzionano come specificato
I parametri operativi (velocità, temperatura, coppia, volume di riempimento) sono raggiungibili e controllabili
Le funzioni di allarme funzionano correttamente
I sistemi di rigetto funzionano correttamente
I sistemi di sicurezza funzionano correttamente
L'apparecchiatura funziona correttamente alle velocità minima, nominale e massima specificata
JEWSHIN fornisce OQ : modello di protocollo OQ; dati del test di accettazione in fabbrica (FAT); registrazioni dei test del sistema di allarme e di rifiuto; specifiche del campo operativo.
PQ verifica che l'apparecchiatura produca costantemente risultati conformi alle specifiche nelle condizioni di produzione effettive, con il prodotto reale.
PQ testa e verifica:
La precisione di riempimento soddisfa le specifiche durante l'intero ciclo di produzione
La precisione del posizionamento delle etichette soddisfa le specifiche
La precisione del conteggio soddisfa le specifiche (dose solida)
L'integrità della tenuta soddisfa le specifiche
La velocità di uscita soddisfa le specifiche
Il sistema di rifiuto identifica e rifiuta correttamente le unità non conformi alle specifiche
JEWSHIN fornisce PQ : modello di protocollo PQ; criteri di accettazione; moduli di raccolta dati; modelli di analisi statistica.
FDA 21 CFR Parte 11 richiede che i record elettronici utilizzati nella produzione farmaceutica soddisfino requisiti specifici di integrità, sicurezza e tracciabilità dei controlli. Per le apparecchiature di imballaggio ciò significa:
Requisito |
Attuazione |
Pista di controllo |
Tutte le modifiche ai parametri, gli allarmi e le azioni dell'operatore vengono registrati con timestamp e ID utente |
Controllo dell'accesso degli utenti |
Accesso basato sui ruoli; ID utente univoci; protezione tramite password |
Firme elettroniche |
Il rilascio dei lotti e le modifiche ai parametri critici richiedono la firma elettronica |
Integrità dei dati |
I record non possono essere eliminati o modificati senza l'immissione dell'audit trail |
Backup |
Backup dei record elettronici per evitare perdite |
I sistemi HMI di livello farmaceutico di JEWSHIN includono la funzionalità di audit trail conforme a 21 CFR Parte 11 come opzione standard per i clienti del settore sanitario.

Profilo operativo : capsule softgel di vitamina D3 da 60 conteggi in flaconi HDPE da 150 ml; Tappo a vite CRC; sigillo di induzione; etichetta fronte+retro; cartone con foglio illustrativo; 22 giorni operativi/mese; 2 turni; 8 ore/turno; Obiettivo OEE dell’83%.
Velocità di linea richiesta :
Velocità richiesta=2.000.00022×2×8×60×0,83=2.000.00017.587≈114 bottiglie/min Velocità richiesta=22×2×8×60×0.832.000.000=17.5872.000.000≈114 bottiglie/min
Stazione |
Macchina |
Velocità massima |
Stato |
Riordinatore di bottiglie |
Riordinatore automatico |
200 bottiglie/min |
✅ |
Contatore capsule |
Contatore elettronico a 8 canali |
120 bottiglie/min |
✅ |
Inseritore essiccante |
Inseritore automatico di contenitori |
150 bottiglie/min |
✅ |
Tappatura (CRC) |
Tappatore automatico rotativo CRC |
150 bottiglie/min |
✅ |
Sigillatura ad induzione |
Sigillatrice a induzione in linea |
200 bottiglie/min |
✅ |
Etichettatura |
Etichettatrice servo doppia testa + visione |
150 bottiglie/min |
✅ |
Codifica + serializzazione |
CIJ + 2D DataMatrix + verificatore della fotocamera |
150 bottiglie/min |
✅ |
Ispezione della vista |
Sistema di ispezione bottiglia completa |
150 bottiglie/min |
✅ |
Astucciamento |
Astucciatrice orizzontale con inseritrice di volantini |
120 cartoni/min |
✅ |
Imballaggio della cassa |
Incartonatrice automatica |
15 casse/min |
✅ |
Collo di bottiglia |
Contatore capsule (120 bottiglie/min) |
— |
La linea funziona a 120 bottiglie/min |
Capacità mensile : 120 × 2 × 8 × 60 × 0,83 × 22 = 2.110.464 bottiglie/mese – 5,5% di margine sopra l’obiettivo.
Opzione di ottimizzazione : aggiornamento a un contatore a 12 canali (150 bottiglie/min) per aumentare la capacità mensile a 2.638.080, consentendo la crescita del volume senza investimenti aggiuntivi sulla linea.
Target : Nuovo marchio di integratori o piccolo produttore di nutraceutici; prima linea automatizzata; Convalida farmaceutica allineata alle GMP ma non completa
Stazione |
Attrezzatura |
Velocità |
Fornitura di bottiglie |
Alimentazione manuale con tavolo di accumulo |
— |
Conteggio |
Contatore elettronico a 4 canali |
40–60 bottiglie/min |
Inserimento dell'essiccante |
Inseritore semiautomatico |
40 bottiglie/min |
Tappatura |
Tappatore CRC semiautomatico |
40–60 bottiglie/min |
Sigillatura ad induzione |
Sigillatrice a induzione in linea |
80 bottiglie/min |
Etichettatura |
Etichettatrice servo a doppia testa |
80 bottiglie/min |
Codifica |
Codificatore CIJ |
80 bottiglie/min |
Astucciamento |
Astucciatrice orizzontale semiautomatica |
30 cartoni/min |
Operatori : 3–4 Capacità mensile (1 turno, 22 giorni, 78% OEE): ~312.000 bottiglie Impronta : 12 milioni × 3 milioni Investimento : $ 65.000–$ 120.000 (FOB)
Target : marchio affermato di integratori o produttore di farmaci da banco; fornitura al dettaglio; Conformità equivalente alle GMP; pronto per l'audit dei principali rivenditori
Stazione |
Attrezzatura |
Velocità |
Riordinatore di bottiglie |
Riordinatore automatico |
200 bottiglie/min |
Conteggio |
Contatore elettronico a 8 canali con verifica al 100%. |
120 bottiglie/min |
Inserimento dell'essiccante |
Inseritore automatico di contenitori con verifica di presenza |
150 bottiglie/min |
Tappatura |
Tappatore automatico CRC con monitoraggio della coppia al 100%. |
150 bottiglie/min |
Sigillatura ad induzione |
Sigillatrice a induzione in linea con verifica della tenuta al 100%. |
200 bottiglie/min |
Etichettatura |
Etichettatrice servo a doppia testa con OCR + ispezione visiva |
150 bottiglie/min |
Codifica |
CIJ + 2D DataMatrix + verificatore della fotocamera |
150 bottiglie/min |
Ispezione della vista |
Ispezione completa della bottiglia (tappo, sigillo, etichetta, codice) |
150 bottiglie/min |
Astucciamento |
Astucciatrice orizzontale automatica con inseritrice di volantini |
120 cartoni/min |
Imballaggio della cassa |
Formatrice automatica di cartoni + confezionatrice + sigillatrice |
15 casse/min |
Pallettizzazione |
Palettizzatore semiautomatico |
6 pallet/ora |
Operatori : 4-5 Capacità mensile (2 turni, 22 giorni, 83% OEE): ~2.400.000 bottiglie Impronta : 35 milioni × 6 milioni Investimento : $ 350.000–$ 600.000 (FOB)
Target : importante marchio di integratori, produttore di farmaci da banco o grande CPO; multiturno; validazione GMP completa; serializzazione; esportazione verso più mercati regolamentati
Stazione |
Attrezzatura |
Velocità |
Riordinatore di bottiglie |
Riordinatore automatico ad alta velocità |
300 bottiglie/min |
Conteggio |
Contatore elettronico a 12 canali con verifica al 100% + traccia di controllo 21 CFR Parte 11 |
180 bottiglie/min |
Inserimento dell'essiccante |
Inseritore automatico ad alta velocità |
200 bottiglie/min |
Tappatura |
Tappatore CRC ad alta velocità con coppia al 100% + visione |
200 bottiglie/min |
Sigillatura ad induzione |
Sigillatrice ad alta velocità con verifica al 100%. |
300 bottiglie/min |
Etichettatura |
Etichettatrice servo ad alta velocità con OCR + visione al 100%. |
250 bottiglie/min |
Serializzazione |
Sistema di serializzazione L1/L2 (DataMatrix 2D + aggregazione) |
250 bottiglie/min |
Ispezione della vista |
Sistema di ispezione GMP completo |
250 bottiglie/min |
Astucciamento |
Astucciatrice automatica ad alta velocità con inseritrice di volantini |
200 cartoni/min |
Serializzazione (cartone) |
DataMatrix 2D a livello di cartone + aggregazione a scatola |
200 cartoni/min |
Imballaggio della cassa |
Incartonatrice robotizzata |
20 casse/min |
Pallettizzazione |
Palettizzatore robotizzato automatico |
12 pallet/ora |
Operatori : 5–7 Capacità mensile (3 turni, 22 giorni, 85% OEE): ~7.200.000 bottiglie Impronta : 55 milioni × 8 milioni Investimento : $ 900.000–$ 1.800.000 (FOB)
Per la metodologia ROI completa, vedere: Calcolatore del ROI dell'automazione degli imballaggi
Profilo operativo : compresse di vitamina C da 60 conteggi; 1.500.000 bottiglie/mese; metodo attuale: linea semimanuale con 12 operatori; Posizione sulla costa orientale degli Stati Uniti.
Investimento : $ 480.000 (sbarco, comprese spese di spedizione, dazi, installazione, supporto per la convalida)
Driver del ROI |
Valore annuale |
Manodopera (12 operatori → 5 operatori, 2 turni) |
$ 201.600 |
Precisione del conteggio (manuale ±2 compresse → automatizzato ±0) |
$ 108.000 |
Riduzione del tasso di rifiuto (1,8% → 0,15%) |
$ 297.000 |
Abilitazione della conformità del rivenditore (accesso Walmart, Costco) |
Abilitazione delle entrate |
Conformità alla serializzazione (DSCSA, requisiti del rivenditore) |
Abilitazione della conformità |
Risparmio annuale quantificato totale |
$ 606.600 |
Periodo di rimborso semplice=$480.000$606.600≈9,5 mesiPeriodo di rimborso semplice=$606.600$480.000≈ 9,5 mesi
I fattori trainanti del ROI non quantificati, ovvero la conformità del rivenditore e la conformità della serializzazione, rappresentano spesso il business case principale per l'automazione degli imballaggi sanitari. Senza apparecchiature conformi alle GMP e capacità di serializzazione, molti marchi di integratori non possono accedere a Walmart, Costco o alle principali catene di farmacie.

R: Per gli integratori alimentari negli Stati Uniti, la FDA 21 CFR Parte 111 richiede la conformità alle GMP, ma i requisiti di convalida sono meno prescrittivi delle GMP farmaceutiche (21 CFR Parti 210/211). In pratica, il livello di convalida richiesto dipende dalla tua base di clienti: se fornisci a Walmart, Costco o alle principali catene di farmacie, controlleranno la tua struttura rispetto a standard equivalenti alle GMP e si aspetteranno una qualificazione documentata delle apparecchiature (IQ/OQ/PQ). Se fornisci solo direttamente al consumatore, una qualifica più semplice potrebbe essere accettabile. JEWSHIN fornisce modelli di protocollo IQ/OQ/PQ per tutte le apparecchiature di imballaggio sanitario: consigliamo di completare almeno IQ e OQ per qualsiasi linea di integratori alimentari, indipendentemente dal canale.
R: Per gli integratori alimentari esportati nell'UE, i requisiti chiave sono: (1) conformità del prodotto alla Direttiva UE sugli integratori alimentari (2002/46/CE) — ingredienti consentiti, livelli massimi, etichettatura; (2) Marchio CE su tutti i macchinari per l'imballaggio; (3) Conformità del codice a barre GS1; (4) Etichettatura linguistica dell'UE (i requisiti linguistici variano in base al paese). Per i medicinali da banco esportati nell’UE, la conformità alle GMP dell’UE e la serializzazione della FMD dell’UE sono obbligatorie. Vedi il nostro Guida alla conformità per il quadro completo della documentazione sulla marcatura CE e sulle GMP.
R: Le capsule molli appiccicose rappresentano una sfida nota per i sistemi di conteggio elettronici: le capsule raggruppate possono essere conteggiate erroneamente come singole unità. Le soluzioni sono: (1) una macchina di conteggio con sensori a canale singolo che rilevano l'aggregazione e attivano uno scarto; (2) un sistema di alimentazione vibrante che separa i softgel prima che entrino nei canali di conteggio; (3) un sistema di conteggio basato sulla visione in grado di distinguere le singole capsule anche quando si toccano parzialmente. Per i softgel appiccicosi, consigliamo un contatore basato sulla visione o un contatore basato su sensori con vibrazione anti-aggregati - contatto wendy@jewshin.com con le dimensioni del softgel e le caratteristiche di appiccicosità per una raccomandazione specifica.
R: Il sistema di serializzazione L1/L2 di JEWSHIN genera e verifica codici DataMatrix 2D univoci a livello di unità e caso e genera dati di serializzazione in formati standard (EPCIS XML, CSV). L'integrazione con la tua piattaforma di serializzazione ERP o L3/L4 (SAP, Oracle, TraceLink, Antares Vision, rfxcel, ecc.) viene eseguita tramite API standard o scambio di file: forniamo le specifiche dell'interfaccia e collaboriamo con il tuo team IT o il fornitore della piattaforma di serializzazione per completare l'integrazione. Per i clienti che non dispongono di una piattaforma L3/L4 esistente, possiamo consigliare partner software di serializzazione. Contatto wendy@jewshin.com con la tua piattaforma ERP e la cronologia di conformità DSCSA.
R: Con le tariffe della manodopera statunitensi/europee, il costo di una linea di Configurazione 2 completamente automatizzata diventa in genere giustificato da circa 300.000-500.000 unità al mese in un singolo turno. Tuttavia, per i prodotti sanitari, il fattore di conformità spesso giustifica l’automazione a volumi inferiori: molti marchi di integratori automatizzano a 150.000-200.000 unità al mese appositamente per ottenere la documentazione e la tracciabilità allineate alle GMP richieste dai principali rivenditori, anche prima che il puro ROI della manodopera sia convincente. Utilizza il nostro Calcolatore del ROI di Packaging Automation per calcolare il pareggio specifico per la tua struttura dei costi.
Definizione di regolamentazione e conformità
Categoria di prodotto confermata (integratore alimentare/OTC/dispositivo medico)
Mercati target identificati (USA/UE/UA/altro)
Normative applicabili identificate (21 CFR Part 111 / 210/211 / EU GMP)
Requisito di serializzazione confermato (DSCSA/EU FMD/altro)
Identificato lo standard di audit del rivenditore (audit NSF, USP, GMP)
Definizione di prodotto e formato
Forma di dosaggio confermata (compressa/capsula/softgel/liquido/polvere)
Conteggio per bottiglia/volume di riempimento documentato
Confermato il fabbisogno di essiccante
Confermato il formato del confezionamento primario (flacone/blister/bustina)
Confermato il requisito CRC
Requisiti di produzione
Obiettivo di volume mensile definito
Giorni operativi e turni definiti
Obiettivo OEE definito (consigliato 83% per le linee sanitarie)
Calcolata la velocità della linea richiesta
Numero di SKU e frequenza di cambio definiti
Requisiti di convalida
Requisito IQ/OQ/PQ confermato
Confermato il requisito 21 CFR Parte 11
Confermato il requisito FAT (Factory Acceptance Test).
Confermato il requisito del SAT (Site Acceptance Test).
Il team di ingegneri di JEWSHIN progetta linee di confezionamento farmaceutico e sanitario da singole macchine a soluzioni complete chiavi in mano, con costruzione allineata alle GMP, certificazione CE, supporto per la convalida IQ/OQ/PQ e integrazione della serializzazione.
Per richiedere una proposta di linea condividi:
Il tipo di prodotto e la forma di dosaggio
Volume di conteggio/riempimento target e dimensioni bottiglia/contenitore
Obiettivo di produzione mensile e numero di SKU
Mercati target e requisiti normativi
Requisiti di serializzazione (DSCSA/EU FMD/altro)
Risponderemo entro 48 ore con una raccomandazione sulla configurazione della linea, un quadro di convalida e un preventivo completo.
E-mail : wendy@jewshin.com WhatsApp : +86- 13128136672
Esplora le soluzioni di imballaggio sanitario : www.jewshin.com/Solution.html
Lettura correlata:
Guida alla progettazione della linea di confezionamento di alimenti e bevande →
Guida alla progettazione della linea di confezionamento di prodotti per la casa e la pulizia →
Guida alla progettazione della linea di packaging per cosmetici e cura personale →
Conformità agli standard FDA, CE e GMP: una guida alla conformità delle macchine confezionatrici →
Calcolatore del ROI di Packaging Automation: crea il tuo business case →
Come valutare un produttore cinese di macchine per l'imballaggio →
Importare una macchina per l'imballaggio dalla Cina: la guida completa all'approvvigionamento →
Informazioni sull'autore: Wendy Liu è l'amministratore delegato di Dongguan Jewishhin Intelligent Machinery Co., Ltd., produttore ed esportatore globale di macchine per l'imballaggio automatizzate e soluzioni di linee chiavi in mano. Il team fondatore di JEWSHIN vanta oltre 15 anni di esperienza nella progettazione di macchinari per l'imballaggio, con oltre 200 modelli di macchine esportati in oltre 80 paesi in Nord America, Europa occidentale, Sud-est asiatico, Medio Oriente, Sud America e Africa. Esplora le nostre soluzioni di imballaggio sanitario →


