Vues : 0 Auteur : Wendy Liu Heure de publication : 2026-07-08 Origine : Juiveshin
Table des matières
De toutes les applications d’emballage dans l’industrie, c’est l’emballage des produits pharmaceutiques et de santé qui présente les enjeux les plus importants.
Un produit pharmaceutique mal étiqueté peut nuire au patient. Un nutraceutique contaminé peut déclencher un rappel de produit affectant des centaines de milliers d’unités. Une chaîne de conditionnement qui ne peut pas produire une piste d'audit pour chaque lot est disqualifiée pour approvisionner les marchés réglementés, quelle que soit la qualité de fabrication du produit lui-même.
Dans le même temps, le marché de l’emballage pharmaceutique et de soins de santé est l’un des segments à la croissance la plus rapide dans le monde des machines d’emballage. Le marché mondial des nutraceutiques a dépassé à lui seul les 500 milliards de dollars en 2024 et connaît une croissance annuelle de 8 %. Les compléments alimentaires, les médicaments en vente libre, les dispositifs médicaux et les aliments fonctionnels sont fabriqués et exportés à grande échelle à partir d'installations qui doivent répondre aux mêmes normes réglementaires BPF, FDA et européennes que les grandes sociétés pharmaceutiques, quelle que soit leur taille.
Ce guide est destiné aux fabricants de produits pharmaceutiques, aux producteurs de nutraceutiques, aux marques de compléments alimentaires, aux conditionneurs de médicaments en vente libre et aux organismes de conditionnement sous contrat (CPO) qui conçoivent ou améliorent une ligne de conditionnement pour des produits de santé réglementés. Il couvre l'architecture complète de la ligne — depuis l'emballage primaire jusqu'à la sérialisation et le suivi et la traçabilité — avec la spécificité technique, le cadre de validation et la documentation de conformité qu'exigent les emballages de soins de santé réglementés.

Avant de spécifier une seule machine, vous devez comprendre le cadre réglementaire qui régit votre ligne de conditionnement. Les exigences varient considérablement selon le type de produit et le marché cible.
Catégorie de produit |
Réglementation américaine |
Règlement UE |
Implication clé de l'emballage |
Produits pharmaceutiques sur ordonnance |
FDA 21 CFR Parties 210/211 (cGMP) |
Annexe 1/15 des BPF de l'UE ; FMD UE (2011/62/UE) |
Validation BPF complète ; sérialisation obligatoire |
Médicament en vente libre |
FDA 21 CFR parties 210/211 ; Monographie OTC |
BPF de l'UE ; réglementations nationales OTC |
Validation BPF ; emballage inviolable |
Complément alimentaire (États-Unis) |
FDA 21 CFR Part 111 (cGMP pour les compléments alimentaires) |
Directive européenne sur les compléments alimentaires |
Validation équivalente aux BPF ; conformité de l'étiquette |
Aliments nutraceutiques/fonctionnels |
FDA 21 CFR Part 117 (BPF alimentaire) |
Législation alimentaire de l'UE ; Règlements de l'EFSA |
BPF alimentaires ; conformité des allégations de santé |
Dispositif médical (Classe I/II) |
FDA 21 CFR Partie 820 (QSR) ; OIN 13485 |
MDR de l’UE (2017/745) ; OIN 13485 |
Validation du système de barrière stérile ; Etiquetage IUD |
Diagnostic in vitro (IVD) |
FDA 21 CFR partie 820 ; DRIV |
RDIV UE (2017/746) |
Barrière stérile ; DUI ; chaîne du froid |
Produits pharmaceutiques vétérinaires |
FDA 21 CFR Partie 514 |
Règlement de l'UE sur les médicaments vétérinaires |
Équivalent GMP ; étiquetage spécifique à l'espèce |
À des fins pratiques de conception de lignes, les lignes de conditionnement pharmaceutique et de soins de santé se répartissent en trois niveaux de conformité :
Niveau 1 : BPF pharmaceutique complète S'applique aux : médicaments sur ordonnance, produits stériles, produits biologiques
Validation complète IQ/OQ/PQ de tous les équipements d'emballage
Enregistrements électroniques et pistes d'audit conformes à la norme 21 CFR Part 11
Sérialisation et suivi et traçabilité (US DSCSA ; EU FMD)
Environnement salle blanche (ISO classe 7 ou 8)
Examens annuels des produits et contrôle des modifications
Niveau 2 : équivalent aux BPF (complément alimentaire/nutriceutique) S'applique à : compléments alimentaires (21 CFR Part 111), nutraceutiques, aliments fonctionnels
Qualification de l'équipement (IQ/OQ/PQ recommandé ; requis pour l'approvisionnement des grands détaillants)
Enregistrements de lots électroniques recommandés
Emballage inviolable requis
Conformité des étiquettes (FDA, UE, spécifique au pays)
Contrôle des allergènes
Niveau 3 : Produit de santé / OTC S'applique aux : médicaments en vente libre, dispositifs médicaux de classe I, soins personnels avec allégations de santé
Pratiques alignées sur les BPF
Emballage inviolable
Traçabilité des lots
Conformité des audits des détaillants
Portée de JEWSHIN : les lignes de conditionnement pharmaceutique et de soins de santé de JEWSHIN sont conçues pour les applications de niveau 2 et de niveau 3 : compléments alimentaires, produits nutraceutiques, médicaments en vente libre et produits de santé. Pour les applications pharmaceutiques stériles complètes de niveau 1 (remplissage aseptique, technologie d’isolateur), les fournisseurs d’équipements pharmaceutiques spécialisés sont plus appropriés. Ce guide couvre en profondeur les niveaux 2 et 3.
Les lignes de conditionnement de produits de santé sont plus complexes que les lignes de produits alimentaires ou ménagers, car elles impliquent généralement plusieurs formats d'emballage primaire (flacons, blisters, sachets, tubes), emballages secondaires (cartons) et emballages tertiaires (caisses), tous dotés de systèmes intégrés de codage, d'inspection et de traçabilité.
Le format de l'emballage primaire est la décision la plus importante dans la conception d'une ligne de soins de santé : il détermine l'architecture entière de la ligne.
Format |
Produits |
Avantages |
Inconvénients |
Complexité de la ligne |
Bouteille (HDPE/PET/verre) |
Comprimés, gélules, liquides, poudres |
Grande vitesse; polyvalent; consommateur familier |
Une plus grande empreinte au sol ; bouchon de sécurité enfant requis |
Moyen |
Blister (PVC/Alu-Alu) |
Comprimés, gélules, pastilles |
Dose unitaire ; inviolable ; barrière contre l'humidité |
Ralentissez; coût d'outillage plus élevé ; limité à la dose solide |
Haut |
Sachet |
Poudres, granulés, liquides unidose |
Faible coût; flexible; contrôle des portions |
Barrière limitée ; pas de sécurité enfants |
Moyen |
Tube |
Crèmes, gels, pommades |
Distribution hygiénique ; bonne barrière |
Remplissage lent ; complexité du scellement des tubes |
Haut |
Flacon / ampoule |
Injectables, gouttes oculaires, diagnostics |
Stérile; hermétique |
Nécessite un remplissage aseptique (portée de niveau 1) |
Très élevé |
Paquet de bâtons |
Suppléments en poudre, effervescents |
Pratique; dose unique |
Barrière inférieure à celle du sachet ; volume limité |
Moyen |
Architecture A : Ligne de bouteilles (dose solide — comprimés/capsules)
[Démêleur de bouteilles] → [Compteur de comprimés/capsules] → [Inserteur de déshydratant] → [Inserteur de coton/remplisseur] → [Bouchage] → [Scellage par induction] → [Étiquetage] → [Codage + sérialisation] → [Inspection visuelle] → [Encartonnage] → [Emballage de caisses]
Architecture B : Ligne de bouteilles (dose liquide – sirops, suspensions, gouttes)
[Démêleur de bouteilles] → [Remplissage de liquide] → [Bouchage] → [Scellage par induction] → [Étiquetage] → [Codage + Sérialisation] → [Inspection visuelle] → [Encartonnage] → [Emballage en caisse]
Architecture C : Ligne Blister + Carton (Dose solide)
[Alimentation en comprimés/capsules] → [Formation de blister] → [Chargement du produit] → [Couvercle/Scellage] → [Poinçonnage du blister] → [Codage] → [Inspection visuelle] → [Insertion de la notice] → [Mise en carton] → [Sérialisation] → [Emballage en caisse]
L'architecture A est la configuration la plus courante pour les clients du secteur de la santé de JEWSHIN — couvrant les compléments alimentaires (comprimés, gélules, gélules), les vitamines en vente libre et les produits nutraceutiques en bouteilles.
Les redresseurs de flacons de qualité pharmaceutique diffèrent des redresseurs standards de trois manières :
Matière : Toutes les surfaces en contact avec le produit en SS 304/316L ou en plastique alimentaire
Nettoyabilité : Démontage sans outil pour un nettoyage entre les changements de produits
Manipulation douce : Manipulation des flacons conçue pour éviter de rayer ou de marquer les récipients de qualité pharmaceutique
Vitesse : 50 à 300 bouteilles/min selon la taille et la configuration des bouteilles.
Le compteur de comprimés/capsules est le poste le plus techniquement critique sur une ligne de flacons solides. Il doit compter le nombre correct de comprimés ou de gélules dans chaque flacon – avec une tolérance zéro pour le sur-dénombrement (violation de la réglementation) ou le sous-dénombrement (problème de sécurité des patients et violation de la réglementation).
Technologie |
Comment ça marche |
Précision |
Vitesse |
Idéal pour |
Compteur à lattes |
Les comprimés tombent à travers des lamelles fendues ; compté par emplacement |
±0 (mécanique) |
20 à 80 bouteilles/min |
Comprimés uniformes et à grande vitesse |
Compteur électronique (basé sur un capteur) |
Les capteurs infrarouges comptent les comprimés/capsules lorsqu'ils passent dans les canaux |
±0 (vérification électronique) |
30 à 120 bouteilles/min |
La plupart des produits à dose solide |
Compteur basé sur la vision |
La caméra compte et inspecte les tablettes à leur passage |
±0 + détection de défaut |
20 à 80 bouteilles/min |
Produits haut de gamme ; détection des défauts requise |
Compteur de pesée |
Poids net utilisé pour vérifier le comptage (poids ÷ poids moyen du comprimé) |
±1 comprimé (statistique) |
60 à 200 bouteilles/min |
Grande vitesse; comprimés uniformes |
Pour les opérations conformes aux BPF, le comptage par capteur électronique avec vérification du comptage à 100 % est la norme. Chaque bouteille doit avoir son compte vérifié – et non échantillonné. Toute bouteille avec un comptage incorrect est automatiquement rejetée avant bouchage.
Un système de comptage conforme aux BPF doit :
Comptez chaque comprimé/capsule électroniquement
Vérifiez le comptage par rapport à la cible avant de relâcher la bouteille pour la boucher
Rejetez automatiquement toute bouteille dont le nombre est incorrect
Enregistrez les données de comptage pour chaque bouteille (ou au minimum, chaque lot) dans le registre électronique des lots.
Générer une alarme et arrêter la ligne si le taux de rejet dépasse un seuil défini (généralement 0,1%)
De nombreux produits pharmaceutiques et nutraceutiques nécessitent un déshydratant (gel de silice ou tamis moléculaire) pour maintenir la stabilité du produit, et/ou du coton ou un agent de remplissage synthétique pour empêcher le mouvement des comprimés dans le flacon.
Type d'insertion |
Produits |
Type de machine |
Vitesse |
Bidon déshydratant |
Comprimés, gélules, softgels sensibles à l'humidité |
Introducteur déshydratant automatique |
60 à 200 bouteilles/min |
Sachet déshydratant |
Produits sensibles à l'humidité |
Introducteur de sachets |
40 à 120 bouteilles/min |
Bouchon en coton |
Flacons pharmaceutiques traditionnels |
Inserteur de coton |
40 à 100 bouteilles/min |
Enduit synthétique |
Bouteilles de suppléments modernes |
Introducteur de remplissage |
60 à 150 bouteilles/min |
L'insertion du déshydratant doit être vérifiée à 100 % — une bouteille sans déshydratant requis est un défaut de qualité du produit. Les systèmes de vision ou la vérification basée sur des capteurs confirment la présence de dessicant dans chaque bouteille avant le bouchage.
Les fermetures à l'épreuve des enfants (CRC) sont obligatoires pour la plupart des produits pharmaceutiques et en vente libre aux États-Unis (PPPA) et dans l'UE. La machine de capsulage doit appliquer les CRC de manière cohérente – avec un engagement vérifié du mécanisme de sécurité enfants.
Type de CRC |
Mécanisme |
Méthode de candidature |
Vérification |
Pousser et tourner (P&T) |
Nécessite une poussée et une rotation simultanées pour ouvrir |
Capsuleuse à mandrin rotatif avec outillage P&T |
Surveillance du couple + vision |
Presser et tourner (S&T) |
Nécessite une pression et une rotation simultanées |
Capsuleuse à mandrin rotatif avec outillage S&T |
Surveillance du couple |
Anneau de verrouillage |
La bague extérieure verrouille le capuchon intérieur |
Capsuleuse à deux étages |
Surveillance du couple |
CRC sous blister |
La carte blister empêche le retrait du capuchon |
Manuel ou semi-automatique |
Inspection visuelle |
Paramètre |
Spécification |
Pourquoi |
Couple d'application |
Spécification du fabricant du capuchon (généralement 1,5 à 3,0 Nm) |
Garantit que le mécanisme CRC s’enclenche correctement |
Surveillance du couple |
100% des fermetures |
Exigence BPF ; fermetures hors spécifications rejetées |
Enregistrement des données de couple |
Chaque lot ; résumé statistique |
Enregistrement électronique des lots ; Piste d'audit BPF |
Le scellage par induction est standard pour les flacons pharmaceutiques et nutraceutiques : il fournit une preuve d'inviolabilité (requise par les réglementations de la FDA et de l'UE), un scellement hermétique (prolonge la durée de conservation) et une barrière supplémentaire contre la pénétration de l'humidité.
Pour les applications pharmaceutiques, l’intégrité du joint d’induction doit être vérifiée à 100 % et non échantillonnée. Méthodes de vérification :
Inspection des joints basée sur la vision : la caméra inspecte chaque joint pour vérifier qu'il est complet et défectueux
Testeur d'intégrité du joint : Test de pression ou de vide sur chaque bouteille (plus lent ; utilisé pour les produits à haut risque)
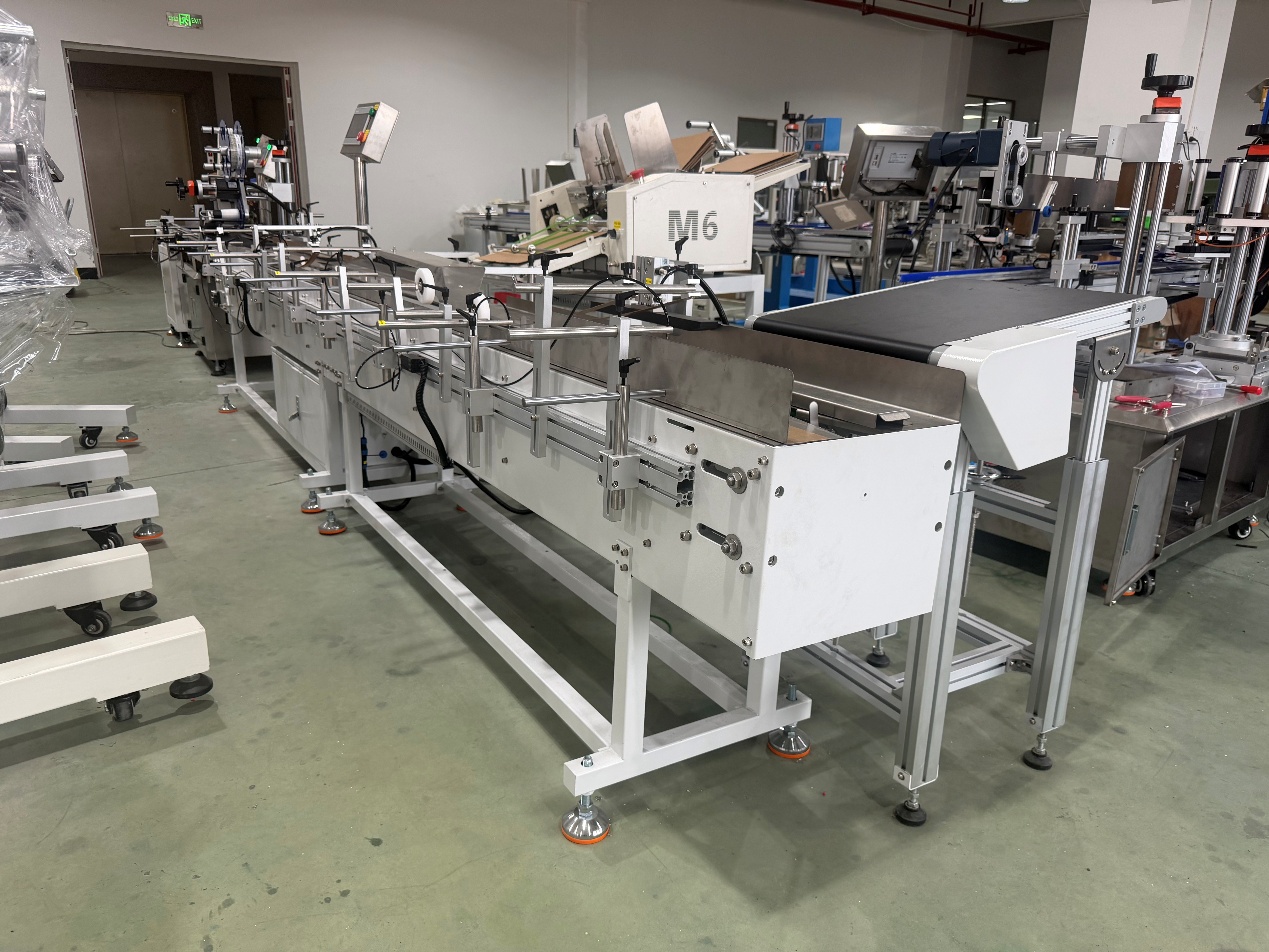
L'étiquetage pharmaceutique est l'application d'étiquetage la plus réglementée dans l'industrie de l'emballage. L'étiquette doit contenir toutes les informations réglementaires requises – et l'étiqueteuse doit les appliquer avec la précision et la cohérence requises par les BPF.
Marché |
Règlement |
Éléments clés de l'étiquette |
États-Unis (médicament en vente libre) |
FDA 21 CFR Partie 201 |
Panel d'informations sur les médicaments ; ingrédients actifs/inactifs ; instructions; avertissements ; numéro de lot ; date d'expiration |
États-Unis (complément alimentaire) |
FDA 21 CFR Partie 101 |
Panneau de faits supplémentaires ; liste des ingrédients ; quantité nette ; fabricant; numéro de lot ; date de péremption |
UE (médecine) |
Directive européenne 2001/83/CE |
Nom de l'auberge ; force; forme pharmaceutique; contenu; excipients; voie d'administration; expiration; numéro de lot ; Braille (sur ordonnance) |
UE (complément alimentaire) |
Directive européenne 2002/46/CE |
Déclaration des éléments nutritifs ; liste des ingrédients ; dose quotidienne recommandée ; des avertissements ; numéro de lot |
Australie (TGA) |
Exigences d’étiquetage TGA |
Numéro AUST R/AUST L ; ingrédients actifs; instructions; avertissements ; lot; expiration |
L'étiquetage pharmaceutique nécessite une précision de placement plus précise que la plupart des autres applications :
Paramètre |
Commercial standard |
BPF pharmaceutique |
Précision du placement des étiquettes |
±1,5 mm |
±0,5–1,0 mm |
Inclinaison de l'étiquette |
±2° |
±0,5° |
Vérification à 100 % des étiquettes |
Facultatif |
Requis |
Piste d'audit |
Facultatif |
Obligatoire (étiquette appliquée, vérifiée, lot enregistré) |
Un système d'étiquetage de qualité pharmaceutique doit inclure un système de vision intégré qui vérifie, sur chaque flacon :
Présence d'étiquette (pas d'étiquette manquante)
Position de l'étiquette (dans les limites des spécifications)
Contenu de l'étiquette — Vérification OCR du numéro de lot et de la date de péremption
Lisibilité des codes-barres (grade ISO minimum B)
Pour les produits sérialisés : lisibilité du code DataMatrix 2D et vérification du contenu
Le codage et la sérialisation constituent la station la plus complexe techniquement sur une ligne de conditionnement pharmaceutique moderne – et les exigences augmentent rapidement à mesure que les mandats de sérialisation mondiaux se développent.
Tout produit pharmaceutique et de santé doit comporter :
Information |
Technologie |
Emplacement |
Numéro de lot |
CIJ ou laser |
Directement sur le contenant ou l'étiquette |
Date d'expiration |
CIJ ou laser |
Directement sur le contenant ou l'étiquette |
Date de fabrication |
CIJ ou laser |
Conteneur ou étiquette |
Code-barres de vente au détail (EAN-13/UPC-A) |
Pré-imprimé sur l'étiquette |
Étiquette |
Code de sérialisation (DataMatrix 2D) |
Jet d'encre ou laser |
Étiquette ou directement sur carton |
La sérialisation — l'attribution d'un numéro de série unique à chaque unité vendable — est désormais obligatoire pour les produits pharmaceutiques sur la plupart des principaux marchés :
Marché |
Règlement |
Date limite |
Exigence |
États-Unis |
DSCSA (Loi sur la sécurité de la chaîne d'approvisionnement en médicaments) |
Novembre 2023 (entièrement appliqué) |
Identifiant unique du produit (NDC + numéro de série + lot + date d'expiration) sur chaque unité ; DataMatrix 2D |
Union européenne |
EU FMD (Directive sur les médicaments falsifiés) |
Février 2019 (appliqué) |
Identifiant unique + fonction d'inviolabilité sur chaque boîte de médicaments sur ordonnance |
Chine |
Système de traçabilité NMPA |
Déploiement progressif 2019-2024 |
Identifiant unique sur chaque emballage de médicament ; télécharger dans la base de données nationale |
Corée du Sud |
Sérialisation MFDS |
2015 (appliqué) |
Identifiant unique sur chaque emballage pharmaceutique |
Arabie Saoudite |
Sérialisation SFDA |
2017 (appliqué) |
Identifiant unique ; télécharger sur le système Salama |
Brésil |
ANVISA SNCM |
Déploiement progressif |
Identifiant unique ; télécharger dans la base de données nationale |
Pour les compléments alimentaires et les nutraceutiques, la sérialisation n’est pas encore universellement obligatoire – mais les grands détaillants (Walmart, Costco, Amazon) l’exigent de plus en plus comme condition d’approvisionnement, et la tendance réglementaire va clairement vers des exigences de sérialisation plus larges.
Un système de sérialisation complet se compose de quatre couches :
[L1 : Codage et numérisation] → [L2 : Contrôle de ligne (agrégation)] → [L3 : Gestion de site] → [L4 : Entreprise (ERP/EPCIS)]
Couche |
Fonction |
Équipement |
L1 |
Imprimez un DataMatrix 2D unique sur chaque unité ; scanner et vérifier |
Codeur jet d'encre/laser + vérificateur de caméra |
L2 |
Regrouper les séries d'unités en séries de caisses et de palettes ; gérer les événements de ligne |
Contrôleur de sérialisation de ligne (basé sur PC) |
L3 |
Gérer toutes les données de sérialisation du site ; se connecter à l'ERP |
Serveur de sérialisation de site |
L4 |
Connectez-vous aux systèmes nationaux de suivi et de traçabilité (DSCSA, FMD, NMPA) |
Intégration ERP ; Référentiel EPCIS |
Les lignes d'emballage prêtes à la sérialisation de JEWSHIN incluent L1 et L2 en standard, avec des interfaces pour les systèmes L3/L4 fournis par le client (SAP, Oracle, TraceLink, Antares Vision, etc.).

Le remplissage de liquides pharmaceutiques et nutraceutiques (sirops, suspensions, gouttes, teintures) partage de nombreuses caractéristiques avec le remplissage de liquides alimentaires, mais avec des exigences de construction et de validation BPF à tous les niveaux.
Type de produit |
Viscosité |
Technologie de remplissage |
Exigence BPF |
Solutions aqueuses (sirops, gouttes) |
1 à 500 cP |
Pompe péristaltique ou remplisseur à piston |
Chemin de produit en acier inoxydable 316L ou PTFE/silicone ; CIP |
Suspensions (antiacides, vitamines) |
100 à 5 000 cP |
Remplisseuse à piston avec agitation |
Trémie produit agité ; acier inoxydable 316L ; CIP |
Huiles (huile de poisson, huile de CBD, vitamine E) |
50 à 500 cP |
Pompe à engrenages ou remplisseur à piston |
acier inoxydable 316L ; balayage à l'azote pour les produits sensibles à l'oxydation |
Sirops visqueux (suspensions épaisses à base de miel) |
5 000 à 50 000 CP |
Pompe à engrenages ou pompe à lobes rotatifs |
acier inoxydable 316L ; chemin de produit chauffé pour une viscosité sensible à la température |
Pour les solutions pharmaceutiques aqueuses, le remplissage par pompe péristaltique est souvent préféré au remplissage par piston car :
Aucun contact du produit avec le mécanisme de la pompe : seul le tube péristaltique entre en contact avec le produit — les rouleaux de la pompe entrent en contact uniquement avec l'extérieur du tube.
Stérilisation facile du chemin du produit : remplacez les tubes entre les lots ; aucune surface métallique à nettoyer et valider
Aucun risque de contamination croisée : Les tubes sont à usage unique ou faciles à remplacer
Action de pompage douce : Convient aux produits sensibles au cisaillement
Limitation : Les pompes péristaltiques sont moins précises que les remplisseuses à piston à haute vitesse — la précision est généralement de ±0,5 à 1,0 % contre ±0,2 à 0,5 % pour les remplisseuses à piston.
Les exigences en matière de précision de remplissage des liquides pharmaceutiques sont définies par les normes de la pharmacopée :
Volume de remplissage |
Tolérance USP (dose unique) |
Tolérance EP |
≤ 2ml |
+10% / -0% |
+10% / -0% |
2 à 10 ml |
+8% / -0% |
+8% / -0% |
10 à 50 ml |
+6% / -0% |
+6% / -0% |
50 à 100 ml |
+4% / -0% |
+4% / -0% |
> 100ml |
+3% / -0% |
+3% / -0% |
Remarque : Il s'agit des tolérances réglementaires minimales ; la plupart des fabricants visent des tolérances beaucoup plus strictes (± 0,5 à 1,0 %) pour maintenir la qualité et minimiser les déchets trop remplis.
L'emballage blister est le format d'emballage primaire dominant pour les produits pharmaceutiques solides et les produits OTC en Europe et en Asie. Il offre une distribution de doses unitaires, une excellente barrière contre l’humidité et l’oxygène et une preuve d’inviolabilité – et c’est le format requis par de nombreux systèmes de santé nationaux pour les médicaments remboursables.
Une blistereuse (également appelée thermoformeuse ou machine de conditionnement sous blister) réalise quatre opérations :
Formage : le film de formage PVC ou Alu-Alu est chauffé et formé dans des cavités blister
Chargement : Les comprimés ou gélules sont chargés dans les alvéoles (par gravité, brosse ou aspiration).
Couvercle : Un couvercle en papier d'aluminium est appliqué sur les blisters remplis.
Scellage : La chaleur et la pression scellent le film d'operculage au film de formage.
Poinçonnage : Les cartes blister individuelles sont perforées à partir de la bande
Type de film |
Barrière contre l'humidité |
Barrière d'oxygène |
Clarté |
Coût |
Idéal pour |
PVC |
Faible |
Faible |
Excellent |
Faible |
Comprimés standards ; produits non sensibles |
PVC enduit de PVDC |
Moyen |
Moyen |
Bien |
Moyen |
Produits modérément sensibles à l’humidité |
Aclar (PCTFE) |
Haut |
Moyen |
Excellent |
Haut |
Produits très sensibles à l'humidité |
Alu-Alu (forme froide) |
Excellent |
Excellent |
Opaque |
Haut |
Sensible à la lumière/à l'humidité/à l'oxygène ; marchés tropicaux |
OPA/Alu/PVC (forme à froid) |
Excellent |
Excellent |
Opaque |
Haut |
Sensible à l'humidité de qualité supérieure ; marchés tropicaux |
Pour l'exportation vers les marchés tropicaux (Asie du Sud-Est, Afrique, Moyen-Orient), des blisters Alu-Alu moulés à froid sont souvent nécessaires : l'humidité élevée de ces marchés provoque une dégradation rapide du produit à travers les blisters PVC standards.
Type de machine |
Vitesse |
Format blister |
Idéal pour |
Mouvement intermittent |
15 à 40 cycles/min |
Flexible; changement facile |
Volume petit à moyen ; plusieurs formats |
Mouvement continu |
40 à 100 cycles/min |
Format fixe par jeu d'outillage |
Volume élevé ; format unique |
Continu à grande vitesse |
100 à 200+ cycles/min |
Format fixe |
Production pharmaceutique industrielle |
Chaque produit pharmaceutique et de santé nécessite un carton, à la fois pour la conformité réglementaire (la notice/la notice doit être incluse) et pour la présentation au détail.
Taper |
Comment ça marche |
Vitesse |
Idéal pour |
Encartonneuse horizontale |
Produit inséré horizontalement dans l’extrémité ouverte du carton |
60 à 300 cartons/min |
Flacons, tubes, cartes blister |
Encartonneuse verticale |
Produit tombé verticalement dans le dessus du carton ouvert |
40 à 200 cartons/min |
Sachets, pochettes, produits irréguliers |
Etuyeuse enveloppante |
Carton vierge enroulé autour du produit |
40 à 150 cartons/min |
Bouteilles, canettes, formes irrégulières |
Chaque produit pharmaceutique nécessite une notice (notice) dans le carton. L'encartonneur doit :
Insérez le bon dépliant (vérifié par scan du code-barres)
Vérifier la présence de la notice dans chaque carton (vision ou capteur)
Rejeter tout carton avec une notice manquante ou incorrecte
L'insertion de la notice est un point de contrôle critique BPF : un carton sans notice ne peut pas être libéré. Les encartonneuses pharmaceutiques JEWSHIN incluent en standard une vérification de la présence des notices à 100 %.
Pour les applications pharmaceutiques et équivalentes aux BPF, les équipements d’emballage doivent être formellement validés avant de pouvoir être utilisés en production. Le cadre de validation se compose de trois protocoles :
IQ vérifie que l'équipement a été installé correctement selon les spécifications du fabricant.
IQ documente et vérifie :
Identité de l'équipement (modèle, numéro de série, version du logiciel)
Lieu d'installation et services publics (électricité, air comprimé, eau)
Tous les composants présents et correctement installés
État d'étalonnage de tous les instruments de mesure
Procédures de nettoyage et d’entretien disponibles
Dossiers de formation des opérateurs
JEWSHIN fournit IQ : spécifications de l'équipement, dessins d'installation, exigences des services publics, liste des composants, certificats d'étalonnage pour tous les instruments de mesure, procédures de nettoyage, calendrier de maintenance.
OQ vérifie que l'équipement fonctionne correctement sur toute sa plage de fonctionnement spécifiée.
OQ teste et vérifie :
Toutes les fonctions de la machine fonctionnent comme spécifié
Les paramètres de fonctionnement (vitesse, température, couple, volume de remplissage) sont réalisables et contrôlables
Les fonctions d'alarme fonctionnent correctement
Les systèmes de rejet fonctionnent correctement
Les systèmes de sécurité fonctionnent correctement
L'équipement fonctionne correctement aux vitesses minimales, nominales et maximales spécifiées.
JEWSHIN fournit OQ : modèle de protocole OQ ; données de test d'acceptation en usine (FAT) ; dossiers d'essais du système d'alarme et de rejet ; spécifications de plage de fonctionnement.
PQ vérifie que l'équipement produit systématiquement un résultat répondant aux spécifications dans des conditions de production réelles, avec le produit réel.
PQ teste et vérifie :
La précision du remplissage répond aux spécifications tout au long du cycle de production
La précision du placement des étiquettes répond aux spécifications
La précision du comptage répond aux spécifications (dose solide)
L'intégrité du joint répond aux spécifications
Le débit de sortie répond aux spécifications
Le système de rejet identifie et rejette correctement les unités hors spécifications
JEWSHIN fournit PQ : modèle de protocole PQ ; critères d'acceptation; formulaires de collecte de données; modèles d'analyse statistique.
FDA 21 CFR Part 11 exige que les enregistrements électroniques utilisés dans la fabrication pharmaceutique répondent à des exigences spécifiques en matière d'intégrité, de sécurité et de piste d'audit. Pour les équipements de conditionnement, cela signifie :
Exigence |
Mise en œuvre |
Piste d'audit |
Tous les changements de paramètres, alarmes et actions de l'opérateur enregistrés avec horodatage et ID utilisateur |
Contrôle d'accès des utilisateurs |
Accès basé sur les rôles ; identifiants d'utilisateur uniques ; protection par mot de passe |
Signatures électroniques |
La libération de lots et les modifications de paramètres critiques nécessitent une signature électronique |
Intégrité des données |
Les enregistrements ne peuvent pas être supprimés ou modifiés sans entrée de piste d'audit |
Sauvegarde |
Enregistrements électroniques sauvegardés pour éviter toute perte |
Les systèmes IHM de qualité pharmaceutique de JEWSHIN incluent une fonctionnalité de piste d'audit conforme à la norme 21 CFR Part 11 en tant qu'option standard pour les clients du secteur de la santé.

Profil de fonctionnement : 60 capsules molles de vitamine D3 dans des flacons en PEHD de 150 ml ; Bouchon à vis CRC ; joint d'induction; étiquette recto + verso ; carton avec notice ; 22 jours ouvrables/mois ; 2 équipes ; 8 heures/poste ; Objectif de TRG de 83 %.
Vitesse de ligne requise :
Vitesse requise=2 000 00022×2×8×60×0,83=2 000 00017 587≈114 bouteilles/minVitesse requise=22×2×8×60×0,832 000 000=17 5872 000 000≈114 bouteilles/min
Gare |
Machine |
Vitesse maximale |
Statut |
Démêleur de bouteilles |
Décrypteur automatique |
200 bouteilles/min |
✅ |
Compteur de capsules |
Compteur électronique 8 voies |
120 bouteilles/min |
✅ |
Introducteur déshydratant |
Introducteur automatique de bidons |
150 bouteilles/min |
✅ |
Plafonnement (CRC) |
Capsuleuse rotative automatique CRC |
150 bouteilles/min |
✅ |
Scellage par induction |
Scelleuse par induction en ligne |
200 bouteilles/min |
✅ |
Étiquetage |
Etiqueteuse servo double tête + vision |
150 bouteilles/min |
✅ |
Codage + sérialisation |
CIJ + 2D DataMatrix + vérificateur de caméra |
150 bouteilles/min |
✅ |
Inspection visuelle |
Système d'inspection de bouteilles pleines |
150 bouteilles/min |
✅ |
Cartonnage |
Encartonneuse horizontale avec insertion de brochures |
120 cartons/min |
✅ |
Emballage des caisses |
Encartonneuse automatique |
15 caisses/min |
✅ |
Goulot |
Compteur de capsules (120 bouteilles/min) |
— |
La ligne fonctionne à 120 bouteilles/min |
Capacité mensuelle : 120 × 2 × 8 × 60 × 0,83 × 22 = 2 110 464 bouteilles/mois — 5,5 % de marge au-dessus de l'objectif.
Option d'optimisation : mise à niveau vers un compteur à 12 canaux (150 bouteilles/min) pour augmenter la capacité mensuelle à 2 638 080 — permettant une croissance du volume sans investissement de ligne supplémentaire.
Cible : Nouvelle marque de suppléments ou petit producteur de nutraceutiques ; première ligne automatisée ; Validation pharmaceutique conforme aux BPF mais pas complète
Gare |
Équipement |
Vitesse |
Approvisionnement en bouteilles |
Alimentation manuelle avec table d'accumulation |
— |
Compte |
Compteur électronique 4 voies |
40 à 60 bouteilles/min |
Insertion du déshydratant |
Inséreuse semi-automatique |
40 bouteilles/min |
Plafonnement |
Capsuleuse CRC semi-automatique |
40 à 60 bouteilles/min |
Scellage par induction |
Scelleuse par induction en ligne |
80 bouteilles/min |
Étiquetage |
Étiqueteuse servo à double tête |
80 bouteilles/min |
Codage |
Codeur CIJ |
80 bouteilles/min |
Cartonnage |
Encartonneuse horizontale semi-automatique |
30 cartons/min |
Opérateurs : 3-4 Capacité mensuelle (1 équipe, 22 jours, 78 % OEE) : ~312 000 bouteilles Empreinte : 12 m × 3 m Investissement : 65 000 $ – 120 000 $ (FOB)
Cible : Marque de suppléments établie ou fabricant en vente libre ; fourniture au détail; Conformité équivalente aux BPF ; prêt pour l'audit d'un grand détaillant
Gare |
Équipement |
Vitesse |
Démêleur de bouteilles |
Décrypteur automatique |
200 bouteilles/min |
Compte |
Compteur électronique à 8 canaux avec vérification à 100 % |
120 bouteilles/min |
Insertion du déshydratant |
Introducteur automatique de bidons avec vérification de présence |
150 bouteilles/min |
Plafonnement |
Capsuleuse CRC automatique avec surveillance du couple à 100 % |
150 bouteilles/min |
Scellage par induction |
Scelleuse par induction en ligne avec vérification d'étanchéité à 100 % |
200 bouteilles/min |
Étiquetage |
Étiqueteuse servo à double tête avec inspection OCR + vision |
150 bouteilles/min |
Codage |
CIJ + 2D DataMatrix + vérificateur de caméra |
150 bouteilles/min |
Inspection visuelle |
Inspection des bouteilles pleines (bouchon, sceau, étiquette, code) |
150 bouteilles/min |
Cartonnage |
Encartonneuse horizontale automatique avec insertion de brochures |
120 cartons/min |
Emballage des caisses |
Formeuse de caisses automatique + emballeuse + scelleuse |
15 caisses/min |
Palettisation |
Palettiseur semi-automatique |
6 palettes/heure |
Opérateurs : 4 à 5 Capacité mensuelle (2 équipes, 22 jours, 83 % OEE) : ~2 400 000 bouteilles Empreinte : 35 m × 6 m Investissement : 350 000 $ à 600 000 $ (FOB)
Cible : Grande marque de suppléments, fabricant OTC ou grand CPO ; plusieurs équipes ; validation complète des BPF ; sérialisation; exporter vers plusieurs marchés réglementés
Gare |
Équipement |
Vitesse |
Démêleur de bouteilles |
Décrypteur automatique à grande vitesse |
300 bouteilles/min |
Compte |
Compteur électronique 12 canaux avec vérification à 100% + piste d'audit 21 CFR Part 11 |
180 bouteilles/min |
Insertion du déshydratant |
Inséreuse automatique à grande vitesse |
200 bouteilles/min |
Plafonnement |
Capsuleuse CRC à grande vitesse avec 100 % de couple + vision |
200 bouteilles/min |
Scellage par induction |
Scelleuse à grande vitesse avec vérification à 100 % |
300 bouteilles/min |
Étiquetage |
Étiqueteuse servo haute vitesse avec 100 % OCR + vision |
250 bouteilles/min |
Sérialisation |
Système de sérialisation L1/L2 (DataMatrix 2D + agrégation) |
250 bouteilles/min |
Inspection visuelle |
Système d'inspection complet BPF |
250 bouteilles/min |
Cartonnage |
Encartonneuse automatique à grande vitesse avec insertion de brochures |
200 cartons/min |
Sérialisation (carton) |
DataMatrix 2D au niveau du carton + agrégation au cas |
200 cartons/min |
Emballage des caisses |
Encaisseuse robotisée |
20 caisses/min |
Palettisation |
Palettiseur robotisé automatique |
12 palettes/heure |
Opérateurs : 5 à 7 Capacité mensuelle (3 équipes, 22 jours, 85 % OEE) : ~7 200 000 bouteilles Empreinte : 55 m × 8 m Investissement : 900 000 $ à 1 800 000 $ (FOB)
Pour la méthodologie complète du retour sur investissement, voir : Calculateur de retour sur investissement de l'automatisation de l'emballage
Profil d'opération : 60 comprimés de vitamine C ; 1 500 000 bouteilles/mois ; méthode actuelle : ligne semi-manuelle avec 12 opérateurs ; Emplacement sur la côte est des États-Unis.
Investissement : 480 000 $ (débarqué, incluant les frais de port, les droits, l'installation, le support de validation)
Pilote de retour sur investissement |
Valeur annuelle |
Main d'œuvre (12 opérateurs → 5 opérateurs, 2 équipes) |
201 600 $ |
Précision du comptage (manuel ±2 comprimés → automatisé ±0) |
108 000 $ |
Réduction du taux de rejet (1,8% → 0,15%) |
297 000 $ |
Activation de la conformité des détaillants (accès Walmart, Costco) |
Activation des revenus |
Conformité à la sérialisation (DSCSA, exigences du détaillant) |
Activation de la conformité |
Économie annuelle totale quantifiée |
606 600 $ |
Période de récupération simple = 480 000 $ 606 600 $ ≈ 9,5 mois Période de récupération simple = 606 600 $ 480 000 $ ≈ 9,5 mois
Les facteurs de retour sur investissement non quantifiés (conformité des détaillants et conformité de la sérialisation) constituent souvent le principal argument commercial de l'automatisation des emballages de soins de santé. Sans équipement conforme aux BPF et sans capacité de sérialisation, de nombreuses marques de suppléments ne peuvent pas du tout accéder à Walmart, Costco ou aux grandes chaînes de pharmacies.

R : Pour les compléments alimentaires aux États-Unis, la FDA 21 CFR Part 111 exige la conformité aux BPF – mais les exigences de validation sont moins prescriptives que celles des BPF pharmaceutiques (21 CFR Parts 210/211). En pratique, le niveau de validation requis dépend de votre clientèle : si vous fournissez à Walmart, Costco ou à de grandes chaînes de pharmacies, ils auditeront votre établissement par rapport aux normes équivalentes aux BPF et attendront une qualification documentée des équipements (IQ/OQ/PQ). Si vous fournissez uniquement directement au consommateur, une qualification plus simple peut être acceptable. JEWSHIN fournit des modèles de protocole IQ/OQ/PQ pour tous les équipements d'emballage de soins de santé. Nous vous recommandons de remplir au moins IQ et OQ pour toute gamme de compléments alimentaires, quel que soit le canal.
R : Pour les compléments alimentaires exportés vers l'UE, les principales exigences sont : (1) la conformité du produit à la directive européenne sur les compléments alimentaires (2002/46/CE) – ingrédients autorisés, niveaux maximaux, étiquetage ; (2) Marquage CE sur toutes les machines d'emballage ; (3) Conformité des codes-barres GS1 ; (4) Étiquetage linguistique de l’UE (les exigences linguistiques varient selon les pays). Pour les médicaments en vente libre exportés vers l’UE, la conformité aux BPF de l’UE et la sérialisation EU FMD sont obligatoires. Voir notre Guide de conformité pour le cadre complet de documentation du marquage CE et des BPF.
R : Les gélules collantes constituent un défi connu pour les systèmes de comptage électronique : les gélules agglomérées peuvent être considérées à tort comme des unités individuelles. Les solutions sont les suivantes : (1) une machine de comptage dotée de capteurs à canaux individuels qui détectent l'agglutination et déclenchent un rejet ; (2) un système d'alimentation vibrant qui sépare les gélules avant qu'elles n'entrent dans les canaux de comptage ; (3) un système de comptage basé sur la vision qui peut distinguer les capsules individuelles même lorsqu'elles sont partiellement touchées. Pour les gélules collantes, nous recommandons un compteur basé sur la vision ou un compteur basé sur un capteur avec vibration anti-agglomérante - contactez wendy@jewshin.com avec les dimensions de votre gélule et les caractéristiques d'adhésivité pour une recommandation spécifique.
R : Le système de sérialisation L1/L2 de JEWSHIN génère et vérifie des codes DataMatrix 2D uniques au niveau de l'unité et du cas, et génère des données de sérialisation dans des formats standard (EPCIS XML, CSV). L'intégration avec votre plateforme de sérialisation ERP ou L3/L4 (SAP, Oracle, TraceLink, Antares Vision, rfxcel, etc.) se fait via des API standard ou un échange de fichiers — nous fournissons la spécification de l'interface et travaillons avec votre équipe informatique ou votre fournisseur de plateforme de sérialisation pour terminer l'intégration. Pour les clients ne disposant pas d'une plateforme L3/L4 existante, nous pouvons recommander des partenaires logiciels de sérialisation. Contact wendy@jewshin.com avec votre plateforme ERP et le calendrier de conformité DSCSA.
R : Aux tarifs de main-d'œuvre américains et européens, une ligne de configuration 2 entièrement automatisée devient généralement justifiée en coût autour de 300 000 à 500 000 unités/mois sur une seule équipe. Cependant, pour les produits de santé, le facteur de conformité justifie souvent l'automatisation à des volumes inférieurs : de nombreuses marques de suppléments automatisent entre 150 000 et 200 000 unités/mois spécifiquement pour obtenir la documentation et la traçabilité conformes aux BPF exigées par les grands détaillants, avant même que le retour sur investissement de la main-d'œuvre pure ne soit convaincant. Utilisez notre Calculateur de retour sur investissement de l'automatisation de l'emballage pour calculer le seuil de rentabilité spécifique de votre structure de coûts.
Définition de la réglementation et de la conformité
Catégorie de produit confirmée (complément alimentaire / OTC / dispositif médical)
Marchés cibles identifiés (États-Unis / UE / AU / autres)
Réglementations applicables identifiées (21 CFR Part 111 / 210/211 / EU GMP)
Exigence de sérialisation confirmée (DSCSA / EU FMD / autre)
Norme d'audit du détaillant identifiée (audit NSF, USP, GMP)
Définition du produit et du format
Forme posologique confirmée (comprimé / capsule / softgel / liquide / poudre)
Nombre par bouteille / volume de remplissage documenté
Exigence en matière déshydratante confirmée
Format de conditionnement primaire confirmé (flacon / blister / sachet)
Exigence CRC confirmée
Exigences de production
Objectif de volume mensuel défini
Jours de fonctionnement et équipes définis
Objectif OEE défini (recommandé 83% pour les lignes santé)
Vitesse de ligne requise calculée
Nombre de SKU et fréquence de changement définis
Exigences de validation
Exigence IQ/OQ/PQ confirmée
Exigence 21 CFR Part 11 confirmée
Exigence FAT (Factory Acceptance Test) confirmée
Exigence SAT (Site Acceptance Test) confirmée
L'équipe d'ingénierie de JEWSHIN conçoit des lignes d'emballage pharmaceutique et de soins de santé, depuis des machines individuelles jusqu'à des solutions complètes clé en main — avec une construction conforme aux BPF, une certification CE, une prise en charge de la validation IQ/OQ/PQ et une intégration de la sérialisation.
Pour demander une proposition de ligne, partagez :
Votre type de produit et votre forme posologique
Nombre cible/volume de remplissage et dimensions des bouteilles/récipients
Objectif de production mensuel et nombre de SKU
Marchés cibles et exigences réglementaires
Exigences de sérialisation (DSCSA / EU FMD / autre)
Nous vous répondrons dans les 48 heures avec une recommandation de configuration de ligne, un cadre de validation et un devis complet.
E-mail : wendy@jewshin.com WhatsApp : +86- 13128136672
Découvrez les solutions de packaging santé : www.jewshin.com/Solution.html
Lecture connexe :
Guide de conception de lignes d'emballage pour aliments et boissons →
Guide de conception de lignes d'emballage de produits ménagers et de nettoyage →
Guide de conception de lignes d'emballage pour cosmétiques et soins personnels →
Répondre aux normes FDA, CE et GMP : un guide de conformité des machines d'emballage →
Comment évaluer un fabricant chinois de machines d'emballage →
Importer une machine d'emballage de Chine : le guide d'approvisionnement complet →
À propos de l'auteur : Wendy Liu est la PDG de Dongguan Jewishshin Intelligent Machinery Co., Ltd., un fabricant et exportateur mondial de machines d'emballage automatisées et de solutions de lignes clé en main. L'équipe fondatrice de JEWSHIN apporte plus de 15 ans d'expérience en ingénierie de machines d'emballage, avec plus de 200 modèles de machines exportés dans plus de 80 pays en Amérique du Nord, en Europe occidentale, en Asie du Sud-Est, au Moyen-Orient, en Amérique du Sud et en Afrique. Découvrez nos solutions d'emballage pour les soins de santé →


