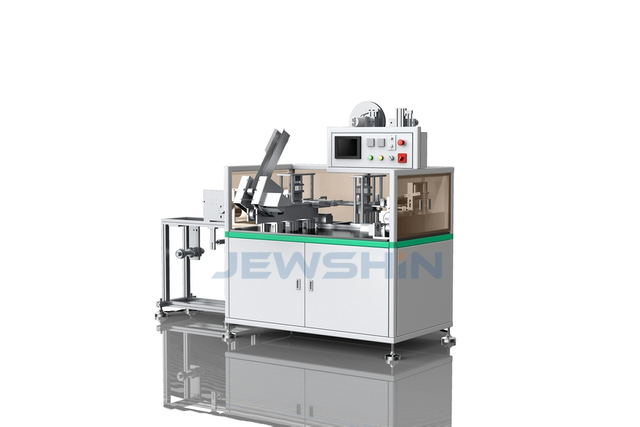
المشاهدات: 0 المؤلف: ويندي ليو وقت النشر: 02/06/2026 المنشأ: يهوشين
جدول المحتويات
تبدو البطاقات والمواد المطبوعة سهلة التعبئة. إنها مسطحة. إنها خفيفة الوزن. وهي لا تتطلب تبريدًا أو جوًا خاصًا أو احتواءًا معقدًا.
ومع ذلك، خلال أكثر من 15 عامًا من خطوط التعبئة الهندسية الخاصة بصناعة الطباعة والقرطاسية، تعد تعبئة البطاقات والمواد المطبوعة دائمًا أحد أكثر التطبيقات التي نعمل عليها تطلبًا من الناحية الفنية.
إليكم السبب:
حساسية السطح : الأسطح المطبوعة تخدش وتجرجر وتضع علامة بسهولة. أي نقطة اتصال في الماكينة تطبق ضغطًا خاطئًا، بزاوية خاطئة، مع مادة خاطئة، تترك عيبًا واضحًا في منتج البيع بالتجزئة.
تباين الأبعاد : قد يشتمل خط الإنتاج على بطاقات تتراوح من حجم بطاقة العمل مقاس 60 × 90 مم إلى مستندات مقاس A4 بحجم 210 × 297 مم - ويحتاج خط التعبئة والتغليف إلى التعامل معها جميعًا، وغالبًا ما يكون ذلك مع التغييرات عدة مرات في كل وردية عمل.
دقة العد : تعتبر 'مجموعة الألعاب المكونة من 10 بطاقات' والتي تأتي مع 9 بطاقات بمثابة شكوى من العميل. تعتبر 'مجموعة أوراق اللعب المكونة من 52 ورقة' والتي تحتوي على 51 بطاقة بمثابة استدعاء للمنتج. دقة العد غير قابلة للتفاوض.
الكهرباء الساكنة : يولد الورق الرقيق والبطاقات الكهرباء الساكنة، مما يتسبب في التصاق البطاقات ببعضها البعض وسوء التغذية والتغذية المزدوجة - وهو السبب الرئيسي لأخطاء العد والاختناقات في خطوط تعبئة البطاقات.
متطلبات السرعة : يحتاج مصنعو بطاقات التهنئة الذين يعملون في أوقات الذروة الموسمية (عيد الحب، عيد الميلاد) إلى تشغيل 150-240 كيسًا/دقيقة لتلبية أحجام الطلب. أي ما يعادل 2.5 إلى 4 أكياس في الثانية، دون ترك أي هامش لأخطاء التغذية.
يمنحك هذا الدليل الإطار الهندسي الكامل لتصميم خط تعبئة البطاقات والمواد المطبوعة الذي يتعامل مع كل هذه التحديات - بدءًا من اختيار وحدة التغذية وحتى التعبئة الكرتونية في نهاية الخط.

قبل تحديد أي جهاز، تحتاج إلى توصيف كامل لمجموعة منتجاتك. تفشل خطوط تعبئة البطاقات في أغلب الأحيان ليس بسبب خطأ في الآلات، ولكن لأن الآلات تم تحديدها بدون بيانات كافية عن المنتج.
قم بتوثيق كل SKU في مجموعة منتجاتك باستخدام المعلمات التالية:
المعلمة |
لماذا يهم؟ |
كيفية القياس |
الطول × العرض (مم) |
يحدد نطاق حجم الكيس، وإعدادات عرض الدليل، وأبعاد لوحة التغذية |
قياس الفرجار للمنتج النهائي |
سمك لكل بطاقة (مم) |
يحدد إعداد فجوة وحدة التغذية، وحساب ارتفاع المكدس |
قياس الميكرومتر (مجموعة من 10 بطاقات ÷ 10) |
بطاقات لكل حزمة |
يحدد سمك المكدس لحساب عمق الكيس |
لكل مواصفات المنتج |
سمك المكدس (مم) |
يحدد عمق الكيس وتخليص الختم |
سمك كل بطاقة × بطاقات في كل عبوة |
الوزن لكل علبة (جم) |
يحدد معدل حمل الناقل ووزن الكرتون |
قياس النطاق |
الانتهاء من السطح |
تحديد متطلبات مواد التلامس (بكرات ناعمة، وأدلة مطلية) |
التقييم البصري/اللمسي: غير لامع، لامع، الأشعة فوق البنفسجية، رقائق معدنية، منقوش |
نوع مخزون البطاقة |
يحدد مستوى المخاطر الثابتة ونوع وحدة التغذية |
وزن الورق (جرام/م2)، مطلي/غير مطلي، مصفح/غير مصفح |
ميل الضفيرة |
يحدد اتجاه التغذية وتصميم الدليل |
مراقبة سلوك المكدس في حالة الراحة |
الكهرباء الساكنة هي العدو الخفي لخطوط تعبئة البطاقات. يسبب:
البطاقات الملتصقة ببعضها البعض ← التغذية المزدوجة ← عد الأخطاء
البطاقات الملتصقة بأسطح الماكينة ← انحشار
البطاقات التي تجذب الغبار ← تلوث السطح على منتج البيع بالتجزئة
المنتجات ذات المخاطر الثابتة العالية (تتطلب تحكمًا ثابتًا نشطًا):
البطاقات المغلفة (BOPP، الصفائح اللامعة)
بطاقات مطلية بالأشعة فوق البنفسجية
مخزون ورق رقيق (<200 جم/م2)
البيئات منخفضة الرطوبة (<40% رطوبة نسبية)
خطوط عالية السرعة (> 100 كيس / دقيقة)
حلول التحكم الثابتة (من أجل زيادة الفعالية):
قضبان مؤينة سلبية : يتم تركيبها عند تغذية وحدة التغذية؛ تحييد ساكنة دون استهلاك الطاقة. فعالة لمستويات ثابتة معتدلة.
المنافيخ المؤينة النشطة : تيارات الهواء المؤينة التي تعمل بالطاقة؛ فعالة للبطاقات المغلفة عالية الاستاتيكية وبسرعة عالية.
التحكم في الرطوبة : يؤدي الحفاظ على نسبة رطوبة نسبية تتراوح بين 50 إلى 60% في منطقة التغليف إلى تقليل الكهرباء الساكنة بشكل كبير. الأكثر فعالية من حيث التكلفة للمرافق في المناخات الجافة.
أسطح التلامس المطلية المضادة للكهرباء الساكنة : تعمل بكرات التغذية والأدلة المطلية بمادة مضادة للكهرباء الساكنة على تقليل توليد الكهرباء الساكنة عند نقاط الاتصال.
معيار JEWSHIN : تشتمل جميع مغذيات الاحتكاك JEWSHIN (JX-100، JX-200) على قضبان مؤينة سلبية كمعدات قياسية. بالنسبة للخطوط عالية السرعة التي تعمل بالبطاقات المغلفة، فإننا نحدد منافيخ مؤينة نشطة عند تغذية وحدة التغذية وفي آلة التعبئة. يعمل هذا المزيج على التخلص من التغذية المزدوجة المرتبطة بالكهرباء الساكنة في أكثر من 99% من التطبيقات.
احسب سرعة الإخراج المطلوبة قبل تحديد أي جهاز:
السرعة المطلوبة (أكياس / دقيقة) = حجم الطلب اليومي (أكياس) ساعات الإنتاج المتاحة × 60 × هدف OEE السرعة المطلوبة (أكياس / دقيقة) = ساعات الإنتاج المتاحة × 60 × هدف OEE حجم الطلب اليومي (أكياس)
مثال :
حجم الطلب اليومي: 50.000 كيس
ساعات الإنتاج المتاحة: 16 ساعة (نوبتان)
هدف OEE: 85%
السرعة المطلوبة = 50,00016×60×0.85=50,000816≈62 كيس/دقيقة السرعة المطلوبة=16×60×0.8550,000=81650,000≈62 كيس/دقيقة
أضف حاجزًا مؤقتًا للسعة بنسبة 20-30% فوق المتطلبات المحسوبة لاستيعاب ذروة الطلب والنمو المستقبلي. في هذا المثال، حدد آلة تم تصنيفها لـ 80-90 كيسًا/الدقيقة.

يتكون خط تعبئة البطاقات الكامل من خمس مناطق وظيفية. يعد فهم كل منطقة - وكيفية تفاعلها - أمرًا ضروريًا لتصميم خط يعمل بشكل موثوق وسريع.
┌────────────────────────── ───────────────────────────┐
│ المنطقة 1 │ المنطقة 2 │ المنطقة 3 │ المنطقة 4 │ المنطقة 5 │
│ التغذية و │ الترتيب │ التعبئة و │ الختم │ نهاية │
│ العد │ والتراص │ الختم │ ومراقبة الجودة │ الخط │
│ │ │ │ │ │
│ الاحتكاك │ الناقل │ التعبئة │ الحرارة │ الكرتون / │
│ وحدة التغذية │ + العداد │ الآلة │ النفق │ وضع العلامات │
└───────────────────────────── ───────────────────────────┘
تعد وحدة التغذية العنصر الأكثر أهمية في خط تعبئة البطاقات. كل مشكلة في المراحل النهائية - أخطاء العد، والاختناقات، وعيوب الختم - تعود إلى أداء التغذية.
وحدة تغذية الاحتكاك (موصى بها لمعظم تطبيقات البطاقات)
تستخدم وحدة التغذية الاحتكاكية بكرة مطاطية دوارة لفصل البطاقات وتغذيتها واحدة تلو الأخرى من المكدس. تم ضبط الفجوة بين أسطوانة التغذية ولوحة الفصل بدقة للسماح بمرور سُمك البطاقة الواحدة أثناء حجب البطاقة الثانية.
مواصفات وحدة التغذية الاحتكاكية الرئيسية لتطبيقات البطاقات:
مواصفة |
جوشين جي إكس-100 |
جوشين جي إكس-200 |
ملحوظات |
نطاق حجم البطاقة |
60×90 ملم – 210×297 ملم |
60×90 ملم – 260×360 ملم |
يغطي بطاقة العمل إلى A4 |
نطاق سمك البطاقة |
0.08 - 1.2 ملم |
0.08 - 1.5 ملم |
يغطي الورق الرقيق إلى لوح سميك |
سرعة التغذية |
ما يصل إلى 200 بطاقة / دقيقة |
ما يصل إلى 300 بطاقة / دقيقة |
لكل وحدة تغذية |
دقة العد |
±0 (100%) |
±0 (100%) |
مع التحقق من أجهزة الاستشعار |
التحكم الساكن |
شريط التأين السلبي |
منفاخ مؤين نشط |
المعدات القياسية |
التحول |
بدون أدوات، 3-5 دقائق |
بدون أدوات، 3-5 دقائق |
تعديل مقبض اليد |
مجموعات متعددة البطاقات |
ما يصل إلى 8 مغذيات في السلسلة |
ما يصل إلى 12 وحدة تغذية في السلسلة |
للمجموعات المجمعة |
وحدة التغذية بكأس الشفط (للتطبيقات المتخصصة)
بالنسبة للبطاقات الرفيعة جدًا أو اللامعة جدًا أو الكبيرة جدًا حيث لا يمكن الاعتماد على التغذية الاحتكاكية، فإن وحدة التغذية بكأس الشفط (الفراغ) هي بديل. تكون مغذيات الشفط أبطأ (عادةً 30-80 بطاقة/دقيقة) ولكنها أكثر موثوقية بالنسبة للمواد الصعبة.
وحدة التغذية الدوارة (للسرعة العالية جدًا)
بالنسبة للخطوط التي تتطلب أكثر من 300 بطاقة/دقيقة من نقطة تغذية واحدة، توفر وحدة التغذية ذات الأسطوانة الدوارة إنتاجية أعلى من وحدة التغذية الاحتكاكية. تستخدم في المقام الأول في تصنيع بطاقات اللعب وبطاقات الألعاب.
بالنسبة للمنتجات التي تتطلب بطاقات متعددة لكل حزمة (على سبيل المثال، مجموعة بطاقات تهنئة مكونة من 10 بطاقات، ومجموعة بطاقات لعب مكونة من 52 بطاقة، ومجموعة بطاقات ألعاب مكونة من 6 بطاقات)، تقوم منطقة التجميع بتجميع المجموعة الصحيحة من البطاقات قبل دخولها إلى آلة التعبئة.
تكوينات التجميع:
إعدادات |
طلب |
حل جوشين |
وحدة تغذية واحدة → عداد |
نفس البطاقة، متعددة في كل حزمة (على سبيل المثال، 10 بطاقات متطابقة) |
JX-100 مزود بمستشعر العد |
مغذيات متعددة في السلسلة |
أنواع مختلفة من البطاقات لكل حزمة (على سبيل المثال، 6 بطاقات ألعاب مختلفة) |
آلة تجميع متعددة المحطات JX-200 |
مغذيات متعددة + نظام رؤية |
مجموعات معقدة مع التحقق من الطباعة (على سبيل المثال، 52 ورقة لعب فريدة) |
JX-200 + فحص الكاميرا |
التجميع اليدوي + التعبئة التلقائية |
مجموعات معقدة للغاية أو منتجات متخصصة منخفضة الحجم |
محطة التجميع اليدوية → JX-L300 |
طرق التحقق من العدد:
طريقة |
دقة |
سرعة |
يكلف |
العداد الميكانيكي (مفتاح الرافعة) |
±1 بطاقة |
عالي |
قليل |
مستشعر بصري (كسر الشعاع) |
±0 |
عالي |
واسطة |
نظام رؤية الكاميرا |
±0 + التحقق من الطباعة |
متوسطة - عالية |
عالي |
فحص الوزن (جهاز تدقيق الوزن) |
±0 (غير مباشر) |
عالي |
متوسطة - عالية |
بالنسبة لمنتجات البيع بالتجزئة حيث تعد دقة العد أمرًا بالغ الأهمية، توصي JEWSHIN بالعد بواسطة المستشعر البصري باعتباره الحد الأدنى القياسي، مع التحقق من جهاز تدقيق الوزن في المراحل النهائية للمنتجات عالية القيمة.
آلة التعبئة هي قلب الخط. بالنسبة للبطاقات والمواد المطبوعة، يجب أن تستوفي آلة التعبئة ثلاثة متطلبات محددة تميز تغليف البطاقات عن التغليف العام:
المطلب الأول: التعامل اللطيف مع المنتج
يجب أن تدخل البطاقات إلى الحقيبة دون ثنيها أو جرجرها أو وضع علامات عليها. وهذا يتطلب:
أدلة تغذية ناعمة ومغلفة (لا يوجد اتصال معدني مكشوف بأسطح الطباعة)
سرعة تغذية يمكن التحكم فيها (تدخل البطاقة إلى الكيس بنفس سرعة تحرك فتحة الكيس — بدون أي تأثير)
بكرات تفريغ ناعمة الملمس (طلاء رغوي أو مطاطي، وليس فولاذًا مكشوفًا)
المتطلب الثاني: الحجم الدقيق للحقيبة
يجب أن يكون حجم الحقيبة مناسبًا لمجموعة البطاقات بهامش صغير وثابت - عادةً 3-8 مم على كل جانب و5-10 مم عند نهاية الختم. ضيق للغاية ← تلف البطاقة عند إدخالها. فضفاضة جدًا ← تتحرك البطاقات داخل الحقيبة، مما يخلق مظهرًا غير مرتب للبيع بالتجزئة.
صيغة أبعاد الحقيبة:
عرض الكيس = عرض البطاقة + (2 × الهامش الجانبي) + بدل سمك الفيلم عرض الكيس = عرض البطاقة + (2 × الهامش الجانبي) + بدل سمك الفيلم
طول الكيس=طول البطاقة+سمك الكومة+هامش الختم+عرض شريط الشريط (إذا كان لاصقًا ذاتيًا)طول الكيس=طول البطاقة+سمك الكومة+هامش الختم+عرض شريط الشريط (إذا كان ذاتيًا لاصقًا)
المطلب 3: جودة الختم على فيلم OPP
يحتوي فيلم OPP (البولي بروبيلين الموجه) — وهو الفيلم القياسي لتغليف البطاقات — على نافذة ضيقة لدرجة حرارة الغلق (عادةً 110-140 درجة مئوية). خارج هذه النافذة:
بارد جدًا → إغلاق ضعيف، تفتح الحقيبة أثناء النقل
حار جدًا → تشويه الفيلم، وعلامات إغلاق مرئية على وجه الكيس، وتمزق الفيلم
تعد درجة حرارة الختم التي يتم التحكم فيها مؤازرًا بدقة ± 2 درجة مئوية أمرًا ضروريًا لختم OPP المتسق.
آلات التعبئة JEWSHIN لتطبيقات البطاقات:
نموذج |
نطاق عرض الحقيبة |
نطاق طول الحقيبة |
السرعة القصوى |
أفضل ل |
30-160 ملم |
يصل إلى 330 ملم |
150 كيس/دقيقة |
البطاقات الصغيرة والمتوسطة، وبطاقات التهنئة، وبطاقات الألعاب |
|
30-350 ملم |
يصل إلى 400 ملم |
240 كيس/دقيقة |
خطوط بطاقات عالية السرعة، وبطاقات كبيرة الحجم |
|
35-500 ملم |
يصل إلى 550 ملم |
180 كيس/دقيقة |
تنسيق كبير: مستندات A4، والتقويمات، والمطبوعات الفنية |
تتميز جميع النماذج الثلاثة بما يلي:
✅5-سيرفو التحكم الدقيق
✅ منع نفايات عدم وجود منتج أو حقيبة
✅ وضعيات اللصق الذاتي والختم الحراري
✅ 40- وصفة لتخزين معلمات HMI
✅ تغيير الحجم بدون أدوات (5-12 دقيقة)
✅ أدلة تغذية مغلفة (أسطح تلامس آمنة للطباعة)
بعد التعبئة الأولية، تشتمل معظم خطوط تعبئة البطاقات على واحدة أو أكثر من العمليات النهائية التالية:
نفق الحرارة (للحزم المتعددة المغلفة بالانكماش)
إذا كان سيتم تجميع الأكياس النهائية في عبوات متعددة (على سبيل المثال، 6 أكياس لكل حزمة عرض للبيع بالتجزئة)، فإن نفق الحرارة المتقلص يطبق غلاف الانكماش الخارجي. يجب معايرة درجة حرارة النفق الحراري لفيلم الانكماش المحدد المستخدم - عادةً 120-180 درجة مئوية لفيلم POF.
جهاز تدقيق الوزن
يقوم جهاز تدقيق الوزن بوزن كل عبوة ويرفض العبوات التي تقع خارج نطاق الوزن المحدد. بالنسبة لمنتجات البطاقات، يعد فحص الوزن وسيلة فعالة للتحقق من العدد - ستكون الحزمة التي تحتوي على بطاقة مفقودة أخف من المواصفات وسيتم رفضها تلقائيًا.
كاشف المعادن
مطلوب للتطبيقات المجاورة للأغذية وبعض برامج الامتثال للبيع بالتجزئة. بالنسبة لمنتجات البطاقات، لا يلزم عادة الكشف عن المعادن إلا إذا كان المنتج يحتوي على عناصر معدنية (بطاقات معدنية، رموز ألعاب معدنية).
نظام فحص الرؤية
نظام كاميرا يتحقق من:
الاتجاه الصحيح للبطاقة (الجانب الأيمن لأعلى، الوجه الصحيح)
مجموعة البطاقات الصحيحة (لمجموعات البطاقات المختلطة)
جودة الختم (لا توجد أختام مفتوحة، لا يوجد تجاعيد للفيلم عبر خط الختم)
وجود التسمية وموضعها (إذا تم تسميتها)
يوصى بإجراء فحص الرؤية للمنتجات ذات القيمة العالية (بطاقات المعايدة المميزة، وبطاقات الألعاب القابلة للتحصيل) حيث تكون تكلفة العيوب مرتفعة.
يعتمد تكوين نهاية السطر على قناة التوزيع النهائية لديك:
قناة التوزيع |
تكوين نهاية السطر |
البيع بالتجزئة (جاهز للرف) |
التغليف الكرتوني التلقائي ← وضع العلامات على الكرتون ← تعبئة العلبة |
تحقيق التجارة الإلكترونية |
إدراج بولي ميلر → وضع العلامات → الفرز |
الجملة / السائبة |
تراكم العد ← تعبئة الدرج ← التغليف الممتد |
يصدّر |
تراكم العد → تعبئة كرتونة التصدير → منصات نقالة |
تقوم JEWSHIN بتصميم أنظمة نهاية الخط كاملة ومتكاملة مع خط التعبئة. بالنسبة لمصنعي بطاقات البيع بالتجزئة، التكوين الأكثر شيوعًا هو: آلة التعبئة ← جهاز تدقيق الوزن ← آلة تعبئة الكرتون الأوتوماتيكية ← آلة وضع الملصقات على الكرتون ← آلة تعبئة العلب.

يمكن للآلات الفردية التي تعمل بشكل جيد في عزلة أن تنتج خطًا ضعيف الأداء إذا لم يتم دمجها بشكل صحيح. يغطي تكامل الخط ثلاثة أبعاد: مطابقة السرعة، والاتصال، والتخطيط المادي.
يجب أن تكون كل آلة في الخط قادرة على العمل بسرعة الخط المستهدفة - مع سعة تخزين كافية لاستيعاب تغيرات السرعة قصيرة المدى دون التسبب في مجاعة المنبع أو تراكم المصب.
قاعدة مطابقة السرعة : يجب تقييم كل جهاز بنسبة 110-120% من سرعة الخط المستهدف. وهذا يوفر مساحة رأسية للتسارع والتباطؤ والانقطاعات الطفيفة دون إيقاف الخط.
مثال لخط هدف 150 كيس/دقيقة:
آلة |
التقييم المطلوب |
مواصفات جوشين |
مغذي الاحتكاك (جكس-200) |
165 بطاقة/دقيقة (×1.1) |
300 بطاقة/الدقيقة ✅ |
ماكينة تعبئة (جكس30-35 ) |
165 كيس/دقيقة (×1.1) |
240 كيس/دقيقة ✅ |
جهاز تدقيق الوزن |
165 عبوة/دقيقة (×1.1) |
200 عبوة/الدقيقة ✅ |
كرتونة أوتوماتيكية |
165 عبوة/دقيقة (×1.1) |
200 عبوة/الدقيقة ✅ |
على خط متكامل تمامًا، تتواصل الآلات مع بعضها البعض لتنسيق السرعة والاستجابة للأخطاء:
إشارة المجاعة الأولية : إذا كانت تغذية آلة التعبئة فارغة (لا تصل أي بطاقات)، فإن آلة التعبئة تتباطأ أو تتوقف - بدلاً من إنتاج أكياس فارغة.
إشارة التراكم النهائية : في حالة امتلاء جهاز تدقيق الوزن أو علبة الكرتون، تتباطأ آلة التعبئة لتتناسب مع السعة النهائية.
انتشار الخطأ : في حالة وجود أي أخطاء في الماكينة (انحشار، تكسر الفيلم، بكرة فارغة)، يتوقف الخط بأكمله بتسلسل متحكم فيه - تتوقف الآلات الأولية أولاً، ونفاد الآلات النهائية وتتوقف.
تقوم JEWSHIN بدمج التحكم في الخط عبر PLC (وحدة التحكم المنطقية القابلة للبرمجة) مع واجهة HMI مركزية تعرض حالة كل جهاز على شاشة واحدة. يمكن للمشغلين رؤية حالة الخط بالكامل في لمحة سريعة والاستجابة للأخطاء على الفور.
يؤثر التصميم المادي للخط على وصول المشغل ووقت التغيير وكفاءة الصيانة.
مبادئ التخطيط الرئيسية لخطوط تعبئة البطاقات:
تخطيط الخط المستقيم : يُفضل للخطوط عالية السرعة - يقلل من نقاط النقل ويقلل من مخاطر أخطاء توجيه البطاقة أثناء النقل.
تخطيط على شكل حرف U : مفضل للمنشآت ذات المساحة المحدودة — يسمح لمشغل واحد بمراقبة كل من التغذية والتفريغ من موضع واحد.
وصول المشغل : الحد الأدنى لعرض الممر 800 مم على جانبي كل آلة للوصول إلى الصيانة والتغيير.
الوصول إلى وحدة التغذية : يجب أن يكون موضع تحميل مكدس وحدة التغذية سهل الوصول إليه - ومن الأفضل أن يكون عند ارتفاع الخصر (من 900 إلى 1000 مم من الأرضية) لتقليل إجهاد المشغل أثناء التحميل المستمر للمكدس.
الوصول إلى لفة الفيلم : يجب أن يكون من الممكن الوصول إلى موضع لفة الفيلم في آلة التعبئة دون الوصول إلى أعلى أو أسفل الماكينة - وهو سبب شائع لإصابة المشغل وأخطاء خيوط الفيلم.
يؤثر اختيار الفيلم بشكل كبير على مظهر العبوة النهائية وموثوقية الختم والتكلفة لكل عبوة. بالنسبة للبطاقات والمواد المطبوعة، فإن اختيار الفيلم القياسي هو OPP (البولي بروبيلين الموجه) - ولكن هناك العديد من متغيرات OPP ذات خصائص مختلفة.
نوع الفيلم |
الوضوح |
نوع الختم |
سماكة |
أفضل ل |
OPP (ختم الحرارة القياسي) |
عالي |
ختم الحرارة |
25-35 ميكرومتر |
تغليف البطاقات العامة والقرطاسية |
OPP (شريط لاصق / BOPP ذاتي اللصق) |
عالي |
شريط التقشير وإعادة الغلق |
25-35 ميكرومتر |
بطاقات معايدة، قرطاسية متميزة |
مقابل (ماتي) |
ماتي النهاية |
ختم الحرارة |
25-35 ميكرومتر |
منتجات متميزة/فنية |
صفح OPP/PE |
عالي |
ختم الحرارة |
30-45 ميكرومتر |
بطاقات حساسة للرطوبة، منتجات خارجية |
OPP قابل للتحلل (يعتمد على PLA) |
عالي |
ختم الحرارة |
25-35 ميكرومتر |
منتجات معتمدة بيئيًا، سوق الاتحاد الأوروبي |
عرض الفيلم = 2 × (عرض الكيس + عمق الكيس) + بدل التداخل (10-15 مم) عرض الفيلم = 2 × (عرض الكيس + عمق الكيس) + بدل التداخل (10-15 مم)
مثال : مجموعة بطاقات بعرض 120 مم وعمق 8 مم:
عرض الفيلم=2×(120+8)+12=268 ملم عرض الفيلم=2×(120+8)+12=268 ملم
اطلب فيلمًا بعرض 270 مم (أقرب عرض قياسي أعلى من المتطلبات المحسوبة).
في خط تعبئة البطاقات عالي السرعة الذي يعمل بـ 150 كيسًا في الدقيقة، تكون تكلفة الفيلم هي أكبر تكلفة مستمرة للاستهلاك. ثلاث استراتيجيات تقلل من تكلفة الفيلم دون المساس بالجودة:
تقليل هوامش الكيس : قم بتقليل الهوامش الجانبية وهوامش الختم إلى الحد الأدنى الذي يحافظ على جودة الختم وموثوقية إدخال البطاقة. كل تخفيض بمقدار 5 مم في طول الكيس يوفر حوالي 2-3% من تكلفة الفيلم.
عدم وجود منتج بدون كيس : تأكد من أن آلة التعبئة لديها نظام عدم وجود منتج بدون كيس - تتوقف تغذية الفيلم على الفور في حالة عدم وجود منتج. في خط إنتاج 150 كيسًا في الدقيقة، حتى 30 ثانية من إنتاج الأكياس الفارغة تؤدي إلى إهدار ما يعادل 75 كيسًا من الأفلام.
تحسين حجم لفة الفيلم : تعمل بكرات الفيلم الأكبر حجمًا (10 كجم مقابل 5 كجم) على تقليل تكرار تغيير اللفة ونفايات الفيلم المرتبطة بكل تغيير في اللفة (نفايات الخيوط). قم بحساب حجم اللفة الأمثل بناءً على طول التحول ووقت التغيير.
تفشل خطوط تعبئة البطاقات بطرق يمكن التنبؤ بها. إن فهم أوضاع الفشل هذه - والتصميم ضدها - هو الفرق بين الخط الذي يعمل بنسبة 90% + OEE والآخر الذي يعمل بنسبة 60%.
السبب : الكهرباء الساكنة تتسبب في التصاق البطاقات ببعضها البعض؛ فجوة التغذية واسعة جدًا؛ وسادة الفصل البالية.
وقاية :
تحكم ثابت مؤين نشط عند تغذية وحدة التغذية
معايرة فجوة التغذية بشكل منتظم (أسبوعيًا على الخطوط عالية السرعة)
جدول استبدال لوحة الفصل (عادةً كل 3-6 أشهر حسب الحجم)
مستشعر العد البصري أسفل وحدة التغذية لاكتشاف التغذية المزدوجة قبل وصولها إلى الكيس
الكشف : سوف يقوم جهاز تدقيق الوزن بالتقاط الحزم التي تحتوي على بطاقات إضافية (رفض الوزن الزائد).
السبب : تم تحميل المكدس بشكل غير صحيح (لم يتم تهوية/محاذاة البطاقات)؛ فجوة التغذية ضيقة للغاية؛ تجعد البطاقة مما يتسبب في التصاق الحافة الأمامية بالدليل.
وقاية :
تدريب المشغل على الإجراء الصحيح لتحميل المكدس (بطاقات المروحة قبل التحميل، ومحاذاة الحواف)
معايرة فجوة وحدة التغذية لسمك البطاقة المحدد
دليل تغذية منحني لاستيعاب تجعيد البطاقة
مستشعر ارتفاع المكدس لتنبيه المشغل عندما يكون المكدس منخفضًا (يمنع عدم التغذية عند نهاية المكدس)
الكشف : يكتشف مستشعر العد البصري البطاقة المفقودة؛ نظام عدم وجود منتج بدون كيس في آلة التعبئة يمنع إنتاج الأكياس الفارغة.
السبب : الأسطح المعدنية الملامسة العارية؛ الضغط التوجيهي المفرط حقيبة إدخال البطاقة بزاوية خاطئة؛ فتحة الحقيبة صغيرة جدًا بحيث لا تتناسب مع مجموعة البطاقات.
وقاية :
الأسطح الملامسة المطلية (PTFE أو النايلون) على جميع الأدلة والبكرات
حجم عرض الكيس بهامش مناسب (5 مم على الأقل لكل جانب)
تتوافق سرعة التغذية مع سرعة فتح الكيس
بكرات تفريغ ناعمة الملمس
الكشف : الفحص البصري عند بداية الخط؛ أخذ العينات الدورية أثناء الإنتاج.
السبب : درجة حرارة الختم خارج النطاق؛ ضغط الختم غير متناسق؛ توتر الفيلم غير صحيح؛ التلوث على الفك الختم.
وقاية :
درجة حرارة الختم التي يتم التحكم فيها مؤازرًا بدقة ± 2 درجة مئوية
التنظيف المنتظم لفك الختم (يوميًا - انظر دليل خدمة ما بعد البيع لآلة التغليف)
معايرة التوتر الفيلم أثناء التغيير
فحص جودة الختم في التشغيل التجريبي قبل بدء الإنتاج
الكشف : الفحص البصري لخط الختم؛ أخذ عينات اختبار السحب (5 عبوات على الأقل في الساعة على الخطوط عالية السرعة).
السبب : تم ضبط شد الفيلم على مستوى مرتفع جدًا؛ قلب لفة الفيلم تالف؛ فشل لصق الفيلم. درجة حرارة الختم مرتفعة جدًا مما يتسبب في احتراق الفيلم.
وقاية :
معايرة التوتر الفيلم أثناء الإعداد
افحص لفة الفيلم بحثًا عن أي تلف أساسي قبل التحميل
قم بلصق اللفة الجديدة قبل نفاد اللفة القديمة (لا تعمل حتى القلب)
التحقق من درجة حرارة الختم في بداية كل وردية
الاكتشاف : تتوقف الماكينة تلقائيًا عند انقطاع الفيلم (قياسي في جميع أجهزة JEWSHIN).

تقوم معظم الشركات المصنعة للبطاقات بتشغيل أكثر من 10 إلى 50 وحدة SKU على نفس خط التعبئة. إن التصميم لمرونة وحدات SKU المتعددة من البداية - بدلاً من التعديل التحديثي لاحقًا - يوفر الكثير من الوقت والتكلفة.
قبل الانتهاء من مواصفات الجهاز، قم ببناء مصفوفة SKU كاملة:
رمز التخزين التعريفي |
حجم البطاقة (مم) |
بطاقات/حزمة |
سمك المكدس (مم) |
حجم الحقيبة (مم) |
عرض الفيلم (مم) |
الحجم السنوي |
بطاقة معايدة أ |
120×170 |
1 |
0.5 |
130×185 |
270 |
500000 |
مجموعة بطاقات اللعبة ب |
63×88 |
54 |
18 |
73×115 |
200 |
200000 |
المظروف الأحمر ج |
90×175 |
10 |
12 |
100×200 |
240 |
1,000,000 |
وثيقة A4 د |
210×297 |
5 |
8 |
220×320 |
480 |
100.000 |
التقويم ه |
148×210 |
12 |
15 |
158×240 |
370 |
150.000 |
ومن هذه المصفوفة يمكنك تحديد:
نطاق عرض الكيس المطلوب : 73 مم - 220 مم → حدد JX30-35 (نطاق 30-350 مم)
نطاق عرض الفيلم المطلوب : 200 مم - 480 مم → التحقق من توافق لفة الفيلم
تردد التغيير : بناءً على جدول الإنتاج وأحجام الدفعات
تكوين وحدة التغذية : تتطلب مجموعة بطاقات اللعبة B تجميع 54 بطاقة ← وحدة تغذية متعددة المحطات
لكل SKU في المصفوفة، قم بإنشاء وصفة معلمة مسماة مخزنة في آلة التعبئة HMI:
المعلمة |
بطاقة معايدة أ |
مجموعة بطاقات اللعبة ب |
المظروف الأحمر ج |
عرض الحقيبة |
130 ملم |
73 ملم |
100 ملم |
طول الحقيبة |
185 ملم |
115 ملم |
200 ملم |
درجة حرارة الختم |
125 درجة مئوية |
118 درجة مئوية |
122 درجة مئوية |
التوتر الفيلم |
3.2 ن |
2.8 ن |
3.0 ن |
سرعة الخط |
120 كيس/دقيقة |
80 كيس/دقيقة |
150 كيس/دقيقة |
عدد المغذية |
1 |
54 |
10 |
باستخدام تخزين الوصفات المُسمى، يتطلب التبديل بين أي وحدتي SKU فقط: (1) تحديد وصفة جديدة على واجهة HMI، (2) ضبط عرض الدليل (بدون أدوات، 2-3 دقائق)، (3) تغيير لفة الفيلم إذا تغير العرض، (4) تشغيل الحزم التجريبية. التغيير الإجمالي: 8-15 دقيقة.
للحصول على إطار عمل كامل لتحسين التغيير، راجع: دليل تغيير خط التعبئة والتغليف: كيفية تقليل وقت تغيير التنسيق بنسبة 80%
فيما يلي ثلاثة تكوينات تمثيلية للخط لسيناريوهات تصنيع البطاقات المختلفة:
التطبيق : تصميم بطاقة تهنئة فردية، بطاقة واحدة لكل علبة، 200000 عبوة / يوم السرعة المستهدفة : 180 كيس / دقيقة
منطقة |
آلة |
نموذج |
سرعة |
تغذية |
مغذي الاحتكاك |
جي إكس-200 |
300 بطاقة/دقيقة |
التعبئة |
ماكينة تعبئة أوتوماتيكية |
JX30-35 |
240 كيس/دقيقة |
مراقبة الجودة |
جهاز تدقيق الوزن |
سي دبليو-200 |
200 عبوة/دقيقة |
نهاية السطر |
كرتونة أوتوماتيكية |
ايه سي-150 |
150 كرتون/دقيقة |
مساحة الخط : 12 م × 2 م المشغلون المطلوبون : 2 (1 محمل مكدس، 1 مشرف الخط)
التطبيق : بطاقات المعايدة، والدفاتر، والأظرف الحمراء - 20 وحدة SKU، 50000 حزمة/يوم السرعة المستهدفة : 80 كيس/دقيقة (مع تغييرات متكررة)
منطقة |
آلة |
نموذج |
سرعة |
تغذية |
مغذي الاحتكاك |
جكس-100 |
200 بطاقة/دقيقة |
التعبئة |
ماكينة تعبئة أوتوماتيكية |
جي إكس-L300 |
150 كيس/دقيقة |
مراقبة الجودة |
محطة الفحص البصري |
يدوي |
— |
نهاية السطر |
تجميع العد اليدوي + تعبئة الكرتون |
— |
— |
مساحة الخط : 8 م × 2 م المشغلون المطلوبون : 3 (1 محمل مكدس، 1 مفتش مراقبة الجودة، 1 تعبئة كرتون) الميزة الرئيسية : التغيير بدون أدوات، واجهة HMI ذات 40 وصفة - مُحسّنة لتردد التغيير العالي
التطبيق : مجموعات ألعاب مكونة من 6 بطاقات (6 تصميمات مختلفة للبطاقات في كل حزمة)، 30000 مجموعة/يوم السرعة المستهدفة : 60 مجموعة/دقيقة
منطقة |
آلة |
نموذج |
سرعة |
تغذية |
وحدة تغذية احتكاكية ذات 6 محطات |
جي إكس-200×6 |
60 مجموعة / دقيقة |
فحص الرؤية |
نظام فحص الكاميرا |
السيرة الذاتية-6 |
60 مجموعة / دقيقة |
التعبئة |
ماكينة تعبئة أوتوماتيكية |
جي إكس-L300 |
150 كيس/دقيقة |
مراقبة الجودة |
جهاز تدقيق الوزن |
سي دبليو-100 |
100 عبوة/دقيقة |
نهاية السطر |
كرتونة أوتوماتيكية |
ايه سي-100 |
100 كرتون/دقيقة |
مساحة الخط : 16 م × 2.5 م المشغلون المطلوبون : 2 (محمل مكدس واحد لكل 3 مغذيات، 1 مشرف خط) الميزة الأساسية : يتحقق نظام رؤية الكاميرا من مجموعة البطاقات الصحيحة قبل التعبئة - لا توجد حزم مجموعة خاطئة
للحصول على دراسة حالة تفصيلية لخط بطاقات ألعاب مماثل يشغل 10 أنواع بطاقات بمعدل 240 كيسًا/الدقيقة، راجع: دراسة حالة خط تعبئة بطاقات اللعبة
يجب أن تستوفي خطوط تعبئة البطاقات المباعة في أسواق أمريكا الشمالية وأوروبا متطلبات الامتثال المحددة:
سوق |
الشهادة المطلوبة |
المتطلبات الرئيسية |
الاتحاد الأوروبي |
علامة CE |
توجيه الآلات 2006/42/EC؛ توجيه الجهد المنخفض؛ توجيه EMC |
الولايات المتحدة |
UL / ETL (المكونات الكهربائية) |
امتثال اللجنة الوطنية للانتخابات؛ المكونات الكهربائية المدرجة في قائمة UL |
كندا |
وكالة الفضاء الكندية |
المكونات الكهربائية المعتمدة من CSA |
أستراليا/نيوزيلندا |
آلية التنسيق الإقليمية |
السلامة الكهربائية والامتثال EMC |
التطبيقات المجاورة للطعام |
ادارة الاغذية والعقاقير 21 CFR |
امتثال المواد الملامسة للأغذية للأغشية والأسطح الملامسة للآلات |
جميع آلات JEWSHIN حاصلة على شهادة CE كمعيار قياسي. تتوفر شهادة UL/CSA/RCM عند الطلب لعملاء أمريكا الشمالية وأستراليا.
للحصول على دليل كامل لمتطلبات الامتثال لآلات التعبئة والتغليف في جميع الأسواق الرئيسية، راجع: تلبية معايير إدارة الغذاء والدواء الأمريكية وCE وGMP: دليل الامتثال لآلات التغليف

ج: كقاعدة عامة، تصبح تكلفة التعبئة التلقائية للبطاقة مبررة عندما تقوم بتعبئة أكثر من 5000 عبوة يوميًا على أساس مستدام. أقل من هذا الحجم، قد يكون التغليف شبه الآلي أو اليدوي أكثر اقتصادا. أكثر من 20000 حزمة/يوم، يكون عائد الاستثمار على الأتمتة الكاملة قويًا جدًا عادةً - فترات الاسترداد التي تتراوح من 12 إلى 24 شهرًا شائعة. استخدم لدينا حاسبة عائد الاستثمار لأتمتة التعبئة والتغليف لحساب فترة الاسترداد المحددة لحجم عملك وتكلفة العمالة.
ج: تعد البطاقات المطلية بالأشعة فوق البنفسجية عالية اللمعان واحدة من أكثر التطبيقات شيوعًا التي نتعامل معها. تستخدم وحدات التغذية JX-100 وJX-200 بكرات فصل مطاطية مع ضغط تلامس متحكم فيه - وليس تلامس المعدن على البطاقة. تستخدم أدلة التغذية الموجودة في آلات التعبئة JEWSHIN أسطحًا مطلية بـ PTFE. في تجربتنا، لا يمثل وضع العلامات على السطح من الجهاز مشكلة عندما يتم إعداد الجهاز بشكل صحيح. المصدر الأكثر شيوعًا لوضع العلامات على السطح على البطاقات المطلية بالأشعة فوق البنفسجية هو احتكاك البطاقة على البطاقة أثناء تحميل المكدس - والذي تتم معالجته بواسطة نظام التحكم الثابت المؤين الذي يمنع البطاقات من الالتصاق والانزلاق ضد بعضها البعض.
ج: نعم. يتعامل الطرازان JX-L300 وJX30-35 مع تكوينات حزمة البطاقة الواحدة ومتعددة البطاقات - ويكمن الاختلاف في تكوين وحدة التغذية وإعدادات العد في واجهة HMI. بالنسبة لحزمة البطاقة الواحدة، تقوم وحدة التغذية بتغذية بطاقة واحدة في كل دورة. بالنسبة لحزمة مكونة من 10 بطاقات، تقوم وحدة التغذية بتغذية 10 بطاقات في كل دورة (يتم حسابها بواسطة المستشعر البصري) قبل إطلاق الرزمة إلى آلة التعبئة. يعد التبديل بين تكوينات البطاقة الواحدة والبطاقات المتعددة بمثابة تغيير في المعلمة على واجهة HMI - ولا يلزم إجراء أي تغيير ميكانيكي.
ج: نعم — هذا مطلب شائع لمجموعات بطاقات الألعاب ومجموعات البطاقات التعليمية ومنتجات البطاقات الترويجية. الحل هو تغذية متعددة المحطات: تقوم كل من وحدة تغذية البطاقات، ووحدة تغذية المنشورات، وأداة إدخال الملحقات بتغذية مكوناتها على ناقل التجميع بالتسلسل، وتدخل المجموعة الكاملة إلى آلة التعبئة معًا. تقوم JEWSHIN بتصميم تكوينات تغذية متعددة المحطات لما يصل إلى 8 مكونات مختلفة لكل حزمة. اتصل بفريقنا الهندسي وزوده بقائمة محتويات الحزمة الكاملة وسنقوم بتصميم تكوين التغذية المناسب.
ج: تتمتع الطلبات القياسية للآلة الواحدة (وحدة التغذية JX-L300 وJX30-35 وJX-200) بمهلة تتراوح بين 25 و35 يومًا. تتمتع تكوينات الخط المتكاملة الكاملة (الملقم + آلة التعبئة + جهاز تدقيق الوزن + آلة التغليف الكرتوني) بمهلة زمنية تتراوح من 45 إلى 60 يومًا. تتراوح التكوينات المخصصة (أنظمة الرؤية، والمجمعات متعددة المحطات، ونطاقات التنسيق الخاصة) من 60 إلى 90 يومًا. جميع المهل الزمنية هي من تأكيد الطلب واستلام الودائع. نوصي ببدء المناقشة الهندسية قبل 3 إلى 4 أشهر من تاريخ بدء الإنتاج المطلوب لإتاحة الوقت للانتهاء من المواصفات والإنتاج واختبار قبول المصنع والشحن.
ج: نعم. تعتبر JEWSHIN موردًا راسخًا لتصنيع المعدات الأصلية لموزعي آلات التعبئة والتغليف في أمريكا الشمالية وأوروبا وأستراليا وجنوب شرق آسيا. يتضمن عرض OEM علامة تجارية مخصصة، ومواصفات معدلة لمتطلبات السوق المحددة، وتكوينات تم تطويرها بشكل مشترك لتطبيقات البطاقات المتخصصة. يتلقى شركاؤنا في مجال تصنيع المعدات الأصلية عادةً ما يلي: تدريب المصنع، والوثائق الفنية الكاملة باللغة الإنجليزية، ومجموعات قطع الغيار، والدعم الهندسي المستمر. اتصل بـ Wendy Liu على wendy@jewshin.com لمناقشة شروط شراكة OEM
استخدم قائمة المراجعة هذه عند تصميم أو تقييم خط تعبئة البطاقات:
توصيف المنتج
مصفوفة SKU كاملة (الأبعاد، السُمك، العدد، تشطيب السطح، الحجم السنوي)
تقييم المخاطر الثابت لكل SKU
حساب سرعة الإخراج المطلوبة (مع المخزن المؤقت OEE)
مواصفات الآلة
تم تحديد نوع وحدة التغذية (الاحتكاك / الشفط / الدوارة) بناءً على مادة البطاقة والسرعة
تم تحديد طريقة دقة عدد وحدات التغذية (الحد الأدنى للمستشعر البصري)
تم اختيار طراز آلة التعبئة بناءً على نطاق حجم الكيس وسرعته
تم تأكيد نوع الفيلم ونطاق العرض لجميع وحدات SKU
تحديد مراقبة الجودة النهائية (جهاز تدقيق الوزن، أو الرؤية، أو كليهما)
تكوين نهاية الخط مطابق لقناة التوزيع
التكامل الخطي
تم التحقق من مطابقة السرعة (تم تقييم جميع الأجهزة بنسبة 110%+ من سرعة الخط المستهدف)
التحكم في خط PLC المحدد لانتشار الأخطاء ومطابقة السرعة
تمت مراجعة التصميم المادي من أجل وصول المشغل وبيئة العمل للتغيير
مرونة SKU المتعددة
تم إنشاء وصفات المعلمات لجميع وحدات SKU وتخزينها في HMI
تم توثيق إجراء التغيير لكل عملية نقل لـ SKU
تم التخطيط لجرد لفة الفيلم لجميع عروض الفيلم المطلوبة
امتثال
تأكيد شهادة CE (الاتحاد الأوروبي/أستراليا)
شهادة UL/CSA محددة إذا لزم الأمر (أمريكا الشمالية)
تم تأكيد امتثال مواد الفيلم للسوق المستهدف
يقوم فريق JEWSHIN الهندسي بتصميم خطوط تعبئة البطاقات والمواد المطبوعة من آلات فردية لاستكمال الأنظمة الجاهزة - مع التكامل الكامل، وشهادة CE، ودعم التشغيل.
لطلب اقتراح تصميم خط مخصص، شارك:
قائمة SKU الكاملة الخاصة بك (أبعاد المنتج، البطاقات لكل حزمة، الحجم السنوي)
سرعة الإخراج المستهدفة
طريقة التغليف الحالية (إن وجدت)
السوق المستهدف (لمتطلبات الامتثال)
قيود المنشأة (مساحة الأرضية، وإمدادات الطاقة، وعدد العاملين بالمشغل)
سوف نقوم بالرد خلال 48 ساعة بتوصية وعروض أسعار أولية بشأن تكوين الخط.
بريد إلكتروني : wendy@jewshin.com واتساب : +86- 13128136672
أرسل استفسارك : www.jewshin.com
القراءة ذات الصلة:
تقليص التغليف مقابل التغليف المتدفق مقابل التغليف: ما هي الطريقة المناسبة لمنتجك؟ →
دراسة حالة خط تعبئة بطاقات الألعاب: 10 أنواع بطاقات بمعدل 240 كيسًا/الدقيقة →
دليل تغيير خط التغليف: كيفية تقليل وقت تغيير التنسيق بنسبة 80% →
تلبية معايير إدارة الغذاء والدواء الأمريكية وCE وGMP: دليل الامتثال لآلات التغليف →
نبذة عن الكاتب: ويندي ليو هي الرئيس التنفيذي لشركة Dongguan Religionshin Intelligent Machinery Co., Ltd.، وهي شركة مصنعة ومصدرة عالمية لآلات التعبئة والتغليف الآلية وحلول الخطوط الجاهزة. يتمتع الفريق المؤسس لشركة JEWSHIN بخبرة تزيد عن 15 عامًا في هندسة آلات التعبئة والتغليف، مع أكثر من 200 طراز من الماكينات تم تصديرها إلى أكثر من 80 دولة عبر أمريكا الشمالية وأوروبا الغربية وجنوب شرق آسيا والشرق الأوسط وأمريكا الجنوبية وأفريقيا. استكشف مجموعة منتجاتنا الكاملة →