Aufrufe: 0 Autor: Wendy Liu Veröffentlichungszeit: 02.06.2026 Herkunft: Judenhin
Inhaltsverzeichnis
Karten und Drucksachen lassen sich einfach verpacken. Sie sind flach. Sie sind leicht. Sie erfordern keine Kühlung, keine besondere Atmosphäre oder komplexe Eindämmung.
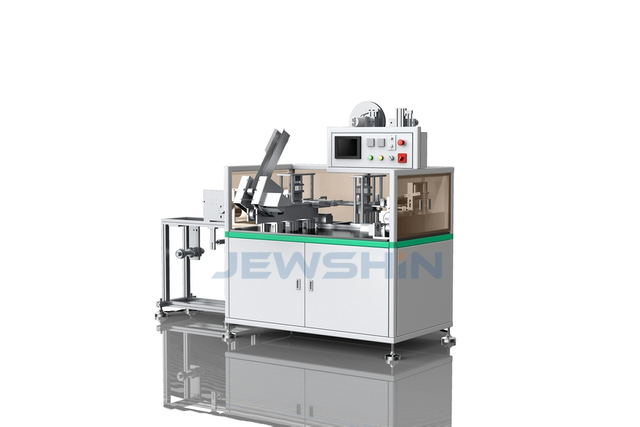
Und doch ist die Verpackung von Karten und Drucksachen in unserer mehr als 15-jährigen Erfahrung in der Entwicklung von Verpackungslinien für die Druck- und Schreibwarenindustrie stets eine der technisch anspruchsvollsten Anwendungen, an denen wir arbeiten.
Hier ist der Grund:
Oberflächenempfindlichkeit : Bedruckte Oberflächen können leicht zerkratzt, abgenutzt und hinterlassen werden. Jeder Kontaktpunkt an der Maschine, der den falschen Druck, den falschen Winkel und das falsche Material ausübt, hinterlässt einen sichtbaren Defekt an einem Einzelhandelsprodukt.
Dimensionsvariabilität : Eine Produktlinie kann Karten im Visitenkartenformat von 60 x 90 mm bis hin zu A4-Dokumenten im Format 210 x 297 mm umfassen – und die Verpackungslinie muss alle Karten verarbeiten, oft mit mehreren Umstellungen pro Schicht.
Zählgenauigkeit : Ein „10-Karten-Spielset“, das mit 9 Karten geliefert wird, ist eine Kundenbeschwerde. Bei einem „52-Karten-Spielkartendeck“ mit 51 Karten handelt es sich um einen Produktrückruf. Die Zählgenauigkeit ist nicht verhandelbar.
Statische Elektrizität : Dünnes Papier und Kartenmaterial erzeugen statische Aufladung, die dazu führt, dass Karten zusammenkleben, falsch eingezogen werden und doppelt eingezogen werden – die Hauptursache für Zählfehler und Staus in Kartenverpackungslinien.
Geschwindigkeitsanforderungen : Grußkartenhersteller, die saisonale Spitzenzeiten haben (Valentinstag, Weihnachten), müssen 150–240 Beutel/Minute produzieren, um das Auftragsvolumen zu erfüllen. Das sind 2,5–4 Beutel pro Sekunde – es bleibt also kein Spielraum für Zuführfehler.
Dieser Leitfaden bietet Ihnen den vollständigen technischen Rahmen für die Gestaltung einer Verpackungslinie für Karten und Druckmaterialien, die alle diese Herausforderungen meistert – von der Auswahl der Zuführung bis zur Kartonierung am Ende der Linie.

Bevor Sie eine Maschine spezifizieren, benötigen Sie eine vollständige Charakterisierung Ihrer Produktpalette. Kartenverpackungslinien fallen meist nicht aus, weil die Maschinen falsch sind, sondern weil die Maschinen ohne ausreichende Produktdaten spezifiziert wurden.
Dokumentieren Sie jede SKU in Ihrem Sortiment mit den folgenden Parametern:
Parameter |
Warum es wichtig ist |
So messen Sie |
Länge × Breite (mm) |
Bestimmt den Beutelgrößenbereich, die Einstellungen der Führungsbreite und die Abmessungen der Zuführplatte |
Dickenmessung des fertigen Produkts |
Dicke pro Karte (mm) |
Bestimmt die Einstellung des Feeder-Abstands und die Berechnung der Stapelhöhe |
Mikrometermessung (10er-Kartenstapel ÷ 10) |
Karten pro Packung |
Bestimmt die Stapeldicke zur Berechnung der Beuteltiefe |
Gemäß Produktspezifikation |
Stapeldicke (mm) |
Bestimmt die Beuteltiefe und den Dichtungsabstand |
Dicke pro Karte × Karten pro Packung |
Gewicht pro Packung (g) |
Bestimmt die Tragfähigkeit des Förderers und das Kartongewicht |
Skalenmessung |
Oberflächenbeschaffenheit |
Bestimmt die Anforderungen an das Kontaktmaterial (weiche Rollen, beschichtete Führungen) |
Visuelle/taktile Beurteilung: matt, glänzend, UV, Folie, geprägt |
Kartentyp |
Bestimmt die statische Risikostufe und den Feeder-Typ |
Papiergewicht (g/m²), beschichtet/unbeschichtet, laminiert/unlaminiert |
Lockenneigung |
Bestimmt die Einspeiseausrichtung und das Führungsdesign |
Beobachten Sie das Stapelverhalten im Ruhezustand |
Statische Elektrizität ist der heimliche Feind von Kartenverpackungslinien. Es verursacht:
Karten kleben zusammen → Doppeleinzüge → Zählfehler
Karten kleben an Maschinenoberflächen → Staus
Karten ziehen Staub an → Oberflächenverunreinigungen auf Einzelhandelsprodukten
Produkte mit hohem statischem Risiko (erfordern eine aktive statische Kontrolle):
Laminierte Karten (BOPP, Glanzlaminat)
UV-beschichtete Karten
Dünnes Papier (<200 g/m²)
Umgebungen mit niedriger Luftfeuchtigkeit (<40 % relative Luftfeuchtigkeit)
Hochgeschwindigkeitslinien (>100 Säcke/Min.)
Lösungen zur statischen Kontrolle (in der Reihenfolge zunehmender Wirksamkeit):
Passive Ionisierungsstäbe : Am Zufuhreingang montiert; neutralisieren statische Aufladung ohne Stromverbrauch. Wirksam bei mäßiger statischer Aufladung.
Aktive ionisierende Gebläse : Angetriebene ionisierende Luftströme; Effektiv für laminierte Karten mit hoher statischer Aufladung und hoher Geschwindigkeit.
Feuchtigkeitskontrolle : Die Aufrechterhaltung einer relativen Luftfeuchtigkeit von 50–60 % im Verpackungsbereich reduziert die statische Aufladung erheblich. Am kostengünstigsten für Einrichtungen in trockenen Klimazonen.
Antistatisch beschichtete Kontaktflächen : Mit antistatischem Material beschichtete Einzugsrollen und Führungen reduzieren die statische Erzeugung an Kontaktpunkten.
JEWSHIN-Standard : Alle JEWSHIN-Reibungszuführungen (JX-100, JX-200) sind standardmäßig mit passiven Ionisierungsstäben ausgestattet. Für Hochgeschwindigkeitslinien, in denen laminierte Karten verarbeitet werden, spezifizieren wir aktive Ionisierungsgebläse am Einzug der Zuführung und am Einzug der Verpackungsmaschine. Diese Kombination eliminiert statisch bedingte Doppeleinzüge in über 99 % der Anwendungen.
Berechnen Sie Ihre erforderliche Ausgangsgeschwindigkeit, bevor Sie eine Maschine spezifizieren:
Erforderliche Geschwindigkeit (Säcke/Min.) = Tägliches Bestellvolumen (Säcke) Verfügbare Produktionsstunden × 60 × OEE-Ziel Erforderliche Geschwindigkeit (Säcke/Min.) = Verfügbare Produktionsstunden × 60 × OEE-Ziel Tägliches Bestellvolumen (Säcke)
Beispiel :
Tägliches Bestellvolumen: 50.000 Säcke
Verfügbare Produktionsstunden: 16 Stunden (2 Schichten)
OEE-Ziel: 85 %
Erforderliche Geschwindigkeit = 50.00016×60×0,85=50.000816≈62 Beutel/Min. Erforderliche Geschwindigkeit=16×60×0,8550.000=81650.000≈62 Beutel/Min
Fügen Sie einen Kapazitätspuffer von 20–30 % über dem berechneten Bedarf hinzu, um Spitzennachfrage und zukünftiges Wachstum zu bewältigen. Geben Sie in diesem Beispiel eine Maschine mit einer Nennleistung von 80–90 Beuteln/Minute an.

Eine komplette Kartenverpackungslinie besteht aus fünf Funktionszonen. Das Verständnis der einzelnen Zonen – und ihrer Interaktion – ist für die Entwicklung einer Linie, die bei hoher Geschwindigkeit zuverlässig funktioniert, von entscheidender Bedeutung.
┌─────────────────────────────── ────────────────────────────────┐
│ ZONE 1 │ ZONE 2 │ ZONE 3 │ ZONE 4 │ ZONE 5 │
│ Zuführen & │ Sortieren │ Einpacken & │ Verschließen │ Ende │
│ Zählen │ & Stapeln │ Versiegeln │ & QC │ Linie │
│ │ │ │ │ │
│ Reibung │ Förderband │ Absacken │ Wärme │ Karton / │
│ Feeder │ + Counter │ Maschine │ Tunnel │ Etikettierung │
└─────────────────────────────── ────────────────────────────────┘
Der Feeder ist die kritischste Komponente einer Kartenverpackungslinie. Jedes nachgelagerte Problem – Zählfehler, Staus, Dichtungsdefekte – ist auf die Zuführleistung zurückzuführen.
Friktionszuführung (empfohlen für die meisten Kartenanwendungen)
Ein Friktionseinzug verwendet eine rotierende Gummiwalze, um Karten einzeln von einem Stapel zu trennen und zuzuführen. Der Spalt zwischen der Einzugswalze und dem Trennsteg ist genau so eingestellt, dass eine Kartenstärke durchgelassen wird, während die zweite Karte blockiert wird.
Wichtige Spezifikationen des Friktionszuführers für Kartenanwendungen:
Spezifikation |
JEWSHIN JX-100 |
JEWSHIN JX-200 |
Notizen |
Kartengrößenbereich |
60×90mm – 210×297mm |
60×90mm – 260×360mm |
Deckt Visitenkarten bis A4 ab |
Kartendickenbereich |
0,08 – 1,2 mm |
0,08 – 1,5 mm |
Deckt dünnes Papier bis hin zu dickem Karton ab |
Vorschubgeschwindigkeit |
Bis zu 200 Karten/Min |
Bis zu 300 Karten/Min |
Pro Feeder-Einheit |
Zählgenauigkeit |
±0 (100 %) |
±0 (100 %) |
Mit Sensorverifizierung |
Statische Kontrolle |
Passiver Ionisationsstab |
Aktives Ionisierungsgebläse |
Standardausrüstung |
Umstellung |
Werkzeuglos, 3–5 Min |
Werkzeuglos, 3–5 Min |
Handknopfverstellung |
Mehrkartensets |
Bis zu 8 Feeder in Reihe |
Bis zu 12 Feeder in Reihe |
Für zusammengestellte Sätze |
Saugnapfzuführung (für Spezialanwendungen)
Für sehr dünne, sehr glänzende oder sehr große Karten, bei denen die Reibungszuführung unzuverlässig ist, ist ein Saugnapfeinzug (Vakuum) eine Alternative. Sauganleger sind langsamer (normalerweise 30–80 Karten/Minute), aber bei schwierigen Materialien zuverlässiger.
Rotationszuführung (für sehr hohe Geschwindigkeit)
Für Linien, die mehr als 300 Karten/Minute von einem einzigen Zuführpunkt erfordern, bietet ein rotierender Trommelanleger einen höheren Durchsatz als ein Reibungsanleger. Wird hauptsächlich bei der Herstellung von Spielkarten und Spielkarten verwendet.
Für Produkte, die mehrere Karten pro Packung erfordern (z. B. ein Grußkartensortiment mit 10 Karten, ein Spielkartendeck mit 52 Karten, ein Spielkartenset mit 6 Karten), stellt die Sortierzone die richtige Kartenkombination zusammen, bevor sie in die Verpackungsmaschine gelangen.
Sortierkonfigurationen:
Konfiguration |
Anwendung |
JEWSHIN-Lösung |
Einzelzuführung → Zähler |
Gleiche Karte, mehrere pro Packung (z. B. 10 identische Karten) |
JX-100 mit Zählsensor |
Mehrere Feeder in Reihe |
Verschiedene Kartentypen pro Packung (z. B. 6 verschiedene Spielkarten) |
JX-200 Mehrstationen-Zusammentragmaschine |
Mehrere Feeder + Vision-System |
Komplexe Sets mit Druckverifizierung (z. B. 52 einzigartige Spielkarten) |
JX-200 + Kamerainspektion |
Manuelle Sortierung + automatische Verpackung |
Sehr komplexe Sets oder Spezialprodukte in geringer Stückzahl |
Manuelle Zusammentragstation → JX-L300 |
Methoden zur Zählungsüberprüfung:
Verfahren |
Genauigkeit |
Geschwindigkeit |
Kosten |
Mechanischer Zähler (Hebelschalter) |
±1 Karte |
Hoch |
Niedrig |
Optischer Sensor (Strahlunterbrechung) |
±0 |
Hoch |
Medium |
Kamera-Vision-System |
±0 + Druckverifizierung |
Mittel–Hoch |
Hoch |
Gewichtskontrolle (Kontrollwaage) |
±0 (indirekt) |
Hoch |
Mittel–Hoch |
Für Einzelhandelsprodukte, bei denen die Zählgenauigkeit von entscheidender Bedeutung ist, empfiehlt JEWSHIN die Zählung mit optischen Sensoren als Mindeststandard, mit nachgeschalteter Kontrollwaagenüberprüfung für hochwertige Produkte.
Die Absackmaschine ist das Herzstück der Linie. Für Karten und Drucksachen muss die Verpackungsmaschine drei spezifische Anforderungen erfüllen, die Kartenverpackungen von allgemeinen Verpackungen unterscheiden:
Anforderung 1: Schonende Produkthandhabung
Die Karten müssen ohne Knicken, Abrieb oder Markierungen in den Beutel gelangen. Dies erfordert:
Glatte, beschichtete Einzugsführungen (kein blanker Metallkontakt mit Druckoberflächen)
Kontrollierte Einzugsgeschwindigkeit (Karte dringt mit der gleichen Geschwindigkeit in den Beutel ein, wie sich die Beutelöffnung bewegt – kein Aufprall)
Soft-Touch-Austragswalzen (Schaum- oder Gummibeschichtung, kein blanker Stahl)
Anforderung 2: Präzise Beutelgröße
Der Beutel muss so dimensioniert sein, dass er in den Kartenstapel passt und einen kleinen, gleichmäßigen Rand hat – normalerweise 3–8 mm auf jeder Seite und 5–10 mm am Siegelende. Zu fest → Karte beim Einführen beschädigt. Zu locker → Karten verschieben sich in der Tasche, was zu einem unordentlichen Erscheinungsbild im Einzelhandel führt.
Formel für die Beutelabmessungen:
Beutelbreite = Kartenbreite + (2 × Seitenrand) + Filmdickenzugabe. Beutelbreite = Kartenbreite + (2 × Seitenrand) + Filmdickenzugabe
Beutellänge = Kartenlänge + Stapeldicke + Siegelrand + Klebebandstreifenbreite (wenn selbstklebend) Beutellänge = Kartenlänge + Stapeldicke + Siegelrand + Klebebandstreifenbreite (wenn selbstklebend)
Anforderung 3: Siegelqualität auf OPP-Folie
OPP-Folie (Oriented Polypropylene) – die Standardfolie für Kartenverpackungen – hat ein schmales Siegeltemperaturfenster (typischerweise 110–140 °C). Außerhalb dieses Fensters:
Zu kalt → schwache Versiegelung, Beutel öffnet sich während des Transports
Zu heiß → Folienverzug, sichtbare Siegelspuren auf der Beuteloberfläche, Folienriss
Eine servogesteuerte Siegeltemperatur mit einer Genauigkeit von ±2 °C ist für eine gleichmäßige OPP-Siegelung unerlässlich.
JEWSHIN-Verpackungsmaschinen für Kartenanwendungen:
Modell |
Beutelbreitenbereich |
Beutellängenbereich |
Maximale Geschwindigkeit |
Am besten für |
30–160 mm |
Bis zu 330 mm |
150 Beutel/Min |
Kleine bis mittelgroße Karten, Grußkarten, Spielkarten |
|
30–350 mm |
Bis zu 400 mm |
240 Beutel/Min |
Hochgeschwindigkeitskartenlinien, großformatige Karten |
|
35–500 mm |
Bis zu 550 mm |
180 Beutel/Min |
Großformat: A4-Dokumente, Kalender, Kunstdrucke |
Alle drei Modelle verfügen über:
✅ 5-Servo-Präzisionssteuerung
✅ No-Product-No-Bag-Abfallvermeidung
✅ Selbstklebe- und Heißsiegelmodus
✅ HMI-Parameterspeicher für 40 Rezepte
✅ Werkzeugloser Formatwechsel (5–12 Min.)
✅ Beschichtete Einlaufführungen (drucksichere Kontaktflächen)
Nach der primären Verpackung umfassen die meisten Kartenverpackungslinien einen oder mehrere der folgenden nachgelagerten Prozesse:
Wärmetunnel (für eingeschweißte Mehrfachpackungen)
Sollen die fertigen Beutel zu Mehrfachpackungen gebündelt werden (z. B. 6 Beutel pro Verkaufsdisplay), wird die äußere Schrumpffolie über einen Schrumpf-Wärmetunnel aufgebracht. Die Temperatur des Wärmetunnels muss für die jeweils verwendete Schrumpffolie kalibriert werden – typischerweise 120–180 °C für POF-Folie.
Kontrollwaage
Eine Kontrollwaage wiegt jede Packung und weist Packungen aus, die außerhalb des angegebenen Gewichtsbereichs liegen. Bei Kartenprodukten ist die Gewichtsprüfung ein wirksamer Ersatz für die Stückzahlverifizierung – eine Packung mit einer fehlenden Karte ist leichter als angegeben und wird automatisch abgelehnt.
Metalldetektor
Erforderlich für Anwendungen im Lebensmittelbereich und einige Compliance-Programme im Einzelhandel. Bei Kartenprodukten ist eine Metallerkennung in der Regel nicht erforderlich, es sei denn, das Produkt enthält metallische Elemente (Folienkarten, Spielmarken aus Metall).
Vision-Inspektionssystem
Ein Kamerasystem, das Folgendes überprüft:
Korrekte Kartenausrichtung (richtige Seite nach oben, richtige Vorderseite)
Richtige Kartenkombination (für gemischte Kartensets)
Siegelqualität (keine offenen Siegel, keine Folienfalten entlang der Siegellinie)
Vorhandensein und Position des Etiketts (falls gekennzeichnet)
Bei hochwertigen Produkten (Premium-Grußkarten, Sammelspielkarten), bei denen die Fehlerkosten hoch sind, wird eine Sichtprüfung empfohlen.
Die End-of-Line-Konfiguration hängt von Ihrem nachgelagerten Vertriebskanal ab:
Vertriebskanal |
End-of-Line-Konfiguration |
Einzelhandel (regalfertig) |
Automatische Kartonierung → Kartonetikettierung → Kartonverpackung |
E-Commerce-Fulfillment |
Einlegen von Poly-Mailern → Etikettieren → Sortieren |
Großhandel/Bulk |
Zählakkumulation → Tray-Verpackung → Stretchverpackung |
Export |
Zählakkumulation → Exportkartonverpackung → Palettierung |
JEWSHIN entwirft komplette End-of-Line-Systeme, die in die Absacklinie integriert sind. Für Hersteller von Einzelhandelskarten ist die häufigste Konfiguration: Verpackungsmaschine → Kontrollwaage → automatischer Kartonierer → Kartonetikettierer → Kartonpacker.

Einzelne Maschinen, die isoliert gut funktionieren, können immer noch eine Linie mit schlechter Leistung erzeugen, wenn sie nicht richtig integriert sind. Die Linienintegration umfasst drei Dimensionen: Geschwindigkeitsanpassung, Kommunikation und physisches Layout.
Jede Maschine in der Linie muss in der Lage sein, mit der Zielgeschwindigkeit der Linie zu laufen – mit ausreichend Pufferkapazität, um kurzfristige Geschwindigkeitsschwankungen zu absorbieren, ohne dass es zu einem Stromausfall oder einer Ansammlung auf der Stromseite kommt.
Geschwindigkeitsanpassungsregel : Jede Maschine sollte für 110–120 % der Zielliniengeschwindigkeit ausgelegt sein. Dies bietet Spielraum für Beschleunigung, Verzögerung und kleinere Unterbrechungen, ohne dass die Linie angehalten werden muss.
Beispiel für eine Ziellinie mit 150 Säcken/Minute:
Maschine |
Erforderliche Bewertung |
JEWSHIN-Spezifikation |
Friktionszuführer (JX-200) |
165 Karten/Min. (×1,1) |
300 Karten/Min. ✅ |
Verpackungsmaschine (JX30-35 ) |
165 Beutel/Min. (×1,1) |
240 Beutel/Min. ✅ |
Kontrollwaage |
165 Packungen/Min. (×1,1) |
200 Packungen/Min. ✅ |
Automatischer Kartonierer |
165 Packungen/Min. (×1,1) |
200 Packungen/Min. ✅ |
Auf einer vollständig integrierten Linie kommunizieren Maschinen miteinander, um Geschwindigkeiten zu koordinieren und auf Störungen zu reagieren:
Vorgeschaltetes Hungersignal : Wenn der Einlauf der Verpackungsmaschine leer ist (keine Karten kommen an), wird die Verpackungsmaschine langsamer oder stoppt – anstatt leere Beutel zu produzieren.
Nachgeschaltetes Akkumulationssignal : Wenn die Kontrollwaage oder der Kartonierer voll ist, verlangsamt sich die Absackmaschine, um sich an die nachgeschaltete Kapazität anzupassen.
Fehlerausbreitung : Bei Maschinenfehlern (Stau, Folienriss, leere Rolle) stoppt die gesamte Linie in einer kontrollierten Reihenfolge – vorgelagerte Maschinen stoppen zuerst, nachgeschaltete Maschinen laufen aus und bleiben stehen.
JEWSHIN integriert die Liniensteuerung über eine SPS (Programmable Logic Controller) mit einem zentralen HMI, das den Status jeder Maschine auf einem einzigen Bildschirm anzeigt. Bediener können den gesamten Anlagenstatus auf einen Blick erkennen und sofort auf Störungen reagieren.
Die physische Anordnung der Linie beeinflusst den Bedienerzugang, die Umrüstzeit und die Wartungseffizienz.
Wichtige Layoutprinzipien für Kartenverpackungslinien:
Geradliniges Layout : Bevorzugt für Hochgeschwindigkeitsstrecken – minimiert Transferpunkte und verringert das Risiko von Kartenausrichtungsfehlern während der Übertragung.
U-förmige Anordnung : Bevorzugt für Anlagen mit begrenztem Platzangebot – ermöglicht es einem Bediener, sowohl die Zufuhr als auch die Entladung von einer einzigen Position aus zu überwachen.
Bedienerzugang : Mindestens 800 mm Gangbreite auf beiden Seiten jeder Maschine für Wartungszugang und Umrüstung.
Zugang zum Feeder : Die Ladeposition des Feeder-Stapels muss ergonomisch zugänglich sein – idealerweise auf Hüfthöhe (900–1000 mm über dem Boden), um die Ermüdung des Bedieners beim kontinuierlichen Stapelladen zu minimieren.
Zugang zur Folienrolle : Die Folienrollenposition der Verpackungsmaschine muss zugänglich sein, ohne über oder unter die Maschine zu greifen – eine häufige Ursache für Bedienerverletzungen und Folieneinfädelfehler.
Die Auswahl der Folie hat einen erheblichen Einfluss auf das Erscheinungsbild der fertigen Packung, die Zuverlässigkeit der Versiegelung und die Kosten pro Packung. Für Karten und Druckmaterialien ist die Standardfolie OPP (Oriented Polypropylene) – es gibt jedoch mehrere OPP-Varianten mit unterschiedlichen Eigenschaften.
Filmtyp |
Klarheit |
Dichtungstyp |
Dicke |
Am besten für |
OPP (Standard-Heißsiegel) |
Hoch |
Heißsiegeln |
25–35 μm |
Allgemeine Kartenverpackungen, Schreibwaren |
OPP (selbstklebendes / BOPP-Band) |
Hoch |
Peel-and-Reseal-Streifen |
25–35 μm |
Grußkarten, Premium-Briefpapier |
OPP (matt) |
Mattes Finish |
Heißsiegeln |
25–35 μm |
Premium-/künstlerische Produkte |
OPP/PE-Laminat |
Hoch |
Heißsiegeln |
30–45 μm |
Feuchtigkeitsempfindliche Karten, Outdoor-Produkte |
Biologisch abbaubares OPP (PLA-basiert) |
Hoch |
Heißsiegeln |
25–35 μm |
Öko-zertifizierte Produkte, EU-Markt |
Folienbreite = 2×(Beutelbreite+Beuteltiefe)+Überlappungszugabe (10–15 mm)Folienbreite=2×(Beutelbreite+Beuteltiefe)+Überlappungszugabe (10–15 mm)
Beispiel : Kartenpaket 120 mm breit, 8 mm tief:
Filmbreite = 2×(120+8)+12=268mmFilmbreite=2×(120+8)+12=268mm
Bestellen Sie die Folie in einer Breite von 270 mm (die der Standardbreite am nächsten kommt, die über dem berechneten Bedarf liegt).
Bei einer Hochgeschwindigkeits-Kartenverpackungslinie mit einer Leistung von 150 Beuteln pro Minute sind die Folienkosten die größten laufenden Kosten für Verbrauchsmaterialien. Drei Strategien reduzieren die Filmkosten, ohne die Qualität zu beeinträchtigen:
Beutelränder minimieren : Reduzieren Sie die Seiten- und Siegelränder auf ein Minimum, um die Siegelqualität und die Zuverlässigkeit der Karteneinführung zu gewährleisten. Jede Verringerung der Beutellänge um 5 mm spart etwa 2–3 % der Folienkosten.
No-Product-No-Bag : Stellen Sie sicher, dass die Verpackungsmaschine über ein No-Product-No-Bag-System verfügt – die Folienzufuhr stoppt sofort, wenn kein Produkt vorhanden ist. Bei einer Linie mit 150 Beuteln pro Minute verschwenden selbst 30 Sekunden Leerbeutelproduktion 75 Beutel Folie.
Optimierung der Folienrollengröße : Größere Folienrollen (10 kg vs. 5 kg) reduzieren die Häufigkeit des Rollenwechsels und den mit jedem Rollenwechsel verbundenen Folienabfall (Einfädelabfall). Berechnen Sie die optimale Rollengröße basierend auf Ihrer Schichtlänge und Umrüstzeit.
Kartenverpackungslinien fallen auf vorhersehbare Weise aus. Das Verständnis dieser Fehlermodi – und die entsprechende Entwicklung – macht den Unterschied zwischen einer Linie, die mit einer OEE von über 90 % läuft, und einer Linie, die mit 60 % läuft.
Ursache : Statische Elektrizität führt dazu, dass die Karten zusammenkleben. Einzugsspalt zu weit eingestellt; abgenutzter Trennsteg.
Prävention :
Aktive ionisierende statische Kontrolle am Zufuhreingang
Regelmäßige Feeder-Gap-Kalibrierung (wöchentlich auf Hochgeschwindigkeitsstrecken)
Zeitplan für den Austausch des Trennpolsters (in der Regel alle 3–6 Monate, je nach Volumen)
Optischer Zählsensor nach dem Einzug, um Doppeleinzüge zu erkennen, bevor sie den Beutel erreichen
Erkennung : Die nachgeschaltete Kontrollwaage erkennt Packungen mit überzähligen Karten (Aussortierung von Übergewicht).
Ursache : Stapel falsch eingelegt (Karten nicht aufgefächert/ausgerichtet); Einzugsspalt zu eng eingestellt; Die Karte rollt sich, wodurch die Vorderkante an der Führung hängen bleibt.
Prävention :
Bedienerschulung zum korrekten Stapelladevorgang (Karten vor dem Laden auffächern, Kanten ausrichten)
Kalibrierung des Einzugsspalts für bestimmte Kartenstärken
Gebogene Einzugsführung zur Anpassung an das Aufrollen der Karte
Stapelhöhensensor, um den Bediener zu warnen, wenn der Stapel zur Neige geht (verhindert, dass am Stapelende keine Zuführung erfolgt)
Erkennung : Optischer Zählsensor erkennt fehlende Karte; Das No-Product-No-Bag-System der Absackmaschine verhindert die Produktion leerer Beutel.
Ursache : Blanke metallische Kontaktflächen; übermäßiger Führungsdruck; Karte wird im falschen Winkel in die Tasche eingeführt; Beutelöffnung zu klein für Kartenstapel.
Prävention :
Beschichtete (PTFE oder Nylon) Kontaktflächen an allen Führungen und Rollen
Beutelbreite mit ausreichendem Rand (mindestens 5 mm pro Seite)
Einlaufgeschwindigkeit angepasst an die Beutelöffnungsgeschwindigkeit
Soft-Touch-Auswurfrollen
Erkennung : Sichtprüfung am Linienanfang; regelmäßige Probenahme während der Produktion.
Ursache : Dichtungstemperatur außerhalb des zulässigen Bereichs; Dichtungsdruck inkonsistent; Filmspannung falsch; Verschmutzung an der Siegelbacke.
Prävention :
Servogesteuerte Siegeltemperatur mit einer Genauigkeit von ±2 °C
Regelmäßige Reinigung der Siegelbacken (täglich – siehe Kundendiensthandbuch für Verpackungsmaschinen)
Folienspannungskalibrierung während der Umstellung
Überprüfung der Dichtungsqualität im Probelauf vor Produktionsbeginn
Erkennung : Sichtprüfung der Siegellinie; Pull-Test-Probenahme (mindestens 5 Packungen pro Stunde auf Hochgeschwindigkeitslinien).
Ursache : Filmspannung zu hoch eingestellt; Filmrollenkern beschädigt; Versagen der Filmverbindung; Die Siegeltemperatur ist zu hoch und führt zum Durchbrennen der Folie.
Prävention :
Kalibrierung der Filmspannung während der Einrichtung
Untersuchen Sie die Filmrolle vor dem Laden auf Kernschäden
Neue Rolle verbinden, bevor die alte Rolle aufgebraucht ist (nicht bis zum Kern laufen)
Überprüfung der Dichtungstemperatur zu Beginn jeder Schicht
Erkennung : Maschine stoppt automatisch bei Folienriss (Standard bei allen JEWSHIN-Maschinen).

Die meisten Kartenhersteller verarbeiten 10–50+ SKUs auf derselben Verpackungslinie. Wenn Sie von Anfang an die Flexibilität mehrerer SKUs berücksichtigen und nicht später nachrüsten, können Sie erhebliche Zeit- und Kosteneinsparungen erzielen.
Erstellen Sie vor der Festlegung der Maschinenspezifikationen eine vollständige SKU-Matrix:
Artikelnummer |
Kartengröße (mm) |
Karten/Paket |
Stapeldicke (mm) |
Beutelgröße (mm) |
Filmbreite (mm) |
Jahresvolumen |
Grußkarte A |
120×170 |
1 |
0.5 |
130×185 |
270 |
500.000 |
Spielkartenset B |
63×88 |
54 |
18 |
73×115 |
200 |
200.000 |
Roter Umschlag C |
90×175 |
10 |
12 |
100×200 |
240 |
1.000.000 |
A4-Dokument D |
210×297 |
5 |
8 |
220×320 |
480 |
100.000 |
Kalender E |
148×210 |
12 |
15 |
158×240 |
370 |
150.000 |
Aus dieser Matrix können Sie Folgendes ermitteln:
Erforderlicher Beutelbreitenbereich : 73 mm – 220 mm → JX30-35 angeben (Bereich 30–350 mm)
Erforderlicher Folienbreitenbereich : 200 mm – 480 mm → Kompatibilität der Folienrolle prüfen
Umrüsthäufigkeit : Basierend auf Produktionsplan und Losgrößen
Feeder-Konfiguration : Spielkartensatz B erfordert 54-Karten-Sammlung → Multi-Station-Feeder
Erstellen Sie für jede SKU in der Matrix ein benanntes Parameterrezept, das in der HMI der Verpackungsmaschine gespeichert ist:
Parameter |
Grußkarte A |
Spielkartenset B |
Roter Umschlag C |
Beutelbreite |
130mm |
73mm |
100mm |
Taschenlänge |
185mm |
115mm |
200mm |
Siegeltemperatur |
125°C |
118°C |
122°C |
Filmspannung |
3,2N |
2,8 N |
3,0N |
Liniengeschwindigkeit |
120 Beutel/Min |
80 Beutel/Min |
150 Beutel/Min |
Anzahl der Feeder |
1 |
54 |
10 |
Mit benannter Rezepturspeicherung erfordert der Wechsel zwischen zwei beliebigen SKUs nur: (1) neues Rezept auf der HMI auswählen, (2) Führungsbreite anpassen (werkzeuglos, 2–3 Minuten), (3) Folienrolle wechseln, wenn sich die Breite ändert, (4) Testpackungen ausführen. Gesamtwechsel: 8–15 Minuten.
Ein vollständiges Framework zur Umstellungsoptimierung finden Sie unter: Leitfaden zur Verpackungslinienumstellung: So reduzieren Sie die Formatwechselzeit um 80 %
Hier sind drei repräsentative Linienkonfigurationen für verschiedene Kartenherstellungsszenarien:
Anwendung : Design einer einzelnen Grußkarte, 1 Karte pro Packung, 200.000 Packungen/Tag Zielgeschwindigkeit : 180 Beutel/Min
Zone |
Maschine |
Modell |
Geschwindigkeit |
Füttern |
Friktionszuführer |
JX-200 |
300 Karten/Min |
Absacken |
Automatische Verpackungsmaschine |
JX30-35 |
240 Beutel/Min |
QC |
Kontrollwaage |
CW-200 |
200 Packungen/Min |
Ende der Zeile |
Automatischer Kartonierer |
AC-150 |
150 Kartons/Min |
Liniengrundfläche : 12 m × 2 m Erforderliche Bediener : 2 (1 Stapellader, 1 Linienleiter)
Anwendung : Grußkarten, Notizbücher, rote Umschläge – 20 Artikel, 50.000 Packungen/Tag Zielgeschwindigkeit : 80 Beutel/Minute (mit häufigem Wechsel)
Zone |
Maschine |
Modell |
Geschwindigkeit |
Füttern |
Friktionszuführer |
JX-100 |
200 Karten/Min |
Absacken |
Automatische Verpackungsmaschine |
JX-L300 |
150 Beutel/Min |
QC |
Visuelle Inspektionsstation |
Handbuch |
— |
Ende der Zeile |
Manuelle Zählzählung + Kartonverpackung |
— |
— |
Grundfläche der Linie : 8 m × 2 m Erforderliche Bediener : 3 (1 Stapellader, 1 QC-Inspektor, 1 Kartonpacker) Hauptmerkmal : Werkzeugloser Wechsel, HMI für 40 Rezepte – optimiert für hohe Wechselhäufigkeit
Anwendung : 6-Karten-Spielsets (6 verschiedene Kartendesigns pro Packung), 30.000 Sets/Tag Zielgeschwindigkeit : 60 Sets/Min
Zone |
Maschine |
Modell |
Geschwindigkeit |
Füttern |
Zusammentragmaschine mit 6 Stationen und Friktionszuführung |
JX-200 ×6 |
60 Sätze/Min |
Sehprüfung |
Kamera-Inspektionssystem |
CV-6 |
60 Sätze/Min |
Absacken |
Automatische Verpackungsmaschine |
JX-L300 |
150 Beutel/Min |
QC |
Kontrollwaage |
CW-100 |
100 Packungen/Min |
Ende der Zeile |
Automatischer Kartonierer |
AC-100 |
100 Kartons/Min |
Grundfläche der Linie : 16 m × 2,5 m Erforderliche Bediener : 2 (1 Stapellader pro 3 Zuführungen, 1 Linienwächter) Hauptmerkmal : Das Kamera-Vision-System überprüft die korrekte Kartenkombination vor dem Einpacken – keine Packungen mit falscher Kombination
Eine detaillierte Fallstudie einer ähnlichen Spielkartenlinie mit 10 Kartentypen bei 240 Beuteln/Minute finden Sie unter: Fallstudie zur Verpackungslinie für Spielkarten
Kartenverpackungslinien, die auf nordamerikanischen und europäischen Märkten verkauft werden, müssen bestimmte Compliance-Anforderungen erfüllen:
Markt |
Erforderliche Zertifizierung |
Hauptanforderungen |
europäische Union |
CE-Kennzeichnung |
Maschinenrichtlinie 2006/42/EG; Niederspannungsrichtlinie; EMV-Richtlinie |
Vereinigte Staaten |
UL / ETL (elektrische Komponenten) |
NEC-Konformität; UL-gelistete elektrische Komponenten |
Kanada |
CSA |
CSA-zertifizierte elektrische Komponenten |
Australien/Neuseeland |
RCM |
Elektrische Sicherheit und EMV-Konformität |
Lebensmittelnahe Anwendungen |
FDA 21 CFR |
Konformität von Materialien mit Lebensmittelkontakt für Folien- und Maschinenkontaktoberflächen |
Alle JEWSHIN-Maschinen sind standardmäßig CE-zertifiziert. Für nordamerikanische und australische Kunden ist eine UL/CSA/RCM-Zertifizierung auf Anfrage erhältlich.
Einen vollständigen Leitfaden zu den Compliance-Anforderungen für Verpackungsmaschinen in allen wichtigen Märkten finden Sie unter: Einhaltung der FDA-, CE- und GMP-Standards: Ein Leitfaden zur Compliance von Verpackungsmaschinen

A: Als allgemeine Regel gilt, dass sich die Kosten für die automatisierte Kartenverpackung lohnen, wenn Sie dauerhaft mehr als 5.000 Packungen pro Tag verpacken. Unterhalb dieses Volumens kann eine halbautomatische oder manuelle Verpackung wirtschaftlicher sein. Über 20.000 Packungen/Tag ist der ROI bei Vollautomatisierung typischerweise sehr hoch – Amortisationszeiten von 12–24 Monaten sind üblich. Nutzen Sie unsere ROI-Rechner für Verpackungsautomatisierung zur Berechnung der spezifischen Amortisationszeit für Ihr Volumen und Ihre Arbeitskosten.
A: Hochglänzende UV-beschichtete Karten gehören zu den häufigsten Anwendungen, die wir bearbeiten. Die Zuführungen JX-100 und JX-200 verwenden Gummi-Trennwalzen mit kontrolliertem Anpressdruck – keinen Metall-auf-Karte-Kontakt. Die Einlaufführungen der JEWSHIN-Verpackungsmaschinen verwenden PTFE-beschichtete Oberflächen. Unserer Erfahrung nach sind Oberflächenmarkierungen durch die Maschine kein Problem, wenn die Maschine richtig eingerichtet ist. Die häufigste Ursache für Oberflächenmarkierungen auf UV-beschichteten Karten ist die Reibung zwischen Karte und Karte beim Laden des Stapels. Diese wird durch das ionisierende statische Kontrollsystem behoben, das verhindert, dass Karten aneinander haften und aneinander rutschen.
A: Ja. Der JX-L300 und der JX30-35 verarbeiten sowohl Einzelkarten- als auch Multikarten-Packkonfigurationen – der Unterschied liegt in der Feeder-Konfiguration und der Zähleinstellung im HMI. Bei einem Einzelkartenpaket führt der Zuführer pro Zyklus eine Karte zu. Bei einem 10-Karten-Paket führt der Zuführer 10 Karten pro Zyklus zu (vom optischen Sensor gezählt), bevor er den Stapel an die Verpackungsmaschine weitergibt. Der Wechsel zwischen Einzelkarten- und Mehrkartenkonfigurationen erfolgt über eine Parameteränderung am HMI – eine mechanische Umstellung ist nicht erforderlich.
A: Ja – dies ist eine häufige Anforderung für Spielkartensets, Lernkartensets und Werbekartenprodukte. Die Lösung ist eine Mehrstationenzuführung: Der Kartenzuführer, der Prospektzuführer und der Zubehöreinleger führen jeweils ihre Komponenten nacheinander auf das Sammelband, und der komplette Satz gelangt gemeinsam in die Verpackungsmaschine. JEWSHIN entwirft Mehrstationen-Zuführkonfigurationen für bis zu 8 verschiedene Komponenten pro Packung. Kontaktieren Sie unser Engineering-Team mit Ihrer vollständigen Packungsinhaltsliste und wir entwerfen die passende Einspeisekonfiguration.
A: Standardbestellungen für Einzelmaschinen (JX-L300, JX30-35, JX-200 Feeder) haben eine Lieferzeit von 25–35 Tagen. Komplett integrierte Linienkonfigurationen (Zuführung + Verpackungsmaschine + Kontrollwaage + Kartonierer) haben eine Lieferzeit von 45–60 Tagen. Für kundenspezifische Konfigurationen (Vision-Systeme, Multistation-Collatoren, Sonderformatbereiche) beträgt die Laufzeit 60–90 Tage. Alle Lieferzeiten gelten ab Auftragsbestätigung und Anzahlungseingang. Wir empfehlen, die technische Diskussion drei bis vier Monate vor dem gewünschten Produktionsstartdatum zu beginnen, um Zeit für die Festlegung der Spezifikationen, die Produktion, den FAT (Factory Acceptance Test) und den Versand zu haben.
A: Ja. JEWSHIN ist ein etablierter OEM-Lieferant für Verpackungsmaschinenhändler in Nordamerika, Europa, Australien und Südostasien. Das OEM-Angebot umfasst kundenspezifisches Branding, geänderte Spezifikationen für spezifische Marktanforderungen und gemeinsam entwickelte Konfigurationen für spezielle Kartenanwendungen. Unsere OEM-Partner erhalten in der Regel Folgendes: Werksschulung, vollständige technische Dokumentation in Englisch, Ersatzteilpakete und fortlaufende technische Unterstützung. Kontaktieren Sie Wendy Liu unter wenden Sie sich wendy@jewshin.com um die Bedingungen der OEM-Partnerschaft zu besprechen
Verwenden Sie diese Checkliste, wenn Sie eine Kartenverpackungslinie entwerfen oder bewerten:
Produktcharakterisierung
Vollständige SKU-Matrix (Abmessungen, Dicke, Anzahl, Oberflächenbeschaffenheit, Jahresvolumen)
Statische Risikobewertung für jede SKU
Berechnung der erforderlichen Ausgangsgeschwindigkeit (mit OEE-Puffer)
Maschinenspezifikation
Ausgewählter Zuführungstyp (Reibung / Saugung / Rotation) basierend auf Kartenmaterial und Geschwindigkeit
Spezifizierte Methode zur Genauigkeit der Feeder-Zählung (mindestens optischer Sensor)
Auswahl des Verpackungsmaschinenmodells basierend auf dem Beutelgrößenbereich und der Geschwindigkeit
Folientyp und Breitenbereich für alle SKUs bestätigt
Nachgeschaltete Qualitätskontrolle spezifiziert (Kontrollwaage, Vision oder beides)
Auf den Vertriebskanal abgestimmte End-of-Line-Konfiguration
Linienintegration
Geschwindigkeitsübereinstimmung verifiziert (alle Maschinen sind mit 110 % oder mehr der Zielliniengeschwindigkeit ausgelegt)
SPS-Leitungssteuerung für Fehlerausbreitung und Geschwindigkeitsanpassung
Die physische Anordnung wurde auf Bedienerzugang und Ergonomie beim Umrüsten überprüft
Multi-SKU-Flexibilität
Parameterrezepte für alle SKUs erstellt und im HMI gespeichert
Umstellungsverfahren für jeden SKU-Übergang dokumentiert
Folienrollenbestand für alle benötigten Folienbreiten geplant
Einhaltung
CE-Zertifizierung bestätigt (EU/Australien)
UL/CSA-Zertifizierung bei Bedarf spezifiziert (Nordamerika)
Konformität des Filmmaterials für den Zielmarkt bestätigt
Das Ingenieurteam von JEWSHIN entwirft Verpackungslinien für Karten und Druckmaterialien von Einzelmaschinen bis hin zu kompletten schlüsselfertigen Systemen – mit vollständiger Integration, CE-Zertifizierung und Inbetriebnahmeunterstützung.
Um einen Vorschlag für ein individuelles Liniendesign anzufordern, teilen Sie Folgendes mit:
Ihre vollständige SKU-Liste (Produktabmessungen, Karten pro Packung, Jahresvolumen)
Zielausgabegeschwindigkeit
Aktuelle Verpackungsmethode (falls vorhanden)
Zielmarkt (für Compliance-Anforderungen)
Einschränkungen der Einrichtung (Grundfläche, Stromversorgung, Anzahl der Bediener)
Wir werden innerhalb von 48 Stunden mit einer vorläufigen Empfehlung und einem Angebot für die Leitungskonfiguration antworten.
E-Mail : wendy@jewshin.com WhatsApp : +86- 13128136672
Senden Sie Ihre Anfrage : www.jewshin.com
Verwandte Lektüre:
Fallstudie zur Spielkarten-Verpackungslinie: 10 Kartentypen mit 240 Beuteln/Min. →
Leitfaden zur Verpackungslinienumstellung: So verkürzen Sie die Formatwechselzeit um 80 % →
Einhaltung der FDA-, CE- und GMP-Standards: Ein Leitfaden zur Compliance von Verpackungsmaschinen →
Über den Autor: Wendy Liu ist CEO von Dongguan Jewshin Intelligent Machinery Co., Ltd., einem Hersteller und globalen Exporteur von automatisierten Verpackungsmaschinen und schlüsselfertigen Linienlösungen. Das Gründungsteam von JEWSHIN verfügt über mehr als 15 Jahre Erfahrung im Verpackungsmaschinenbau und hat mehr als 200 Maschinenmodelle in mehr als 80 Länder in Nordamerika, Westeuropa, Südostasien, dem Nahen Osten, Südamerika und Afrika exportiert. Entdecken Sie unser gesamtes Produktsortiment →