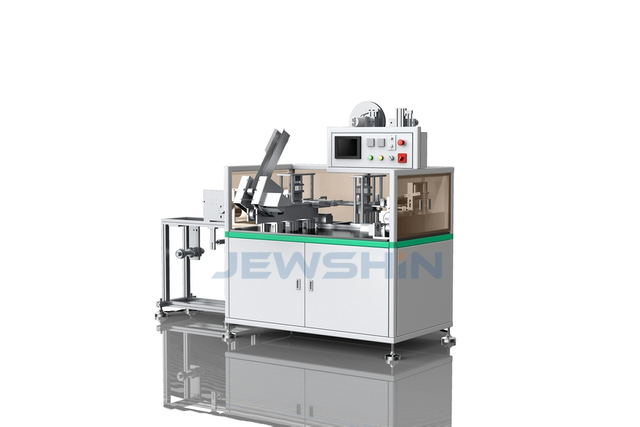
Просмотры: 0 Автор: Венди Лю Время публикации: 2 июня 2026 г. Происхождение: Евешин
Оглавление
Открытки и печатные материалы легко упаковать. Они плоские. Они легкие. Они не требуют охлаждения, специальной атмосферы или сложной защиты.
И тем не менее, за более чем 15 лет разработки упаковочных линий для полиграфической и канцелярской промышленности упаковка карточек и печатных материалов неизменно остается одним из наиболее технически сложных применений, над которыми мы работаем.
Вот почему:
Чувствительность поверхности : Напечатанные поверхности легко царапаются, истираются и остаются следами. Любая точка контакта на машине, которая оказывает неправильное давление, под неправильным углом и из неподходящего материала, оставляет видимый дефект на розничном продукте.
Вариативность размеров . Линейка продуктов может включать карточки размером от визитной карточки 60×90 мм до документов формата A4 210×297 мм, и упаковочная линия должна обрабатывать их все, часто с перенастройкой несколько раз за смену.
Точность подсчета : «Игровой набор из 10 карточек», в который входит 9 карт, является жалобой покупателя. «Колода игральных карт из 52 карт» с 51 картой является отзывом продукта. Точность подсчета не подлежит обсуждению.
Статическое электричество . Тонкая бумага и карточки генерируют статическое электричество, из-за чего карточки слипаются, сминаются и двойная подача — основная причина ошибок подсчета и застреваний на линиях упаковки карточек.
Требования к скорости : производители поздравительных открыток, работающие в сезонные пики (День святого Валентина, Рождество), должны производить 150–240 пакетов в минуту, чтобы удовлетворить объемы заказов. Это 2,5–4 пакета в секунду, что не оставляет права на ошибки при кормлении.
В этом руководстве представлена полная инженерная основа для проектирования линии упаковки карточек и печатных материалов, которая справится со всеми этими задачами — от выбора устройства подачи до картонации в конце линии.

Прежде чем выбрать какую-либо машину, вам необходимо получить полную характеристику вашего ассортимента продукции. Линии упаковки карточек чаще всего выходят из строя не потому, что машины неисправны, а потому, что машины были указаны без адекватных данных о продукте.
Документируйте каждый артикул в вашем ассортименте, используя следующие параметры:
Параметр |
Почему это важно |
Как измерить |
Длина × Ширина (мм) |
Определяет диапазон размеров мешков, настройки ширины направляющих, размеры пластины подачи. |
Измерение готового продукта штангенциркулем |
Толщина карты (мм) |
Определяет настройку зазора питателя, расчет высоты штабеля |
Измерение микрометром (стопка из 10 карт ÷ 10) |
Карты в упаковке |
Определяет толщину стопки для расчета глубины мешка. |
Согласно спецификации продукта |
Толщина штабеля (мм) |
Определяет глубину мешка и зазор шва. |
Толщина карты × карты в упаковке |
Вес упаковки (г) |
Определяет грузоподъемность конвейера, вес коробки. |
Измерение шкалы |
Чистота поверхности |
Определяет требования к контактным материалам (мягкие ролики, направляющие с покрытием) |
Визуальная/тактильная оценка: матовая, глянцевая, УФ, фольгированная, тисненая. |
Тип карточки |
Определяет уровень статического риска и тип фидера |
Плотность бумаги (г/м²), с покрытием/без покрытия, ламинированная/неламинированная |
Тенденция к скручиванию |
Определяет ориентацию подачи и конструкцию направляющих. |
Наблюдайте за поведением стека в состоянии покоя |
Статическое электричество — скрытый враг линий по упаковке карт. Это вызывает:
Карточки слипаются → двойная подача → ошибки подсчета
Карты прилипают к поверхностям машины → замятия
Карты, притягивающие пыль → загрязнение поверхности розничной продукции
Продукты с высоким статическим риском (требуют активного статического контроля):
Ламинированные карты (БОПП, глянцевый ламинат)
Карты с УФ-покрытием
Тонкая бумага (<200 г/м2)
Среды с низкой влажностью (<40 % относительной влажности)
Высокоскоростные линии (>100 мешков/мин)
Решения по статическому контролю (в порядке возрастания эффективности):
Пассивные ионизирующие стержни : Установлены на входе питателя; нейтрализовать статику без энергопотребления. Эффективен для умеренных статических уровней.
Активные ионизирующие вентиляторы : мощные ионизирующие воздушные потоки; эффективен для статических ламинированных карт на высокой скорости.
Контроль влажности : поддержание относительной влажности 50–60 % в зоне упаковки значительно снижает уровень статического электричества. Наиболее экономически выгоден для объектов в сухом климате.
Контактные поверхности с антистатическим покрытием : Подающие ролики и направляющие, покрытые антистатическим материалом, уменьшают образование статического электричества в точках контакта.
Стандарт JEWSHIN : Все фрикционные питатели JEWSHIN (JX-100, JX-200) включают в себя пассивные ионизирующие стержни в качестве стандартного оборудования. Для высокоскоростных линий, работающих с ламинированными картами, мы устанавливаем активные ионизирующие вентиляторы на входе в устройство подачи и на входе в упаковочную машину. Эта комбинация устраняет двойную подачу, связанную со статикой, в более чем 99% приложений.
Рассчитайте требуемую скорость вывода, прежде чем выбирать любую машину:
Требуемая скорость (мешки/мин) = Ежедневный объем заказа (мешки) Доступные производственные часы × 60 × Целевой показатель OEE Требуемая скорость (мешки/мин) = Доступные производственные часы × 60 × Целевой показатель OEE Ежедневный объём заказа (мешки)
Пример :
Ежедневный объем заказов: 50 000 мешков.
Свободное время производства: 16 часов (2 смены)
Целевой показатель OEE: 85 %
Требуемая скорость=50,00016×60×0,85=50,000816≈62 пакетов/мин. Требуемая скорость=16×60×0,8550,000=81650,000≈62 пакетов/мин.
Добавьте резерв мощности на 20–30 % сверх расчетной потребности, чтобы удовлетворить пиковый спрос и будущий рост. В этом примере укажите машину, рассчитанную на производительность 80–90 пакетов/мин.

Полная линия упаковки карточек состоит из пяти функциональных зон. Понимание каждой зоны и того, как они взаимодействуют, имеет важное значение для разработки линии, которая будет надежно работать на скорости.
┌──────────────────────────────────────────────────────────────┐
│ ЗОНА 1 │ ЗОНА 2 │ ЗОНА 3 │ ЗОНА 4 │ ЗОНА 5 │
│ Подача и │ Сортировка │ Упаковка и │ Запечатывание │ Конец │
│ Подсчет │ и укладка │ Запечатывание │ и контроль качества │ Линия │
│ │ │ │ │ │
│ Трение │ Конвейер │ Упаковка в мешки │ Нагрев │ Картонная коробка / │
│ Питатель │ + Счетчик │ Машина │ Туннель │ Этикетировка │
└──────────────────────────────────────────────────────────────┘
Устройство подачи является наиболее важным компонентом линии упаковки карточек. Все последующие проблемы — ошибки подсчета, застревания, дефекты уплотнений — связаны с производительностью подачи.
Фрикционный питатель (рекомендуется для большинства карточных операций)
В фрикционном податчике используется вращающийся резиновый ролик для отделения и подачи карточек из стопки по одной. Зазор между подающим роликом и разделительной пластиной точно установлен так, чтобы пропускать карты одной толщины и блокировать вторую карту.
Основные характеристики фрикционного питателя для карточных приложений:
Спецификация |
ЕВШИН JX-100 |
ЕВШИН JX-200 |
Примечания |
Диапазон размеров карты |
60×90 мм – 210×297 мм |
60×90 мм – 260×360 мм |
Обложка визитка формата А4. |
Диапазон толщины карты |
0,08 – 1,2 мм |
0,08 – 1,5 мм |
Покрывает тонкую бумагу и толстый картон |
Скорость подачи |
До 200 карт/мин |
До 300 карт/мин |
На фидер |
Точность подсчета |
±0 (100%) |
±0 (100%) |
С проверкой датчика |
Статический контроль |
Пассивная ионизирующая планка |
Активный ионизирующий вентилятор |
Стандартное оборудование |
Переключение |
Без инструментов, 3–5 мин. |
Без инструментов, 3–5 мин. |
Ручная регулировка |
Наборы из нескольких карт |
До 8 фидеров последовательно |
До 12 фидеров последовательно |
Для собранных наборов |
Устройство подачи на присоске (для специального применения)
Для очень тонких, очень глянцевых или очень больших карточек, где фрикционная подача ненадежна, альтернативой является устройство подачи на присоске (вакуумное). Всасывающие питатели медленнее (обычно 30–80 карт/мин), но более надежны для сложных материалов.
Роторный питатель (для очень высокой скорости)
На линиях, которым требуется более 300 карточек в минуту из одной точки подачи, барабанный питатель обеспечивает более высокую производительность, чем фрикционный питатель. Используется в основном при производстве игральных карт и игровых карт.
Для продуктов, для которых требуется несколько карт в упаковке (например, набор поздравительных открыток из 10 карт, колода игральных карт из 52 карт, набор игровых карт из 6 карт), зона сортировки собирает правильную комбинацию карточек перед тем, как они поступают в упаковочную машину.
Сопоставление конфигураций:
Конфигурация |
Приложение |
ЕВРЕЙСКОЕ Решение |
Одиночная подача → счетчик |
Одна и та же карта, несколько штук в упаковке (например, 10 одинаковых карт) |
JX-100 с датчиком счета |
Несколько питателей последовательно |
Различные типы карт в упаковке (например, 6 разных игровых карт). |
Многостанционный подборщик JX-200 |
Несколько питателей + система обзора |
Сложные наборы с проверкой печати (например, 52 уникальные игральные карты) |
JX-200 + камера осмотра |
Ручная сортировка + автоматическая упаковка |
Очень сложные наборы или специальные продукты в небольших объемах. |
Ручная сортировочная станция → JX-L300 |
Методы проверки количества:
Метод |
Точность |
Скорость |
Расходы |
Механический счетчик (рычажный переключатель) |
±1 карта |
Высокий |
Низкий |
Оптический датчик (обрыв луча) |
±0 |
Высокий |
Середина |
Система обзора камеры |
±0 + проверка печати |
Средний–высокий |
Высокий |
Проверка веса (чеквейер) |
±0 (косвенный) |
Высокий |
Средний–высокий |
Для розничной торговли, где точность подсчета имеет решающее значение, JEWSHIN рекомендует использовать оптический датчик в качестве минимального стандарта, а для дорогостоящих продуктов проводить проверку с помощью чеквейера.
Упаковочная машина является сердцем линии. Для карточных и печатных материалов упаковочная машина должна соответствовать трем конкретным требованиям, которые отличают упаковку карточек от обычной упаковки:
Требование 1: Бережное обращение с продуктом
Карты должны попадать в сумку без сгибаний, потертостей и маркировок. Для этого необходимо:
Гладкие направляющие подачи с покрытием (без контакта голого металла с поверхностью печати)
Контролируемая скорость подачи (карточка попадает в пакет с той же скоростью, что и отверстие пакета — без ударов)
Мягкие на ощупь разгрузочные ролики (пенопластовое или резиновое покрытие, а не голая сталь)
Требование 2. Точный размер мешка.
Размер пакета должен соответствовать размеру стопки карточек с небольшими постоянными запасами — обычно 3–8 мм с каждой стороны и 5–10 мм на запечатанном конце. Слишком сильно → карта повреждена при вставке. Слишком свободно → карты смещаются внутри пакета, создавая неопрятный внешний вид.
Формула размера сумки:
Ширина пакета = Ширина карты + (2 × боковые поля) + припуск на толщину пленки Ширина пакета = ширина карты + (2 × боковые поля) + припуск на толщину пленки
Длина пакета = длина карты + толщина стопки + поле для печати + ширина ленты (если самоклеящаяся) Длина пакета = длина карты + толщина стопки + поле для печати + ширина ленты (если самоклеящаяся)
Требование 3. Качество запечатывания пленки OPP.
Пленка OPP (ориентированный полипропилен) — стандартная пленка для упаковки карточек — имеет узкий диапазон температур запечатывания (обычно 110–140°C). За этим окном:
Слишком холодно → слабая запайка, пакет открывается при транспортировке
Слишком горячая → деформация пленки, видимые следы запечатывания на лицевой стороне пакета, разрыв пленки.
Сервоуправляемая температура уплотнения с точностью ±2°C необходима для надежного уплотнения OPP.
Упаковочные машины JEWSHIN для карточных приложений:
Модель |
Диапазон ширины сумки |
Диапазон длины сумки |
Максимальная скорость |
Лучшее для |
30–160 мм |
До 330 мм |
150 мешков/мин |
Открытки маленького и среднего размера, поздравительные открытки, игровые карты |
|
30–350 мм |
До 400 мм |
240 пакетов/мин |
Высокоскоростные карточные линии, карты большого формата |
|
35–500 мм |
До 550 мм |
180 мешков/мин |
Большой формат: документы А4, календари, репродукции. |
Все три модели оснащены:
✅ Прецизионное управление с 5 сервоприводами
✅ Предотвращение отходов «Нет продукта — нет мешков»
✅ Режимы самоклейки и термосваривания.
✅ Хранение параметров HMI на 40 рецептов
✅ Смена размера без инструментов (5–12 мин)
✅ Направляющие подачи с покрытием (контактные поверхности безопасны для печати)
После первичной упаковки большинство линий упаковки карточек включают в себя один или несколько следующих последующих процессов:
Тепловой туннель (для мультиупаковок в термоусадочной упаковке)
Если готовые пакеты необходимо упаковать в несколько упаковок (например, по 6 пакетов в упаковке для розничной торговли), внешнюю термоусадочную пленку накладывают в термоусадочном туннеле. Температура термотуннеля должна быть откалибрована для конкретной используемой термоусадочной пленки — обычно 120–180°C для пленки POF.
Чеквейер
Чеквейер взвешивает каждую упаковку и отбраковывает упаковки, вес которых выходит за пределы указанного диапазона. Для карточных продуктов проверка веса является эффективным средством проверки подсчета: упаковка с отсутствующей картой будет легче, чем указано в спецификации, и будет автоматически отклонена.
Металлоискатель
Требуется для приложений, связанных с пищевыми продуктами, и некоторых программ соответствия требованиям розничной торговли. Для карточных продуктов обнаружение металла обычно не требуется, если продукт не содержит металлических элементов (фольгированные карты, металлические игровые жетоны).
Система визуального контроля
Система камер, которая проверяет:
Правильная ориентация карты (лицевой стороной вверх, правильной лицевой стороной)
Правильная комбинация карт (для смешанных наборов карт)
Качество запечатывания (отсутствие открытых швов, отсутствие складок пленки по линии запечатывания)
Наличие и положение этикетки (если есть)
Визуальный контроль рекомендуется для дорогостоящей продукции (поздравительные открытки премиум-класса, коллекционные игровые карты), где стоимость дефекта высока.
Конечная конфигурация зависит от вашего нижестоящего канала сбыта:
Канал распространения |
Конечная конфигурация |
Розничная торговля (готовая к продаже) |
Автоматическая картонация → маркировка картонных коробок → упаковка в коробки |
Выполнение электронной коммерции |
Вставка Poly mailer → маркировка → сортировка |
Оптом/оптом |
Накопление подсчета → упаковка лотков → стретч-пленка |
Экспорт |
Накопление количества → экспортная картонная упаковка → паллетирование |
JEWSHIN разрабатывает комплексные системы конечной обработки, интегрированные с линией расфасовки. Для производителей розничных карточек наиболее распространенной конфигурацией является: расфасовочная машина → чеквейер → автоматическая картонажная машина → этикетировочная машина → упаковщик в коробки..

Отдельные машины, которые хорошо работают по отдельности, все равно могут производить линию с низкой производительностью, если они не интегрированы должным образом. Линейная интеграция охватывает три измерения: согласование скорости, связь и физическое расположение.
Каждая машина на линии должна быть способна работать с заданной скоростью линии — с достаточной буферной емкостью, чтобы компенсировать кратковременные изменения скорости, не вызывая голодания на входе или накопления на выходе.
Правило соответствия скорости : каждая машина должна быть рассчитана на 110–120 % от целевой скорости линии. Это обеспечивает запас для ускорения, замедления и небольших перерывов без остановки линии.
Пример целевой линии производительностью 150 мешков/мин:
Машина |
Требуемый рейтинг |
ЕВРЕЙСКАЯ Спецификация |
Фрикционный питатель (JX-200) |
165 карт/мин (×1,1) |
300 карт/мин ✅ |
Упаковочная машина (JX30-35 ) |
165 мешков/мин (×1,1) |
240 пакетов/мин ✅ |
Чеквейер |
165 упаковок/мин (×1,1) |
200 упаковок/мин ✅ |
Автокартонёр |
165 упаковок/мин (×1,1) |
200 упаковок/мин ✅ |
На полностью интегрированной линии машины взаимодействуют друг с другом для координации скорости и реагирования на неисправности:
Сигнал отсутствия на входе : если подача упаковочной машины пуста (карты не поступают), упаковочная машина замедляется или останавливается, а не производит пустые мешки.
Сигнал накопления на выходе : если чеквейер или картонажная машина заполнены, упаковочная машина замедляется, чтобы соответствовать производительности на выходе.
Распространение неисправности : в случае неисправности машины (застревание, разрыв пленки, пустая катушка) вся линия останавливается в контролируемой последовательности: машины, расположенные выше по ходу, останавливаются первыми, машины, расположенные ниже по ходу, заканчиваются и останавливаются.
JEWSHIN объединяет управление линией через ПЛК (программируемый логический контроллер) с центральным HMI, который отображает состояние каждой машины на одном экране. Операторы могут сразу увидеть состояние всей линии и немедленно отреагировать на неисправности.
Физическое расположение линии влияет на доступ оператора, время переналадки и эффективность обслуживания.
Основные принципы компоновки линий упаковки карт:
Прямолинейная раскладка : предпочтительна для высокоскоростных линий — минимизирует количество точек передачи и снижает риск ошибок ориентации карты во время передачи.
U-образная компоновка : предпочтительна для предприятий с ограниченным пространством — позволяет одному оператору контролировать подачу и разгрузку с одного места.
Доступ оператора : Ширина прохода минимум 800 мм с обеих сторон каждой машины для доступа для обслуживания и переключения.
Доступ к устройству подачи : Положение загрузки штабеля устройства подачи должно быть эргономически доступным — в идеале на высоте талии (900–1000 мм от пола), чтобы свести к минимуму утомляемость оператора во время непрерывной загрузки штабеля.
Доступ к рулону пленки : Положение рулона пленки упаковочной машины должно быть доступно без необходимости просовывать руку над или под машиной — это частая причина травм оператора и ошибок при заправке пленки.
Выбор пленки оказывает существенное влияние на внешний вид готовой упаковки, надежность запечатывания и стоимость упаковки. Для карточных и печатных материалов стандартным выбором пленки является OPP (ориентированный полипропилен), но существует несколько вариантов OPP с разными свойствами.
Тип пленки |
Ясность |
Тип уплотнения |
Толщина |
Лучшее для |
OPP (стандартная термосварка) |
Высокий |
Термосварка |
25–35 мкм |
Общая упаковка карточек, канцелярские товары |
OPP (самоклеящаяся/БОПП лента) |
Высокий |
Полоска для снятия и повторного запечатывания |
25–35 мкм |
Поздравительные открытки, канцтовары премиум-класса |
ОПП (матовый) |
Матовый финиш |
Термосварка |
25–35 мкм |
Премиум/художественная продукция |
ламинат OPP/PE |
Высокий |
Термосварка |
30–45 мкм |
Чувствительные к влаге карты, товары для улицы |
Биоразлагаемый OPP (на основе PLA) |
Высокий |
Термосварка |
25–35 мкм |
Экологически сертифицированная продукция, рынок ЕС |
Ширина пленки=2×(ширина пакета+глубина пакета)+допуск на перекрытие (10–15 мм) Ширина пленки=2×(ширина пакета+глубина пакета)+допуск на перекрытие (10–15 мм)
Пример : Упаковка карт шириной 120 мм и глубиной 8 мм:
Ширина пленки=2×(120+8)+12=268ммШирина пленки=2×(120+8)+12=268мм
Закажите пленку шириной 270 мм (ближайшая стандартная ширина превышает расчетные требования).
На высокоскоростной упаковочной линии для карточек производительностью 150 пакетов/мин стоимость пленки составляет самую большую текущую стоимость расходных материалов. Три стратегии снижения стоимости пленки без ущерба для качества:
Минимизируйте поля пакета : уменьшите боковые поля и поля для запечатывания до минимума, чтобы сохранить качество запечатывания и надежность вставки карты. Уменьшение длины пакета на каждые 5 мм экономит примерно 2–3% стоимости пленки.
«Нет продукта — нет мешка» : убедитесь, что упаковочная машина оснащена системой «Нет продукта — нет мешка» — подача пленки мгновенно прекращается, когда продукт отсутствует. На линии производительностью 150 пакетов в минуту даже 30 секунд производства пустых пакетов тратят впустую 75 пакетов пленки.
Оптимизация размера рулона пленки : рулоны пленки большего размера (10 кг вместо 5 кг) уменьшают частоту смены рулонов и количество отходов пленки, связанных с каждой заменой рулона (отходы от намотки нити). Рассчитайте оптимальный размер рулона, исходя из продолжительности вашей смены и времени переналадки.
Линии по упаковке карточек выходят из строя предсказуемым образом. Понимание этих режимов отказов и проектирование с учетом них — это разница между линией, которая работает с OEE 90%+, и линией, которая работает с 60%.
Причина : статическое электричество приводит к слипанию карт; Зазор питателя установлен слишком широко; изношена разделительная пластина.
Профилактика :
Активный ионизирующий статический контроль на входе питателя
Регулярная калибровка зазора питателя (еженедельно на высокоскоростных линиях)
График замены разделительной прокладки (обычно каждые 3–6 месяцев в зависимости от объема)
Оптический датчик счета после устройства подачи для обнаружения двойной подачи еще до того, как она достигнет пакета.
Обнаружение : чеквейер, расположенный ниже по потоку, улавливает пачки с дополнительными карточками (отбраковка избыточного веса).
Причина : стопка загружена неправильно (карты не развернуты/выровнены); зазор питателя установлен слишком туго; карта скручивается, в результате чего передняя кромка зацепляется за направляющую.
Профилактика :
Обучение операторов правильной процедуре загрузки стопки (развешивание карт перед загрузкой, выравнивание краев)
Калибровка зазора устройства подачи для карты определенной толщины
Изогнутая направляющая подачи для предотвращения скручивания карточек
Датчик высоты штабеля предупреждает оператора, когда стопка заканчивается (предотвращает отсутствие подачи в конце стопки)
Обнаружение : Оптический датчик счета обнаруживает недостающую карту; Система расфасовки No-Product-No-Bag предотвращает образование пустых мешков.
Причина : Оголенные металлические контактные поверхности; чрезмерное давление направляющей; карточка попадает в сумку под неправильным углом; Отверстие сумки слишком маленькое для стопки карт.
Профилактика :
Контактные поверхности с покрытием (из ПТФЭ или нейлона) на всех направляющих и роликах.
Ширина сумки с достаточным запасом (минимум 5 мм с каждой стороны)
Скорость подачи соответствует скорости открытия мешка.
Мягкие на ощупь разгрузочные ролики
Обнаружение : Визуальный осмотр в начале линии; периодический отбор проб во время производства.
Причина : Температура уплотнения вышла за пределы допустимого диапазона; непостоянное давление уплотнения; неправильное натяжение пленки; загрязнение губок уплотнения.
Профилактика :
Сервоуправляемая температура уплотнения с точностью ±2°C
Регулярная очистка уплотнительных губок (ежедневно — см. Руководство по послепродажному обслуживанию упаковочной машины)
Калибровка натяжения пленки во время переключения
Проверка качества уплотнения в пробном запуске перед запуском производства
Обнаружение : Визуальный осмотр линии уплотнения; отбор проб методом pull-test (минимум 5 упаковок в час на высокоскоростных линиях).
Причина : Установлено слишком высокое натяжение пленки; сердцевина рулона пленки повреждена; отказ склейки пленки; Слишком высокая температура уплотнения приводит к прожогу пленки.
Профилактика :
Калибровка натяжения пленки во время настройки
Перед загрузкой проверьте рулон пленки на наличие повреждений сердцевины.
Склеивайте новый рулон до того, как закончится старый (не дотрагивайтесь до сердцевины)
Проверка температуры уплотнений в начале каждой смены
Обнаружение : Машина автоматически останавливается при разрыве пленки (стандартно для всех машин JEWSHIN).

Большинство производителей карточек используют на одной упаковочной линии более 10–50 наименований товаров. Проектирование с учетом гибкости использования нескольких SKU с самого начала, а не модернизация позже, экономит значительное время и деньги.
Прежде чем окончательно определить спецификации машины, создайте полную матрицу SKU:
Артикул |
Размер карты (мм) |
Карты/Пакет |
Толщина стопки (мм) |
Размер сумки (мм) |
Ширина пленки (мм) |
Годовой объем |
Открытка А |
120×170 |
1 |
0.5 |
130×185 |
270 |
500 000 |
Набор игровых карт B |
63×88 |
54 |
18 |
73×115 |
200 |
200 000 |
Красный конверт С |
90×175 |
10 |
12 |
100×200 |
240 |
1 000 000 |
Документ А4 D |
210×297 |
5 |
8 |
220×320 |
480 |
100 000 |
Календарь Е |
148×210 |
12 |
15 |
158×240 |
370 |
150 000 |
Из этой матрицы можно определить:
Требуемый диапазон ширины сумки : 73–220 мм → укажите JX30-35 (диапазон 30–350 мм).
Требуемый диапазон ширины пленки : 200–480 мм → проверьте совместимость рулонов пленки.
Частота замены : в зависимости от графика производства и размера партии.
Конфигурация устройства подачи : Набор игровых карт B требует подборки из 54 карт → устройство подачи с несколькими станциями.
Для каждого SKU в матрице создайте рецепт с именованным параметром, хранящийся в HMI упаковочной машины:
Параметр |
Открытка А |
Набор игровых карт B |
Красный конверт С |
Ширина сумки |
130 мм |
73 мм |
100 мм |
Длина сумки |
185 мм |
115 мм |
200 мм |
Температура уплотнения |
125°С |
118°С |
122°С |
Напряжение пленки |
3,2Н |
2,8Н |
3.0Н |
Скорость линии |
120 мешков/мин |
80 мешков/мин |
150 мешков/мин |
Количество фидеров |
1 |
54 |
10 |
При сохранении именованных рецептов для переключения между любыми двумя артикулами требуется только: (1) выбрать новый рецепт в ЧМИ, (2) отрегулировать ширину направляющей (без инструментов, 2–3 минуты), (3) заменить рулон пленки, если ширина изменится, (4) запустить пробные упаковки. Общая пересадка: 8–15 минут.
Полную структуру оптимизации переналадки см. в разделе: Руководство по смене упаковочной линии: как сократить время смены формата на 80 %
Вот три репрезентативные конфигурации линий для различных сценариев производства карт:
Применение : дизайн одиночной поздравительной открытки, 1 карта в упаковке, 200 000 упаковок в день. Целевая скорость : 180 упаковок в минуту.
Зона |
Машина |
Модель |
Скорость |
Кормление |
Фрикционный питатель |
JX-200 |
300 карт/мин |
Упаковка |
Автоматическая упаковочная машина |
JX30-35 |
240 пакетов/мин |
КК |
Чеквейер |
CW-200 |
200 упаковок/мин |
Конец строки |
Автокартонёр |
АС-150 |
150 коробок/мин |
Площадь линии : 12 м × 2 м Требуются операторы : 2 (1 погрузчик штабеля, 1 руководитель линии)
Применение : Поздравительные открытки, блокноты, красные конверты — 20 SKU, 50 000 упаковок/день. Целевая скорость : 80 пакетов/мин (при частой переналадке).
Зона |
Машина |
Модель |
Скорость |
Кормление |
Фрикционный питатель |
JX-100 |
200 карт/мин |
Упаковка |
Автоматическая упаковочная машина |
JX-L300 |
150 мешков/мин |
КК |
Станция визуального контроля |
Руководство |
— |
Конец строки |
Ручное накопление количества + картонная упаковка |
— |
— |
Площадь линии : 8 м × 2 м Требуются операторы : 3 (1 загрузчик штабеля, 1 инспектор контроля качества, 1 упаковщик в картонные коробки) Ключевая особенность : смена без инструментов, ЧМИ на 40 рецептов — оптимизирован для высокой частоты переналадки
Применение : игровые наборы из 6 карт (6 карточек разного дизайна в упаковке), 30 000 комплектов/день. Целевая скорость : 60 комплектов/мин.
Зона |
Машина |
Модель |
Скорость |
Кормление |
6-позиционный фрикционный подающий механизм |
JX-200 ×6 |
60 комплектов/мин |
Проверка зрения |
Система проверки камеры |
ЦВ-6 |
60 комплектов/мин |
Упаковка |
Автоматическая упаковочная машина |
JX-L300 |
150 мешков/мин |
КК |
Чеквейер |
CW-100 |
100 упаковок/мин |
Конец строки |
Автокартонёр |
АС-100 |
100 коробок/мин |
Площадь линии : 16 м × 2,5 м Требуются операторы : 2 (1 загрузчик стопки на 3 устройства подачи, 1 супервайзер линии) Ключевая особенность : Система видеонаблюдения проверяет правильность комбинации карт перед упаковкой — отсутствие упаковок с неправильной комбинацией
Подробное исследование аналогичной линейки игровых карт, в которой используются карты 10 типов со скоростью 240 пакетов в минуту, см.: Пример использования линии упаковки игровых карт
Линии упаковки карточек, продаваемые на рынках Северной Америки и Европы, должны соответствовать определенным требованиям:
Рынок |
Требуемая сертификация |
Ключевые требования |
Евросоюз |
Маркировка CE |
Директива по машинному оборудованию 2006/42/EC; Директива по низковольтному оборудованию; Директива по ЭМС |
Соединенные Штаты |
UL/ETL (электрические компоненты) |
соответствие требованиям NEC; Электрические компоненты, внесенные в список UL |
Канада |
CSA |
Электрические компоненты, сертифицированные CSA |
Австралия/Новая Зеландия |
РКМ |
Электробезопасность и соответствие требованиям ЭМС |
Приложения, связанные с пищевыми продуктами |
FDA 21 С.Ф.Н. |
Соответствие материалов, контактирующих с пищевыми продуктами, для пленок и поверхностей, контактирующих с машинами |
Все машины JEWSHIN в стандартной комплектации сертифицированы CE. Сертификация UL/CSA/RCM доступна по запросу для клиентов из Северной Америки и Австралии.
Полное руководство по требованиям к упаковочному оборудованию на всех основных рынках см.: Соответствие стандартам FDA, CE и GMP: Руководство по обеспечению соответствия упаковочному оборудованию

Ответ: Как правило, автоматическая упаковка карт становится экономически оправданной, если вы постоянно упаковываете более 5000 упаковок в день. Ниже этого объема полуавтоматическая или ручная упаковка может оказаться более экономичной. При объеме производства более 20 000 упаковок в день рентабельность инвестиций в полную автоматизацию обычно очень высока — обычно период окупаемости составляет 12–24 месяца. Используйте наш Калькулятор окупаемости инвестиций в автоматизацию упаковки для расчета конкретного периода окупаемости вашего объема и затрат на рабочую силу.
Ответ: Карты с глянцевым УФ-покрытием — одна из наиболее распространенных областей применения, с которыми мы работаем. В устройствах подачи JX-100 и JX-200 используются резиновые разделительные ролики с контролируемым прижимным усилием, а не контактом металла с картой. В подающих направляющих упаковочных машин JEWSHIN используются поверхности с тефлоновым покрытием. По нашему опыту, маркировка поверхности машины не является проблемой, если машина правильно настроена. Более распространенным источником маркировки на поверхности карт с УФ-покрытием является трение карты о карту во время загрузки стопки, которое устраняется системой ионизирующего статического контроля, которая предотвращает прилипание и скольжение карт друг относительно друга.
А: Да. JX-L300 и JX30-35 поддерживают конфигурации как с одной картой, так и с несколькими картами — разница заключается в конфигурации устройства подачи и настройке счетчика в HMI. Для упаковки из одной карты устройство подачи подает одну карту за цикл. Для упаковки из 10 карт устройство подачи подает 10 карт за цикл (подсчитывается оптическим датчиком) перед тем, как передать стопку в упаковочную машину. Переключение между конфигурациями с одной картой и несколькими картами осуществляется путем изменения параметров на HMI — механическое переключение не требуется.
О: Да. Это общее требование для наборов игровых карточек, наборов образовательных карточек и рекламных карточек. Решением является многостанционная подача: каждый из устройств подачи карточек, листовок и устройства вставки аксессуаров последовательно подает свои компоненты на сортировочный конвейер, и весь комплект вместе поступает в упаковочную машину. JEWSHIN разрабатывает конфигурации с несколькими станциями подачи, вмещающие до 8 различных компонентов в упаковке. Свяжитесь с нашей командой инженеров и предоставьте полный список содержимого упаковки, и мы разработаем соответствующую конфигурацию подачи.
О: Срок выполнения стандартных заказов на одну машину (питатель JX-L300, JX30-35, JX-200) составляет 25–35 дней. Полные интегрированные конфигурации линии (питатель + упаковочная машина + чеквейер + картонажная машина) имеют срок поставки 45–60 дней. Индивидуальные конфигурации (системы машинного зрения, многостанционные подборщики, специальные диапазоны форматов) — 60–90 дней. Все сроки выполнения указаны с момента подтверждения заказа и получения депозита. Мы рекомендуем начать инженерное обсуждение за 3–4 месяца до требуемой даты начала производства, чтобы дать время на доработку спецификации, производство, FAT (заводские приемочные испытания) и отгрузку.
А: Да. JEWSHIN является признанным поставщиком OEM для дистрибьюторов упаковочного оборудования в Северной Америке, Европе, Австралии и Юго-Восточной Азии. OEM-поставка включает индивидуальный брендинг, модифицированные спецификации для конкретных требований рынка и совместно разработанные конфигурации для специальных карточных приложений. Наши OEM-партнеры обычно получают: заводское обучение, полную техническую документацию на английском языке, комплекты запасных частей и постоянную техническую поддержку. Свяжитесь с Венди Лю по телефону wendy@jewshin.com , чтобы обсудить условия партнерства OEM
Используйте этот контрольный список при проектировании или оценке линии упаковки карточек:
Характеристика продукта
Полная матрица SKU (размеры, толщина, количество, обработка поверхности, годовой объем)
Статическая оценка рисков для каждого SKU
Расчет необходимой выходной скорости (с буфером OEE)
Спецификация машины
Тип питателя выбирается (фрикционный/всасывающий/вращательный) в зависимости от материала карты и скорости.
Указан метод точности подсчета фидера (минимум оптического датчика)
Модель упаковочной машины выбирается в зависимости от размера мешка и скорости.
Тип пленки и диапазон ширины подтверждены для всех SKU
Указан контроль качества на выходе (чеквейер, визуальный контроль или и то, и другое)
Конфигурация конечной линии соответствует каналу распространения
Линейная интеграция
Соответствие скорости проверено (все машины рассчитаны на 110 %+ от целевой скорости линии)
Линейное управление ПЛК, предназначенное для распространения ошибок и согласования скорости
Физическая компоновка проверена на предмет доступа оператора и эргономики переключения
Гибкость нескольких SKU
Рецепты параметров созданы для всех SKU и сохранены в HMI.
Процедура перехода документирована для каждого перехода SKU.
Запланирован запас рулонов пленки для любой требуемой ширины пленки
Согласие
Сертификация CE подтверждена (ЕС/Австралия)
При необходимости указывается сертификация UL/CSA (Северная Америка).
Соответствие материалов пленки подтверждено для целевого рынка
Команда инженеров JEWSHIN проектирует линии по упаковке карточек и печатных материалов, от отдельных машин до комплексных систем «под ключ» — с полной интеграцией, сертификацией CE и поддержкой при вводе в эксплуатацию.
Чтобы запросить предложение по индивидуальному дизайну линии, поделитесь:
Ваш полный список SKU (размеры продукта, карты в упаковке, годовой объем)
Целевая выходная скорость
Текущий метод упаковки (если есть)
Целевой рынок (для соответствия требованиям)
Ограничения объекта (площадь, электроснабжение, численность операторов)
Мы ответим в течение 48 часов и предоставим предварительную рекомендацию по конфигурации линии и расценки.
Электронная почта : wendy@jewshin.com WhatsApp : +86- 13128136672
Отправьте запрос : www.jewshin.com
Связанное чтение:
Термоусадочная пленка, флоу-пленка или упаковка в мешки: какой метод подходит для вашего продукта? →
Пример использования линии упаковки игровых карт: 10 типов карт при скорости 240 упаковок в минуту →
Руководство по смене упаковочной линии: как сократить время смены формата на 80 % →
Калькулятор рентабельности инвестиций в автоматизацию упаковки →
Руководство по послепродажному обслуживанию упаковочной машины →
Об авторе: Венди Лю — генеральный директор компании Dongguan Jewishhin Intelligent Machinery Co., Ltd., производителя и глобального экспортера автоматизированных упаковочных машин и готовых линейных решений. Команда основателей JEWSHIN имеет более чем 15-летний опыт разработки упаковочного оборудования: более 200 моделей машин экспортированы в более чем 80 стран Северной Америки, Западной Европы, Юго-Восточной Азии, Ближнего Востока, Южной Америки и Африки. Ознакомьтесь с полным ассортиментом нашей продукции →