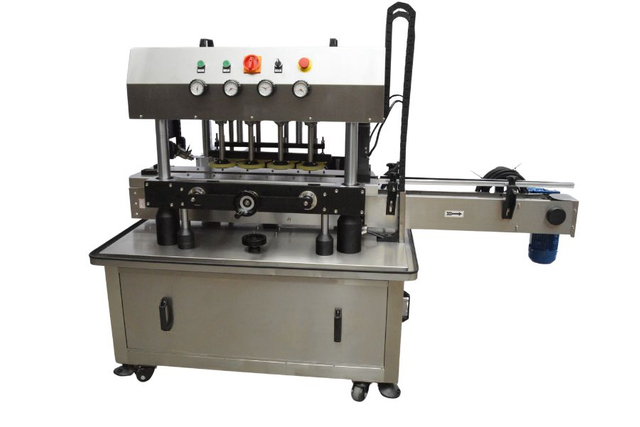
Visualizações: 0 Autor: Wendy Liu Horário de publicação: 23/06/2026 Origem: judeushin
Índice
As embalagens de alimentos e bebidas são onde as apostas são maiores na indústria de máquinas de embalagem.
O enchimento incorreto de uma garrafa de molho não é apenas um problema de qualidade – é uma violação regulatória. Uma falha no selo de uma lanchonete não é apenas uma reclamação de um cliente – é um incidente de segurança alimentar. Um rótulo que se destaca em uma garrafa de bebida em uma cadeia de frio não é apenas um problema de aparência – é uma falha de rastreabilidade que pode desencadear um recall do produto.
Ao mesmo tempo, os fabricantes de alimentos e bebidas operam sob uma pressão implacável de custos. A margem de um pote de molho de macarrão ou de um saco de café é fina. A linha de embalagem deve funcionar em alta velocidade, com desperdício mínimo, tempo de inatividade mínimo e mão de obra mínima — ao mesmo tempo em que atende aos padrões de higiene, precisão e rastreabilidade exigidos pelas regulamentações de segurança alimentar e pelos principais compradores de varejo.
Este guia foi escrito para fabricantes de alimentos, marcas de bebidas e embaladores contratados que estão projetando ou atualizando uma linha de embalagens. Ele cobre a arquitetura completa da linha — desde a embalagem primária (enchimento e selagem) até a saída pronta para envio — com especificações de máquinas, metodologia de balanceamento de linha, requisitos de conformidade HACCP e FDA 21 CFR e as decisões práticas de engenharia que determinam se uma linha de embalagem de alimentos oferece o rendimento, a qualidade e a conformidade que sua operação exige.

As linhas de embalagens de alimentos e bebidas operam sob cinco restrições que não se aplicam – ou se aplicam de forma menos severa – a outras aplicações de embalagens. Compreender essas restrições é o ponto de partida para cada decisão de projeto de linha.
Equipamentos de embalagem de alimentos são uma fonte potencial de contaminação. Superfícies de máquinas que entram em contato com alimentos, lubrificantes que migram para zonas de produtos, membros estruturais ocos que abrigam bactérias, água parada em áreas de limpeza úmida – todos são riscos à segurança alimentar que devem ser projetados fora da máquina, e não gerenciados.
É por isso que as máquinas de embalagem de alimentos não podem ser simplesmente máquinas industriais padrão com acabamento em aço inoxidável aplicado. Eles devem ser projetados desde o início para uma construção higiênica: superfícies lisas, costuras continuamente soldadas, sem seções ocas, drenagem completa, lubrificantes de qualidade alimentar e gabinetes elétricos IP65 para limpeza por lavagem.
Os produtos alimentares e bebidas são vendidos por peso ou volume líquido declarado. O preenchimento insuficiente é uma violação regulatória em todos os principais mercados. O enchimento excessivo corrói a margem – em produtos de alto volume e margens baixas, mesmo um enchimento excessivo de 1% pode eliminar a lucratividade.
Os requisitos de precisão de preenchimento são definidos pelo regulamento:
Mercado |
Regulamento |
Exigência |
Estados Unidos |
Manual NIST 133 |
Preenchimento médio ≥ quantidade declarada; unidades individuais dentro de tolerâncias definidas |
União Europeia |
Directiva 76/211/CEE |
Preenchimento médio ≥ quantidade declarada; ≤2% de unidades abaixo da tolerância T1; zero unidades abaixo da tolerância T2 |
Austrália / Nova Zelândia |
Lei de Medição Comercial |
Preenchimento médio ≥ quantidade declarada; tolerâncias individuais por categoria de produto |
China |
GB/T 31710 |
Preenchimento médio ≥ quantidade declarada; tolerâncias individuais definidas |
Todos os produtos alimentícios e bebidas devem ter um código de lote e uma data de validade ou prazo de validade – tanto para conformidade regulatória quanto para gerenciamento de recall. Os principais varejistas (Walmart, Costco, Tesco, Carrefour, Woolworths) também exigem conformidade com o código de barras GS1 e muitas vezes exigem rastreabilidade eletrônica do lote até o nível da matéria-prima.
A linha de embalagem deve integrar a codificação na estação apropriada – e o sistema de codificação deve estar conectado ao sistema de gerenciamento de produção para rastreabilidade do lote.
Os fabricantes de alimentos que produzem vários produtos em linhas compartilhadas devem gerenciar o risco de contaminação cruzada por alérgenos. Isso requer:
Procedimentos documentados de limpeza e troca entre produtos contendo alérgenos e produtos livres de alérgenos
Design da máquina que facilita a limpeza completa (sem resíduos em pernas mortas ou seções ocas)
Testes de verificação após a limpeza (testes de cotonete)
O design da linha de embalagem deve suportar isso – máquinas com superfícies de contato com o produto inacessíveis são um risco em instalações gerenciadas por alérgenos.
Muitos produtos alimentares e bebidas são embalados em ambientes frios ou congelados. Máquinas de embalagem que operam a 2–8°C (resfriadas) ou -18°C (congeladas) enfrentam condensação, alterações na viscosidade do lubrificante e desafios de manuseio de materiais que não ocorrem à temperatura ambiente. As máquinas especificadas para aplicações de cadeia de frio requerem:
Lubrificantes de baixa temperatura
Gabinetes elétricos resistentes à condensação (mínimo IP65)
Construção totalmente em aço inoxidável (sem componentes fundidos em alumínio ou zinco que corroem em ambientes frios/úmidos)
Elementos de aquecimento para manuseio de filmes em ambientes congelados
Os produtos alimentares e bebidas abrangem uma enorme variedade de formas físicas – desde bebidas finas como água até pastas viscosas, desde grânulos de fluxo livre até produtos de confeitaria pegajosos, desde garrafas rígidas até bolsas flexíveis. A arquitetura de linha correta depende inteiramente da forma do produto e do tipo de contêiner principal.
Formulário de Produto |
Produtos Típicos |
Contêiner Primário |
Arquitetura da Linha Central |
Líquido de baixa viscosidade (1–100 cP) |
Água, suco, cerveja, vinho, vinagre, molho de soja |
Garrafa de vidro, garrafa PET, lata |
Preenchimento → Tampagem → Rotulagem → Pacote reduzido |
Líquido de média viscosidade (100–5.000 cP) |
Molho, ketchup, molho para salada, óleo de cozinha, mel líquido |
Frasco de vidro, garrafa PET, garrafa squeeze |
Enchimento da bomba de pistão/engrenagem → Tampagem → Rotulagem → Embalagem |
Pasta de alta viscosidade (5.000–500.000 cP) |
Manteiga de amendoim, pasta de tomate, geleia espessa, pasta de missô |
Frasco de vidro, banheira de plástico |
Enchimento da bomba de engrenagens/pistão → Tampagem → Rotulagem |
Pó de fluxo livre |
Farinha, açúcar, sal, proteína em pó, café, especiarias |
Bolsa stand-up, bolsa, jarra, lata |
Balança helicoidal/multi-cabeça → Vedação/tampa → Rotulagem |
Pó sem fluxo livre |
Cacau, misturas de especiarias finas, matcha |
Frasco, lata, sachê |
Dosagem sem-fim com agitação → Tampagem → Rotulagem |
Grânulo / pellet |
Arroz, macarrão, nozes, sementes, ração para animais de estimação, grãos de café |
Bolsa, bolsa stand-up, caixa |
Balança multicabeças → VFFS/HFFS → Rotulagem |
Sólido / barra / biscoito |
Barras de lanche, biscoitos, barras de chocolate, biscoitos |
Flow wrap, bandeja, caixa |
Embaladora Flow → Cartonagem → Embalagem da caixa |
Produto congelado/resfriado |
Refeições congeladas, sorvetes, refeições prontas refrigeradas |
Bandeja, bolsa, caixa |
Enchimento/deposição → Selagem → Rotulagem (especificação da cadeia de frio) |
Multicomponente/pacote |
Pacotes múltiplos de bebidas, pacotes variados de lanches |
Encolher pacote, bandeja + encolher |
Encolher empacotador / encolher bandeja |
Arquitetura A: Linha de enchimento de líquidos/pastas
[Despaletização de contêineres] → [Enchimento] → [Tampagem] → [Etiquetagem] → [Codificação] → [Inspeção] → [Embalagem de caixas] → [Paletização]
Para: Molhos, bebidas, óleos, laticínios, condimentos
Arquitetura B: Linha de enchimento de pó/grânulos
[Formação ou fornecimento de saco/contêiner] → [Pesagem/dosagem] → [Enchimento] → [Selagem] → [Etiquetagem] → [Codificação] → [Embalagem da caixa]
Para: Especiarias, farinha, café, proteína em pó, arroz, nozes
Arquitetura C: Linha Flow Wrap de Produto Sólido
[Alimentação/orientação do produto] → [Flow Wrapping] → [Detecção de metal] → [Controlador de peso] → [Cartonagem] → [Embalagem da caixa]
Para: Lanchonetes, biscoitos, congelados, padaria
Arquitetura D: Linha Multi-Pack / Pacote de Bebidas
[Saída da linha de embalagem primária] → [Acumulação] → [Embalagem retrátil / Embalagem de bandeja] → [Túnel retrátil] → [Embalagem de caixas] → [Paletização]
Para: Água engarrafada, cerveja, refrigerantes, embalagens múltiplas de suco

A Arquitetura A é a configuração mais comum para os clientes de alimentos e bebidas da JEWSHIN — abrangendo molhos, condimentos, óleos de cozinha, laticínios e bebidas. Nós cobrimos isso com mais detalhes.
A seleção da tecnologia de envase para produtos líquidos e pastosos segue a mesma lógica baseada na viscosidade dos cosméticos – mas com requisitos de construção de qualidade alimentar em todos os níveis. Veja nosso Guia de design de linha de embalagens de cosméticos para a estrutura de seleção de viscosidade; as adições específicas dos alimentos estão abaixo.
Preenchimento a quente vs. preenchimento a frio:
Método |
Como funciona |
Produtos |
Requisito principal da máquina |
Enchimento a frio |
Produto envasado em temperatura ambiente ou refrigerado |
A maioria dos molhos, óleos, bebidas frias |
Enchimento padrão de pistão/gravidade; construção de qualidade alimentar |
Preenchimento quente |
Produto envasado a 85–95°C; o calor mata os patógenos; recipiente selado a quente |
Compotas, sumos de fruta, ketchup, alguns molhos |
Selos de alta temperatura; componentes transportadores resistentes ao calor; funil de produto isolado |
Preenchimento asséptico |
Produto e recipiente esterilizados separadamente; preenchido em ambiente estéril |
Leite UHT, suco longa vida, fórmula infantil |
Sistema de enchimento asséptico completo; ambiente de sala limpa; escopo JEWSHIN não padrão |
Enchimento de bebidas carbonatadas: As bebidas carbonatadas requerem enchimento com contrapressão – o recipiente é pré-pressurizado com CO₂ antes do enchimento para evitar a formação de espuma. Esta é uma tecnologia de envase especializada (enchimento isobárico) usada em aplicações em cervejarias e refrigerantes.
Lavagem de nitrogênio: Para produtos sensíveis ao oxigênio (óleos prensados a frio, sucos frescos, café torrado), a lavagem de nitrogênio antes da selagem prolonga a vida útil, deslocando o oxigênio do espaço superior. As enchedoras JEWSHIN podem ser equipadas com bicos de lavagem de nitrogênio em linha.
Cabeças de enchimento |
Saída típica |
Melhor para |
2 cabeças |
20–40 unidades/min |
Pequeno lote, artesão, startup |
4 cabeças |
40–80 unidades/min |
Produção de médio porte |
6 cabeças |
60–120 unidades/min |
Produção em alto volume |
8 cabeças |
80–160 unidades/min |
Produção em grande escala |
10–12 cabeças |
100–240 unidades/min |
Escala industrial |
A produção depende do volume de enchimento (enchimentos menores = ciclo mais rápido), da viscosidade do produto (mais espesso = mais lento) e do tipo de recipiente (frascos de boca larga enchem mais rápido do que garrafas de gargalo estreito).
Para linhas de produção de alimentos que utilizam vários produtos ou que exigem limpeza frequente, a capacidade CIP (Clean-In-Place) é essencial. O CIP permite que o sistema de enchimento seja limpo sem desmontagem – água quente, detergente e ciclos de enxágue são executados automaticamente pelo caminho de contato do produto.
As envasadoras de qualidade alimentar JEWSHIN estão disponíveis com capacidade CIP como padrão para clientes na fabricação de alimentos. O CIP reduz o tempo de limpeza de 60 a 90 minutos (desmontagem e limpeza manual) para 15 a 20 minutos (ciclo CIP automatizado) — uma melhoria significativa no rendimento para operações com vários produtos.
As tampas de alimentos e bebidas devem fornecer proteção ao produto e evidência de violação. A estação de tampagem deve aplicar os fechos de forma consistente – com torque verificado para tampas de rosca, crimpagem verificada para tampas de metal e integridade de vedação verificada para recipientes selados a quente.
Tipo de fechamento |
Método de aplicação |
Produtos |
Parâmetro chave de qualidade |
Tampa de rosca (plástico) |
Tampador de mandril rotativo |
Molhos, óleos, condimentos, bebidas |
Torque de aplicação ±10% do alvo |
Tampa da coroa (metal) |
Captador de coroa |
Cerveja, bebidas carbonatadas |
Profundidade de crimpagem e integridade da vedação |
Tampa ROPP (à prova de roubo) |
Tampador ROPP |
Vinho, bebidas espirituosas, azeite |
Qualidade de formação do fio; integridade da banda de violação |
Tampa do talão (torção) |
Tampador de talão |
Compotas, picles, molho para macarrão |
Torque de aplicação; selo a vácuo |
Tampa de pressão |
Imprensa vertical |
Iogurte, creme, molhos |
Integridade do selo; profundidade de assentamento da tampa |
Folha de vedação térmica |
Selante por indução |
Laticínios, suco, óleo |
Força de vedação; sem furos |
Vedação a vácuo |
Tampadora a vácuo |
Café, nozes, alimentos premium |
Nível de vácuo; integridade do selo |
A vedação por indução aplica um selo de alumínio à abertura do frasco sob a tampa de rosca – fornecendo evidência de violação e um selo hermético adicional que prolonga a vida útil. É uma prática padrão para:
Óleos de cozinha (evita a oxidação)
Produtos lácteos (prolonga a vida útil)
Suplementos alimentares de qualidade farmacêutica
Condimentos e molhos premium
As seladoras por indução em linha da JEWSHIN integram-se entre a estação de nivelamento e a estação de rotulagem, adicionando vedação por indução sem exigir espaço adicional.
A rotulagem de alimentos é mais regulamentada do que quase qualquer outra categoria de produto – e a etiquetadora deve ser capaz de aplicar rótulos que atendam aos requisitos regulatórios em todos os mercados-alvo, com a precisão e consistência que os compradores varejistas exigem.
Mercado |
Principais requisitos regulamentares |
Estados Unidos (FDA) |
21 CFR Parte 101: Painel de informações nutricionais, lista de ingredientes, declaração de alérgenos, conteúdo líquido, nome e endereço do fabricante |
União Europeia |
Regulamento UE 1169/2011: declaração nutricional, lista de ingredientes, destaque de alérgenos, quantidade líquida, data de validade, país de origem |
Austrália / Nova Zelândia |
Código de padrões alimentares FSANZ: painel de informações nutricionais, lista de ingredientes, declaração de alérgenos, marcação de data |
China (GB 7718) |
Rótulo em chinês: lista de ingredientes, conteúdo líquido, informações do produtor, data de produção, prazo de validade |
Canadá |
SFCR: Rotulagem bilíngue (inglês/francês); tabela de informações nutricionais; lista de ingredientes; declaração de alérgeno |
Tipo de contêiner |
Configuração de etiqueta |
Tipo de máquina |
Requisito de precisão |
Frasco redondo (rótulo único) |
Envolvente |
Rotuladora envolvente |
± 1,0 mm |
Frasco redondo (frente + verso) |
Dois rótulos |
Rotuladora de cabeça dupla |
±1,0mm por etiqueta |
Frasco quadrado/retangular |
Frente + verso + lado opcional |
Rotuladora multicabeças |
± 1,0 mm |
Jarra (redonda) |
Envolvente ou superior |
Rotuladora envolvente ou superior |
± 1,0 mm |
Pode |
Manga envolvente |
Rotuladora de manga |
± 1,5 mm |
Bolsa flexível |
Etiqueta frontal |
Rotuladora plana |
± 1,5 mm |
Bolsa (bolsa stand-up) |
Frente + costas |
Rotuladora plana de cabeça dupla |
± 1,0 mm |
As etiquetas aplicadas a produtos refrigerados ou congelados enfrentam falhas adesivas se o estoque de etiquetas errado for especificado. Para aplicações de cadeia de frio:
Refrigerado (2–8°C) : Use adesivo acrílico para temperatura fria; aplique etiquetas em temperatura ambiente antes de resfriar ou use adesivo para aplicação a frio
Congelado (-18°C) : Use adesivo para todas as temperaturas; o estoque de etiquetas deve ser resistente à umidade; aplicar em temperatura ambiente antes de congelar
Ambientes de condensação : Use etiquetas resistentes à umidade; aplicar antes que o produto entre na zona fria
Cada produto alimentício e bebida exige uma data de validade ou prazo de validade e um código de lote/lote. O sistema de codificação deve ser:
Confiável : Sem códigos perdidos, sem códigos ilegíveis – um produto sem código de data não pode ser enviado
Durável : O código deve permanecer legível durante toda a vida útil do produto, incluindo cadeia de frio e ambientes úmidos
Integrado : O código do lote deve estar vinculado aos registros de produção para rastreabilidade
Tecnologia |
Durabilidade |
Velocidade |
Melhor Aplicação |
Jato de tinta contínuo (CIJ) |
Bom (tintas de qualidade alimentar disponíveis) |
Até 300m/min |
Codificação direta em garrafas, latas e caixas — o padrão da indústria alimentícia |
Sobreimpressão por transferência térmica (TTO) |
Excelente |
Até 100m/min |
Codificação em filme flexível (bolsas, flow wrap) na estação de selagem |
Codificação a laser |
Permanente |
Até 200m/min |
Garrafas de vidro, latas de metal, alguns plásticos – produtos premium |
Jato de tinta térmico (TIJ) |
Bom |
Até 150m/min |
Codificação de caixas; impressão de data/lote em alta resolução |
Os principais varejistas de alimentos exigem códigos de barras compatíveis com GS1 em todos os produtos. Para produtos de exportação, isso significa:
EAN-13 / UPC-A : Código de barras padrão de varejo na embalagem primária
GS1-128 : Código de barras da caixa de remessa com número de lote e data de validade codificada
GS1 DataMatrix : Cada vez mais necessária para produtos de pequeno formato e produtos alimentícios adjacentes a produtos farmacêuticos (suplementos, fórmulas infantis)
O sistema de codificação deve ser capaz de imprimir códigos de barras compatíveis com GS1 – e o sistema de inspeção visual deve verificar a legibilidade do código de barras (grau mínimo C de acordo com a ISO 15416) em cada unidade.
Nas embalagens de alimentos, a inspeção não é opcional. Todos os principais varejistas de alimentos e padrões de segurança alimentar exigem inspeção em linha para detectar:
Tipo de defeito |
Método de detecção |
Requisito Regulatório/Varejista |
Contaminação metálica |
Detector de metais |
Ponto crítico de controle HACCP; exigido por praticamente todos os varejistas de alimentos |
Peso de enchimento incorreto |
Verificador de peso |
Conformidade com conteúdo líquido; exigido pela Diretiva NIST/UE |
Código ausente ou ilegível |
Sistema de visão / verificador de código de barras |
Requisito de rastreabilidade |
Etiqueta danificada ou faltando |
Sistema de visão |
Requisito do varejista |
Defeito de vedação |
Sistema de visão ou testador de vazamento |
Segurança alimentar; exigência do varejista |
Corpo estranho (não metálico) |
Inspeção de raios X |
Necessário para contaminação de vidro, osso, pedra e plástico denso |
A detecção de metais é um ponto de controle crítico HACCP (Análise de Perigos e Pontos Críticos de Controle) para praticamente todos os produtos alimentícios. Um detector de metais deve ser instalado no ponto apropriado da linha — normalmente após o enchimento e selagem, antes do empacotamento da caixa — e deve ser:
Validado para sensibilidade a contaminações ferrosas, não ferrosas e de aço inoxidável
Testado em intervalos definidos (normalmente a cada 30 minutos de produção) com peças de teste certificadas
Equipado com rejeição automática para produtos contaminados
Documentado: todos os resultados de testes registrados para auditoria HACCP
As linhas de embalagem de alimentos da JEWSHIN incluem integração com detector de metais como padrão para aplicações alimentícias. O detector de metais é especificado com base no tipo de produto (úmido/seco, efeito do produto), tipo de recipiente (folha vs. não-folha) e sensibilidade necessária.
Um controlador de peso verifica o peso de enchimento de cada unidade em relação ao conteúdo líquido declarado. Serve duas funções:
Conformidade regulatória : confirma que o preenchimento médio atende à quantidade declarada e que as unidades individuais estão dentro da tolerância
Controle de processo : fornece dados de peso de enchimento de volta à máquina de envase para corrigir automaticamente o desvio
A combinação do feedback do controlador de peso para o enchedor — conhecida como controle de peso de enchimento de circuito fechado — é o padrão para linhas de alimentos de alto volume. Ele elimina a necessidade de amostragem manual do peso de enchimento e mantém a precisão do enchimento dentro de ±0,3% durante toda a produção.

Tipo de produto |
Tecnologia de Enchimento |
Por que |
Grânulos de fluxo livre (arroz, grãos de café, nozes, macarrão) |
Balança combinada com vários cabeçotes |
Mais rápido e preciso para grânulos; combina vários pesos pequenos para atingir o peso desejado |
Pó de fluxo livre (farinha, açúcar, sal, proteína em pó) |
Enchedor de dosagem sem-fim |
Dosagem volumétrica via rosca sem fim rotativa; boa precisão para pós consistentes |
Pó não fluido/coeso (especiarias finas, cacau, matcha) |
Dosagem sem-fim com agitação |
O agitador evita a formação de pontes e garante um fluxo de pó consistente para o sem-fim |
Produto misto (mix de trilha, granola, nozes mistas) |
Balança combinada com vários cabeçotes |
Lida com tamanhos e densidades de produtos variados |
A balança combinada de cabeçotes múltiplos é o padrão da indústria para enchimento de grânulos e sólidos irregulares. Funciona por:
Distribuir produto em vários cabeçotes de pesagem radiais (normalmente de 10 a 24 cabeçotes)
Pesando o produto em cada cabeçote simultaneamente
Selecionando a combinação de cabeçotes cujo peso combinado está mais próximo do peso alvo
Liberando essa combinação na bolsa abaixo
Precisão : ±0,5–1,0g para a maioria dos produtos granulados – significativamente melhor do que a rosca sem-fim ou enchimento volumétrico Velocidade : 60–120 pesagens/min para uma balança de 14 cabeças Produtos : Nozes, sementes, grãos de café, massas, vegetais congelados, confeitaria, ração para animais de estimação
Para produtos em pó e granulados embalados em sacos flexíveis (stand-up pouches, sacos tipo travesseiro, sacos reforçados), a máquina Vertical Form-Fill-Seal (VFFS) é a solução padrão. A máquina VFFS:
Forma um saco a partir de um rolo de filme plano
Enche o saco com o produto da balança/enchedora acima
Sela a parte superior do saco
Corta o saco da teia do filme
Produção VFFS : 40–120 sacos/min dependendo do tamanho do saco e peso de enchimento Tipos de filme : OPP, BOPP, PE, filme laminado, laminado de papel kraft, filme compostável Estilos de saco : saco travesseiro, saco reforçado, bolsa stand-up (com opção de zíper)
Flow pack é o método de embalagem padrão para produtos alimentícios sólidos embalados individualmente: salgadinhos, biscoitos, barras de chocolate, biscoitos, produtos congelados e itens de panificação.
Para uma comparação completa entre embalagem flow vs. embalagem retrátil vs. ensacamento para diferentes tipos de produtos, consulte: Envoltório retrátil x envoltório de fluxo x ensacamento: qual método é adequado para o seu produto?
Parâmetro |
Embaladora padrão para fluxo de alimentos |
Embaladora de fluxo de alimentos de alta velocidade |
Velocidade |
60–150 pacotes/min |
150–400 pacotes/min |
Tipo de filme |
OPP, BOPP, PE, filme metalizado |
OPP, BOPP, PE, filme metalizado |
Tipo de vedação |
Vedação da aleta (inferior) + vedações finais |
Selo de aleta + selos finais |
Alimentação do produto |
Manual ou transportador |
Automático com controle de espaçamento do produto |
Controle de temperatura |
±2°C |
±1°C (servo-controlado) |
Melhor para |
Lanchonetes, biscoitos, padaria |
Grande volume de biscoitos, confeitaria e produtos congelados |
Vedação hermética para maior durabilidade : As embalagens de fluxo de alimentos devem produzir vedações herméticas – sem furos, sem vedações fracas que permitam a entrada de oxigênio. A qualidade do selo é controlada por:
Temperatura da mandíbula de vedação (controle de ±1°C)
Pressão da mandíbula de vedação
Tempo de permanência (tempo em que as mandíbulas estão em contato com o filme)
Embalagem em atmosfera modificada (MAP) : Para produtos que exigem vida útil prolongada, a embalagem de fluxo pode ser equipada com descarga de gás – nitrogênio ou CO₂ é injetado na embalagem antes da selagem para deslocar o oxigênio. O MAP prolonga a vida útil em 2–5× para muitos produtos alimentícios.
Seleção de filmes para alimentos : Os filmes para embalagem de fluxo de alimentos devem estar em conformidade com os regulamentos de materiais em contato com alimentos (21 CFR Partes 170–189 nos EUA; Regulamento da UE 10/2011 na UE). Especifique o filme compatível com contato com alimentos ao fazer o pedido – nem todos os filmes flow wrap são certificados para contato com alimentos.
O empacotamento retrátil é o método de embalagem secundária padrão para bebidas engarrafadas e enlatadas – criando pacotes de 4, 6 pacotes, 12 pacotes e 24 pacotes a partir de recipientes individuais.
Para uma comparação técnica completa dos métodos de embalagem retrátil, consulte: Envoltório retrátil x envoltório de fluxo x ensacamento: qual método é adequado para o seu produto?
Componente |
Função |
Especificação principal |
Transportador de acumulação |
Saída de buffers da linha de enchimento primário; alimenta o empacotador em uma taxa consistente |
Velocidade compatível com a saída de linha primária |
Divisor de pista / garoupa |
Organiza os contêineres em configuração de pacote (2×3, 3×4, etc.) |
Formato alterável para diferentes tamanhos de pacote |
Invólucro retrátil (empacotador) |
Envolve o pacote em filme retrátil POF ou PE |
Largura do filme, dimensões do pacote, rendimento |
Encolher túnel |
Aplica calor para encolher o filme firmemente ao redor do pacote |
Perfil de temperatura, velocidade da correia, comprimento do túnel |
Codificador de pacote |
Imprime a data de validade e o código do lote no pacote |
CIJ ou TTO |
Inspetor de pacotes |
Verifica a integridade do pacote e a presença do rótulo |
Sistema de visão |
Tipo de filme |
Taxa de encolhimento |
Clareza |
Força |
Melhor para |
POF (poliolefina) |
Alto (60–70%) |
Excelente |
Bom |
Bebidas premium, pacotes voltados para o varejo |
PE (polietileno) |
Médio (30–50%) |
Bom |
Excelente |
Pacotes de alto volume e sensíveis ao custo |
PVC |
Alto |
Bom |
Médio |
Declínio do uso devido a preocupações ambientais |
HACCP (Análise de Perigos e Pontos Críticos de Controle) é a estrutura de gestão de segurança alimentar reconhecida internacionalmente - e o equipamento de embalagem está explicitamente dentro do escopo do HACCP. Compreender os requisitos HACCP para equipamentos de embalagem é essencial tanto para a conformidade regulamentar como para passar nas auditorias dos retalhistas (Walmart, Costco, Tesco, Woolworths e a maioria dos grandes retalhistas alimentares exigem uma produção compatível com HACCP como condição de fornecimento).
PCC |
Perigo |
Medida de controle |
Monitoramento |
Detecção de metais |
Contaminação de metais por desgaste de equipamentos ou matérias-primas |
Detector de metais com rejeição automática |
Teste a cada 30 min com corpos de prova certificados; registrar todos os resultados |
Integridade do selo |
Entrada de patógenos através de falha na vedação |
Controle de temperatura e pressão da vedação; teste de integridade de vedação |
Monitoramento contínuo de temperatura; teste de vedação destrutivo periódico |
Encha o peso |
Preenchimento insuficiente (fraude ao consumidor/violação regulatória) |
Controlador de peso com rejeição automática |
Controle de peso 100%; controle estatístico de processo |
Codificação de data |
Código de data ausente ou incorreto (falha de rastreabilidade) |
Verificação de código de barras do sistema de visão |
Verificação de leitura de código de barras 100% |
Corpo estranho (raio X) |
Corpo estranho não metálico (vidro, osso, pedra, plástico denso) |
Inspeção de raios X |
Contínuo; teste com peças de teste certificadas a cada 30 minutos |
Exigência |
Implicação do projeto |
Implementação JEWSHIN |
Nenhum contato metal com metal nas zonas de produtos |
Impede a geração de partículas metálicas |
Superfícies de contato plásticas ou revestidas em zonas de produtos |
Nenhum componente de vidro nas zonas de produtos |
Evita a contaminação do vidro |
Todos os componentes da zona do produto são de metal ou plástico de qualidade alimentar |
Superfícies limpáveis |
Previne o alojamento bacteriano |
304 SS, Ra ≤ 1,6 μm, sem fendas, drenagem completa |
Lubrificantes de qualidade alimentar |
Evita a contaminação do lubrificante |
Lubrificantes certificados NSF H1 em todas as zonas de contato com o produto |
Gabinetes elétricos IP65 |
Suporta limpeza por lavagem |
IP65 como padrão para configurações de qualidade alimentar |
Exclusão de pragas |
Não há áreas de abrigo para pragas |
Sem membros estruturais ocos; placas de base seladas |
Esquemas reconhecidos pela GFSI (Global Food Safety Initiative) – SQF, BRC Global Standard for Food Safety, IFS Food e FSSC 22000 – são exigidos pela maioria dos grandes varejistas de alimentos para seus fornecedores. Estes esquemas auditam todo o sistema de gestão da segurança alimentar, incluindo equipamentos de embalagem.
Requisitos de equipamentos de embalagem sob os esquemas GFSI:
Exigência |
Referência SQF |
Referência BRC |
Implicação do projeto da máquina |
Adequação do equipamento |
Módulo 11 |
Cláusula 4.6 |
Os equipamentos devem ser adequados ao uso pretendido; documentado |
Manutenção de equipamentos |
Módulo 11 |
Cláusula 4.6 |
Cronograma de manutenção preventiva documentado |
Limpeza de equipamentos |
Módulo 11 |
Cláusula 4.11 |
Procedimentos de limpeza validados; registros mantidos |
Prevenção de corpo estranho |
Módulo 11 |
Cláusula 4.10 |
Detecção de metais; sem vidro/plástico quebradiço nas zonas de produtos |
Calibração |
Módulo 11 |
Cláusula 4.6 |
Cronograma de calibração para todos os dispositivos de medição |
JEWSHIN fornece um pacote completo de documentação para conformidade com GFSI – incluindo protocolos de qualificação de equipamentos, procedimentos de limpeza, cronogramas de manutenção e registros de calibração. Para obter a estrutura completa da documentação de conformidade, consulte: Atendendo aos padrões FDA, CE e GMP: um guia de conformidade para máquinas de embalagem

O balanceamento de linha para linhas de alimentos segue a mesma metodologia de outras aplicações de embalagens, mas com considerações específicas de alimentos para tempo de inatividade (limpeza, CIP, testes de detector de metais) que reduzem o tempo efetivo de operação.
Tipo de linha |
OEE típico |
Principais fatores de perda de OEE |
Linha de enchimento de líquidos (produto único) |
80–88% |
Mudança, CIP, pequenas paradas |
Linha de envase de líquidos (multiproduto) |
70–80% |
Troca frequente e CIP |
Linha VFFS em pó/grânulo |
75–85% |
Emendas de filme, calibração de balança, troca |
Linha Flow Wrap (biscoito/lanche) |
82–90% |
Emendas de filmes, atolamentos de produtos, trocas |
Linha de pacotes de bebidas |
85–92% |
Emendas de filme, mudanças de formato |
Perfil de operação : Molho para macarrão em potes de vidro de 350ml; tampa de talão; etiqueta envolvente; 22 dias operacionais/mês; 1 turno; 8 horas; Meta de OEE de 82%.
Velocidade de linha necessária :
Velocidade necessária=500.00022×8×60×0,82=500.0008.659≈58 unidades/minVelocidade necessária=22×8×60×0,82500.000=8.659500.000≈58 unidades/min
Estação |
Máquina |
Velocidade máxima |
Status |
Enchimento |
Enchimento de pistão de 6 cabeças (350ml, viscosidade média-alta) |
70 unidades/min |
✅ |
Limite |
Tampador automático de talões com monitoramento de torque |
80 unidades/min |
✅ |
Vedação por indução |
Seladora por indução em linha |
100 unidades/min |
✅ |
Rotulagem |
Rotuladora servo envolvente |
100 unidades/min |
✅ |
Codificação (CIJ) |
Codificador de jato de tinta contínuo |
100 unidades/min |
✅ |
Detecção de metais |
Detector de metais em linha com rejeição |
100 unidades/min |
✅ |
Verificador de peso |
Controlador de peso em linha |
100 unidades/min |
✅ |
Embalagem de caixa |
Empacotadora automática de caixas |
8 caixas/min (~80 unidades/min) |
✅ |
Gargalo |
Enchimento (70 unidades/min) |
- |
A linha funciona a 70 unidades/min |
Capacidade mensal : 70 × 8 × 60 × 0,82 × 22 = 604.000 unidades/mês – 21% de espaço acima da meta.
Público-alvo : Pequena marca de alimentos, produtor artesanal ou startup; primeiro investimento em automação; capital limitado
Estação |
Equipamento |
Velocidade |
Enchimento |
Enchimento de pistão semi-automático de 2 cabeças |
20–30 unidades/min |
Limite |
Tampadora rotativa semi-automática |
20–40 unidades/min |
Rotulagem |
Rotuladora servo envolvente |
60 unidades/min |
Codificação |
Codificador CIJ |
60 unidades/min |
Inspeção |
Detector de metais de bancada |
Teste manual |
Operadores : 2–3 Capacidade mensal (1 turno, 22 dias, 75% OEE): ~54.000–81.000 unidades Pegada : 6m × 2m Investimento : $28.000–$55.000 (FOB)
Alvo : Marca de alimentos estabelecida ou fabricante regional; fornecimento de varejo; Conformidade HACCP/GFSI necessária
Estação |
Equipamento |
Velocidade |
Enchimento |
Enchimento automático de bomba de pistão/engrenagem de 4 a 6 cabeçotes com CIP |
60–80 unidades/min |
Limite |
Tampadora rotativa automática com monitoramento de torque |
80 unidades/min |
Vedação por indução |
Seladora por indução em linha |
100 unidades/min |
Rotulagem |
Rotuladora servo de cabeça dupla com inspeção visual |
100 unidades/min |
Codificação |
Codificador CIJ + TTO na etiquetadora |
100 unidades/min |
Detecção de metais |
Detector de metais em linha com rejeição automática |
100 unidades/min |
Verificador de peso |
Controlador de peso em linha com feedback de enchimento |
100 unidades/min |
Embalagem de caixa |
Montadora automática de caixas + empacotadora + seladora |
10 casos/min |
Paletização |
Paletizadora semiautomática |
5 paletes/hora |
Operadores : 3–4 Capacidade mensal (1 turno, 22 dias, 82% OEE): ~580.000 unidades Pegada : 25m × 5m Investimento : $220.000–$380.000 (FOB)
Alvo : Grande marca de alimentos ou grande embalador contratado; multi-turno; conformidade total com GFSI; exportar para vários mercados
Estação |
Equipamento |
Velocidade |
Enchimento |
Enchimento automático de 8 a 12 cabeçotes com CIP completo |
150–200 unidades/min |
Limite |
Tampadora rotativa de alta velocidade com 100% de verificação de torque |
200 unidades/min |
Vedação por indução |
Seladora por indução em linha de alta velocidade |
200 unidades/min |
Rotulagem |
Servo etiquetadora de alta velocidade com 100% de visão + OCR |
200 unidades/min |
Codificação |
CIJ + laser integrado |
200 unidades/min |
Detecção de metais |
Detector de metais de alta velocidade com rejeição automática |
200 unidades/min |
Inspeção de raios X |
Raio X em linha (para detecção de vidro em vidro ou osso) |
200 unidades/min |
Verificador de peso |
Controlador de peso de alta velocidade com controle de enchimento em circuito fechado |
200 unidades/min |
Embalagem de caixa |
Empacotadora robótica de alta velocidade |
20 casos/min |
Paletização |
Paletizador robótico automático |
12 paletes/hora |
Operadores : 4–6 Capacidade mensal (2 turnos, 22 dias, 85% OEE): ~1.795.000 unidades Pegada : 45m × 8m Investimento : $550.000–$1.100.000 (FOB)
Para a metodologia ROI completa, consulte: Calculadora de ROI de automação de embalagens
A automação de embalagens de alimentos e bebidas tem cinco drivers distintos de ROI:
Uma linha de Configuração 2 totalmente automatizada requer de 3 a 4 operadores para produzir 580.000 unidades/mês. A operação manual equivalente requer 15–22 trabalhadores. A US$ 18/hora (EUA), a economia de mão de obra é de US$ 198.000 a US$ 324.000/ano.
O preenchimento manual normalmente excede em 3 a 6% para evitar violações regulatórias de preenchimento insuficiente. Um enchedor de pistão automatizado com feedback do controlador de peso atinge precisão de ±0,3% — reduzindo o enchimento excessivo de 4,5% (média manual) para 0,3%.
Exemplo : 350ml de molho para macarrão a US$ 1,20/kg de custo do produto.
Enchimento excessivo manual: 4,5% × 350ml × US$ 1,20/kg = US$ 0,0189/unidade desperdiçada
Enchimento automatizado: 0,3% × 350ml × US$ 1,20/kg = US$ 0,00126/unidade desperdiçada
Economia: $ 0,0176/unidade
A 500.000 unidades/mês: US$ 8.800/mês = US$ 105.600/ano
A embalagem manual de alimentos gera rejeitos devido a falhas de vedação, defeitos de rótulos e erros de peso de enchimento. Linhas automatizadas com inspeção em linha reduzem as taxas de rejeição de 1,5–3% para 0,1–0,3%.
A 500.000 unidades/mês, custo do produto de US$ 0,85 por unidade, redução de rejeição de 1,5% : 7.500 rejeições a menos/mês × US$ 0,85 = US$ 76.500/ano.
Os principais retalhistas alimentares exigem conformidade HACCP, certificação GFSI e rastreabilidade total como condições de fornecimento. Linhas automatizadas com detecção de metais, verificação de peso e integração de codificação são pré-requisitos para os principais canais de varejo — o valor é a geração de receita, e não apenas a economia de custos.
As linhas manuais param quando os trabalhadores estão ausentes, cansados ou durante os intervalos. As linhas automatizadas funcionam continuamente com tempos de inatividade previsíveis e programáveis. Para uma linha que produz US$ 0,85/unidade a 60 unidades/min, cada hora de inatividade não planejada custa US$ 3.060 em perda de produção.
Investimento : $ 300.000 (desembarque, incluindo frete, taxas, instalação)
Motorista |
Valor Anual |
Mão de obra (18 trabalhadores → 4 operadores, 1 turno) |
US$ 248.000 |
Precisão de preenchimento (redução de enchimento excessivo) |
US$ 105.600 |
Redução da taxa de rejeição |
US$ 76.500 |
Economia anual total |
US$ 430.100 |
Período de retorno simples=$300.000$430.100≈8,4 mesesPeríodo de retorno simples=$430.100$300.000≈ 8,4 meses

Para a estrutura completa de avaliação de fornecedores, consulte: Como avaliar um fabricante chinês de máquinas de embalagem
Especificamente para aplicações em alimentos, verifique:
1. Certificados de qualidade de aço inoxidável Solicite certificados de fábrica para todas as superfícies de contato com o produto. 304 SS é o mínimo para aplicações alimentícias; O SS 316L é necessário para produtos ácidos ou salinos (vinagre, picles, molho de soja).
2. Documentação de acabamento superficial Solicite medições de rugosidade superficial Ra para superfícies em contato com o produto. As aplicações alimentícias requerem Ra ≤ 1,6μm; aplicações adjacentes a laticínios e produtos farmacêuticos requerem Ra ≤ 0,8μm.
3. Certificados de lubrificantes NSF H1 Todos os lubrificantes usados em zonas de contato com produtos devem ser certificados pela NSF H1. Solicite certificados – não apenas confirmação verbal.
4. Dados de validação CIP Para linhas com capacidade CIP, solicite dados de validação mostrando que o ciclo CIP atinge o padrão de limpeza exigido (normalmente < 10 UFC/cm² para superfícies de contato com alimentos).
5. Especificação de sensibilidade do detector de metais Solicite a especificação de sensibilidade do detector de metais – limites de detecção de ferrosos, não ferrosos e aço inoxidável para seu produto específico e tipo de recipiente. Um detector de metais que atenda aos requisitos de sensibilidade para produtos secos pode não atender aos requisitos para produtos úmidos ou condutores.
6. FAT com seu produto Para investimentos na linha de alimentos acima de US$ 150.000, realize FAT com seu produto real — ou um produto com viscosidade, densidade e características de fluxo equivalentes. Descobrir um problema de precisão de enchimento ou de qualidade de vedação após a instalação da linha é muito mais caro do que descobri-lo no FAT.
Para o processo completo de importação e alfândega, consulte: Importando uma máquina de embalagem da China: o guia completo de compras
R: Sim – com a configuração correta de bico e válvula. Os enchimentos de pistão padrão usam válvulas de esfera ou válvulas macho que podem cortar ou esmagar partículas. Para molhos grossos, especifique um bico de diâmetro largo (diâmetro mínimo do orifício = 1,5× a maior dimensão de partículas) e uma válvula rotativa ou válvula de aba que abre totalmente sem criar um ponto de cisalhamento. Para partículas muito grandes (pedaços > 15 mm), um enchimento por gravidade com bocal de diâmetro largo pode ser mais apropriado do que um enchimento por pistão. Compartilhe a formulação do seu molho e o tamanho das partículas com nossa equipe de engenharia e especificaremos a tecnologia de envase correta.
R: O enchimento de bebidas carbonatadas requer tecnologia de enchimento de contrapressão (isobárica) — um sistema especializado que pré-pressuriza o recipiente com CO₂ antes do enchimento para evitar a formação de espuma. Isso está fora da linha de produtos padrão da JEWSHIN, que se concentra em embalagens de alimentos ainda líquidos, pastosos, em pó e sólidos. Para linhas de bebidas carbonatadas, recomendamos fornecedores especializados de equipamentos de envase de bebidas. No entanto, a JEWSHIN pode fornecer as estações downstream – etiquetagem, codificação, embalagem retrátil, embalagem em caixas e paletização – para linhas de bebidas carbonatadas. Contato wendy@jewshin.com para discutir uma configuração de linha híbrida.
R: Linhas multiformato são padrão para fabricantes de alimentos. A chave é o ajuste de tamanho acionado por servo com receitas armazenadas – cada formato (250ml, 500ml, 1L) tem uma receita nomeada na IHM que armazena todos os parâmetros da máquina: volume de enchimento, torque da tampa, posição da etiqueta, contagem de caixas. A alternância entre formatos requer: (1) seleção da receita na tela sensível ao toque (ajuste automático de parâmetros); (2) alterações físicas nas ferramentas quando necessário (diâmetro do bico de enchimento, tamanho do mandril de tampa, largura da guia da etiqueta). Com ferramentas de troca rápida bem projetadas, uma troca de três formatos leva de 25 a 40 minutos. Veja nosso Guia de mudança de linha de embalagem para a metodologia SMED completa.
R: O gerenciamento de alérgenos em linhas compartilhadas exige: (1) um procedimento de limpeza de alérgenos documentado e validado para mostrar que os resíduos de alérgenos são reduzidos abaixo do limite de ação após a limpeza; (2) projeto da máquina que facilita a limpeza completa – sem pernas mortas, sem seções ocas, capacidade CIP total; (3) uma sequência de troca que sempre utiliza produtos livres de alérgenos antes de produtos contendo alérgenos dentro de um turno; (4) teste com cotonete após a limpeza para verificar a remoção do alérgeno. As configurações da linha de qualidade alimentar da JEWSHIN são projetadas para suportar validação de alérgenos – superfícies lisas, capacidade CIP e acessibilidade total à superfície de contato com o produto. Fornecemos modelos de procedimentos de limpeza como parte do nosso pacote de documentação de comissionamento.
R: Com taxas de mão de obra nos EUA/Europa (US$ 15 a US$ 25/hora), uma linha de Configuração 2 totalmente automatizada normalmente tem custo justificado em cerca de 150.000 a 200.000 unidades/mês em um único turno. Abaixo desse volume, uma linha semiautomática (enchimento e etiquetagem automatizados; tampagem manual e embalagem de caixas) geralmente proporciona um melhor ROI. Com taxas de mão-de-obra asiáticas (3 a 8 dólares/hora), o ponto de equilíbrio é mais elevado — normalmente 400 000 a 600 000 unidades/mês. Use nosso Calculadora de ROI de automação de embalagens para calcular o ponto de equilíbrio específico para seu custo de mão de obra e volume de produção.
R: Ambos. Fornecemos máquinas individuais para clientes que adicionam uma linha existente e linhas completas prontas para uso — desde o enchimento até a paletização — para clientes que constroem uma nova linha do zero. Para projetos de linha completos, fornecemos desenhos de layout de linha, análise de balanceamento de linha, requisitos de serviços públicos e suporte completo de comissionamento, incluindo treinamento de operadores e documentação HACCP. Explore nosso soluções de embalagem de alimentos e bebidas ou entre em contato wendy@jewshin.com com o escopo do projeto e metas de produção.
Definição de Produto e Processo
Forma do produto identificada (líquido/pasta/pó/grânulo/sólido)
Características de viscosidade/densidade/fluxo documentadas
Temperatura de enchimento (ambiente / enchimento a quente / enchimento a frio) definida
Status de alérgeno documentado
Prazo de validade e requisitos de MAP definidos
Definição de contêiner e fechamento
Tipo e dimensões do contêiner documentados (todos os SKUs)
Material do recipiente (vidro / PET / HDPE / metal) documentado
Tipo de fechamento documentado (parafuso / alça / coroa / pressão)
Requisito de vedação de indução definido
Requisitos de produção
Meta de volume mensal definida
Dias de funcionamento e turnos definidos
Meta de OEE definida (recomendamos 82% para linhas de alimentos)
Velocidade de linha necessária calculada
Requisito de volume de pico definido
Requisitos de conformidade
Mercados-alvo identificados
CCPs HACCP identificados (detecção de metais, verificação de peso, integridade do selo, codificação de data)
Requisito do esquema GFSI identificado (SQF / BRC / IFS / FSSC 22000)
Marcação CE necessária (mercado da UE)
É necessária conformidade com o código de barras GS1
Verificação de Fornecedor
Certificados de qualidade de aço inoxidável solicitados
Documentação de acabamento de superfície solicitada
Certificados de lubrificante NSF H1 solicitados
Especificação de sensibilidade do detector de metais confirmada
Política FAT confirmada
A equipe de engenharia da JEWSHIN projeta linhas de embalagem de alimentos e bebidas desde máquinas individuais até soluções completas prontas para uso — com construção higiênica compatível com HACCP, certificação CE e suporte completo de comissionamento, incluindo documentação GFSI.
Para solicitar uma proposta de linha, compartilhe:
Seu tipo de produto, viscosidade e temperatura de enchimento
Tipo e dimensões do contêiner
Meta de produção mensal e número de SKUs
Mercados-alvo (para requisitos de conformidade)
Método de embalagem atual e principais pontos problemáticos
Responderemos dentro de 48 horas com uma recomendação de configuração de linha, especificações da máquina e um orçamento completo.
E-mail : wendy@jewshin.com WhatsApp : +86- 13128136672
Explore soluções de embalagens para alimentos e bebidas : www.jewshin.com/Solution.html
Leitura Relacionada:
Calculadora de ROI de automação de embalagens: construa seu caso de negócios →
Guia de mudança de linha de embalagem: como reduzir o tempo de mudança de formato em 80% →
Atendendo aos padrões FDA, CE e GMP: um guia de conformidade para máquinas de embalagem →
Guia de design de linha de embalagens de cosméticos e cuidados pessoais →
Como avaliar um fabricante chinês de máquinas de embalagem →
Importando uma máquina de embalagem da China: o guia completo de compras →
Sobre o autor: Wendy Liu é CEO da Dongguan Jewishhin Intelligent Machinery Co., Ltd., fabricante e exportadora global de máquinas de embalagem automatizadas e soluções de linha prontas para uso. A equipe fundadora da JEWSHIN traz mais de 15 anos de experiência em engenharia de máquinas de embalagem, com mais de 200 modelos de máquinas exportados para mais de 80 países na América do Norte, Europa Ocidental, Sudeste Asiático, Oriente Médio, América do Sul e África. Explore nossas soluções de embalagens para alimentos e bebidas →