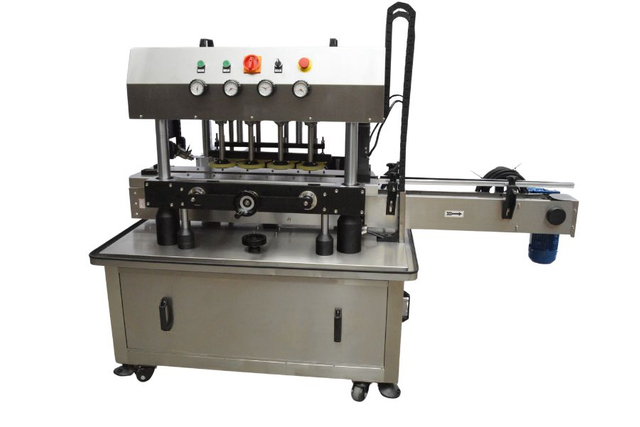
Vues : 0 Auteur : Wendy Liu Heure de publication : 2026-06-23 Origine : Juiveshin
Table des matières
L'emballage des aliments et des boissons est le domaine où les enjeux sont les plus élevés dans l'industrie des machines d'emballage.
Un remplissage incorrect d'une bouteille de sauce n'est pas seulement un problème de qualité : c'est une violation de la réglementation. Un sceau brisé sur un snack-bar n'est pas seulement une plainte d'un client, c'est un incident de sécurité alimentaire. Une étiquette qui se décolle d'une bouteille de boisson dans une chaîne du froid n'est pas seulement un problème d'apparence : c'est un échec de traçabilité qui peut déclencher un rappel de produit.
Dans le même temps, les fabricants de produits alimentaires et de boissons subissent une pression constante sur les coûts. La marge sur un pot de sauce pour pâtes ou un sachet de café est fine. La ligne de conditionnement doit fonctionner à grande vitesse, avec un minimum de déchets, de temps d'arrêt et de main d'œuvre, tout en respectant les normes d'hygiène, de précision et de traçabilité exigées par les réglementations en matière de sécurité alimentaire et les principaux acheteurs de détail.
Ce guide est destiné aux fabricants de produits alimentaires, aux marques de boissons et aux emballeurs sous contrat qui conçoivent ou modernisent une ligne d'emballage. Il couvre l'architecture complète de la ligne — depuis l'emballage primaire (remplissage et scellage) jusqu'à la sortie prête à l'expédition — avec les spécifications des machines, la méthodologie d'équilibrage de la ligne, les exigences de conformité HACCP et FDA 21 CFR, ainsi que les décisions d'ingénierie pratiques qui déterminent si une ligne d'emballage alimentaire offre le débit, la qualité et la conformité requis par votre opération.

Les lignes de conditionnement d'aliments et de boissons fonctionnent sous cinq contraintes qui ne s'appliquent pas – ou moins sévèrement – aux autres applications d'emballage. Comprendre ces contraintes est le point de départ de toute décision de conception de ligne.
Le matériel d’emballage alimentaire est une source potentielle de contamination. Les surfaces des machines qui entrent en contact avec les aliments, les lubrifiants qui migrent dans les zones de produits, les éléments structurels creux qui abritent des bactéries, l'eau stagnante dans les zones de nettoyage humide : autant de risques pour la sécurité alimentaire qui doivent être conçus hors de la machine et non gérés.
C’est pourquoi les machines d’emballage alimentaire ne peuvent pas être simplement des machines industrielles standards avec une finition en acier inoxydable appliquée. Ils doivent être conçus dès le départ pour une construction hygiénique : surfaces lisses, joints soudés en continu, pas de sections creuses, drainage complet, lubrifiants de qualité alimentaire et boîtiers électriques IP65 pour le nettoyage par lavage.
Les produits alimentaires et les boissons sont vendus au poids ou au volume net déclaré. Le sous-remplissage constitue une violation de la réglementation sur tous les grands marchés. Le sur-remplissage érode la marge : sur les produits à volume élevé et à faible marge, même un sur-remplissage de 1 % peut éliminer la rentabilité.
Les exigences de précision de remplissage sont définies par la réglementation :
Marché |
Règlement |
Exigence |
États-Unis |
Manuel NIST 133 |
Remplissage moyen ≥ quantité déclarée ; unités individuelles dans des tolérances définies |
Union européenne |
Directive 76/211/CEE |
Remplissage moyen ≥ quantité déclarée ; ≤2 % des unités en dessous de la tolérance T1 ; zéro unité en dessous de la tolérance T2 |
Australie / Nouvelle-Zélande |
Loi sur la mesure du commerce |
Remplissage moyen ≥ quantité déclarée ; tolérances individuelles par catégorie de produits |
Chine |
GB/T 31710 |
Remplissage moyen ≥ quantité déclarée ; tolérances individuelles définies |
Chaque produit alimentaire et boisson doit porter un code de lot et une date de péremption ou de consommation – à la fois pour la conformité réglementaire et pour la gestion des rappels. Les grands détaillants (Walmart, Costco, Tesco, Carrefour, Woolworths) exigent en outre la conformité des codes-barres GS1 et exigent souvent une traçabilité électronique des lots jusqu'au niveau des matières premières.
La ligne de conditionnement doit intégrer le codage au poste approprié – et le système de codage doit être connecté au système de gestion de la production pour la traçabilité des lots.
Les fabricants de produits alimentaires produisant plusieurs produits sur des lignes partagées doivent gérer le risque de contamination croisée par les allergènes. Cela nécessite :
Procédures documentées de nettoyage et de changement entre les produits contenant des allergènes et ceux sans allergènes
Conception de la machine qui facilite un nettoyage complet (aucun résidu dans les branches mortes ou les sections creuses)
Tests de vérification après nettoyage (tests sur écouvillon)
La conception de la ligne de conditionnement doit prendre en charge cela : les machines avec des surfaces de contact avec le produit inaccessibles constituent un handicap dans les installations gérées par les allergènes.
De nombreux produits alimentaires et boissons sont emballés dans des environnements froids ou congelés. Les machines d'emballage fonctionnant entre 2 et 8 °C (réfrigérées) ou -18 °C (congelées) sont confrontées à de la condensation, à des changements de viscosité du lubrifiant et à des problèmes de manutention qui ne se produisent pas à température ambiante. Les machines spécifiées pour les applications sous chaîne du froid nécessitent :
Lubrifiants basse température
Coffrets électriques résistants à la condensation (IP65 minimum)
Construction entièrement en acier inoxydable (pas de composants moulés sous pression en aluminium ou en zinc qui se corrodent dans les environnements froids/humides)
Eléments chauffants pour la manipulation de films en milieu gelé
Les produits alimentaires et les boissons couvrent une vaste gamme de formes physiques : des boissons fluides aux pâtes visqueuses, des granulés fluides aux confiseries collantes, des bouteilles rigides aux sachets flexibles. L'architecture de ligne correcte dépend entièrement de la forme de votre produit et du type de conteneur principal.
Formulaire de produit |
Produits typiques |
Conteneur principal |
Architecture de la ligne de base |
Liquide à faible viscosité (1 à 100 cP) |
Eau, jus, bière, vin, vinaigre, sauce soja |
Bouteille en verre, bouteille PET, canette |
Remplissage → Bouchage → Étiquetage → Fardelage rétractable |
Liquide à viscosité moyenne (100 à 5 000 cP) |
Sauce, ketchup, vinaigrette, huile de cuisson, miel liquide |
Pot en verre, bouteille PET, flacon souple |
Remplissage pompe à piston/engrenage → Bouchage → Etiquetage → Cartonnage |
Pâte à haute viscosité (5 000 à 500 000 cP) |
Beurre de cacahuète, concentré de tomate, confiture épaisse, pâte miso |
Pot en verre, pot en plastique |
Remplissage pompe à engrenages/piston → Bouchage → Etiquetage |
Poudre fluide |
Farine, sucre, sel, protéines en poudre, café, épices |
Pochette stand-up, sachet, pot, boîte de conserve |
Peseuse à vis/peseuse multi-têtes → Scellage/bouchage → Étiquetage |
Poudre qui ne coule pas librement |
Cacao, mélanges d'épices fines, matcha |
Pot, boîte, sachet |
Dosage à vis sans fin avec agitation → Bouchage → Etiquetage |
Granulés / pellets |
Riz, pâtes, noix, graines, nourriture pour animaux, grains de café |
Sac, pochette stand-up, boîte |
Peseuse associative → VFFS/HFFS → Étiquetage |
Solide / barre / biscuit |
Snack-bars, biscuits, barres chocolatées, crackers |
Flow wrap, barquette, boîte |
Flow wrapper → Cartonnage → Mise en caisse |
Produit congelé/réfrigéré |
Plats surgelés, glaces, plats cuisinés réfrigérés |
Plateau, pochette, carton |
Remplissage/dépôt → Scellage → Etiquetage (spécification chaîne du froid) |
Multi-composant / bundle |
Multi-packs de boissons, packs variés de collations |
Faisceau rétractable, barquette + rétractable |
Fardeleuse rétractable / fardeleuse à plateaux |
Architecture A : Ligne de remplissage de liquide/pâte
[Dépalettisation des conteneurs] → [Remplissage] → [Bouchage] → [Étiquetage] → [Codage] → [Inspection] → [Emballage des caisses] → [Palettisation]
Pour : Sauces, boissons, huiles, produits laitiers, condiments
Architecture B : Ligne de remplissage de poudre/granulés
[Formation ou fourniture de sacs/conteneurs] → [Pesage/Dosage] → [Remplissage] → [Scellage] → [Étiquetage] → [Codage] → [Emballage en caisse]
Pour : Épices, farine, café, poudre de protéines, riz, noix
Architecture C : Ligne d'emballage de flux de produits solides
[Alimentation du produit / Orientation] → [Emballage en flux] → [Détection de métaux] → [Trieuse pondérale] → [Mise en carton] → [Emballage en caisse]
Pour : Snack-bars, biscuiterie, produits surgelés, boulangerie
Architecture D : Ligne multi-packs/bundles de boissons
[Sortie de la ligne de conditionnement primaire] → [Accumulation] → [Regroupage sous film rétractable / Emballage en barquette] → [Tunnel de rétraction] → [Emballage en caisses] → [Palettisation]
Pour : Eau en bouteille, bière, boissons gazeuses, packs multiples de jus

L'architecture A est la configuration la plus courante pour les clients du secteur agroalimentaire de JEWSHIN — couvrant les sauces, les condiments, les huiles de cuisson, les produits laitiers et les boissons. Nous le couvrons de la manière la plus détaillée.
La sélection de la technologie de remplissage pour les produits liquides et pâteux suit la même logique basée sur la viscosité que celle des cosmétiques, mais avec des exigences de construction de qualité alimentaire à tous les niveaux. Voir notre Guide de conception de lignes d'emballage de produits cosmétiques pour le cadre de sélection de la viscosité ; les ajouts spécifiques aux aliments sont ci-dessous.
Remplissage à chaud ou remplissage à froid :
Méthode |
Comment ça marche |
Produits |
Exigence de la machine clé |
Remplissage à froid |
Produit rempli à température ambiante ou réfrigérée |
La plupart des sauces, huiles, boissons froides |
Remplisseur à piston/gravité standard ; construction de qualité alimentaire |
Remplissage à chaud |
Produit rempli à 85-95°C ; la chaleur tue les agents pathogènes ; récipient scellé à chaud |
Confitures, jus de fruits, ketchup, quelques sauces |
Joints haute température ; composants de convoyeur résistants à la chaleur ; trémie de produits isolée |
Remplissage aseptique |
Produit et récipient stérilisés séparément ; rempli dans un environnement stérile |
Lait UHT, jus longue conservation, préparations pour nourrissons |
Système de remplissage aseptique complet ; environnement de salle blanche ; pas de portée JEWSHIN standard |
Remplissage de boissons gazeuses : les boissons gazeuses nécessitent un remplissage à contre-pression : le récipient est pré-pressurisé avec du CO₂ avant le remplissage pour éviter la formation de mousse. Il s'agit d'une technologie de remplissage spécialisée (charge isobare) utilisée dans les applications de brasserie et de boissons gazeuses.
Rinçage à l'azote : pour les produits sensibles à l'oxygène (huiles pressées à froid, jus de fruits frais, café torréfié), le rinçage à l'azote avant le scellage prolonge la durée de conservation en déplaçant l'oxygène de l'espace libre. Les remplisseuses JEWSHIN peuvent être équipées de buses de rinçage à l’azote en ligne.
Têtes de remplissage |
Sortie typique |
Idéal pour |
2 têtes |
20 à 40 unités/min |
Petit lot, artisan, startup |
4 têtes |
40 à 80 unités/min |
Production de taille moyenne |
6 têtes |
60 à 120 unités/min |
Production en grand volume |
8 têtes |
80 à 160 unités/min |
Production à grande échelle |
10 à 12 têtes |
100 à 240 unités/min |
Échelle industrielle |
Le rendement dépend du volume de remplissage (remplissages plus petits = cycle plus rapide), de la viscosité du produit (plus épais = plus lent) et du type de récipient (les bocaux à large ouverture se remplissent plus rapidement que les bouteilles à col étroit).
Pour les lignes de production alimentaire traitant plusieurs produits ou nécessitant un nettoyage fréquent, la capacité CIP (Clean-In-Place) est essentielle. Le CIP permet de nettoyer le système de remplissage sans démontage : les cycles d'eau chaude, de détergent et de rinçage s'effectuent automatiquement via le chemin de contact du produit.
Les remplisseuses JEWSHIN de qualité alimentaire sont disponibles avec la capacité CIP en standard pour les clients du secteur de la fabrication alimentaire. Le CIP réduit le temps de nettoyage de 60 à 90 minutes (démontage et nettoyage manuels) à 15 à 20 minutes (cycle CIP automatisé) — une amélioration significative du débit pour les opérations multi-produits.
Les fermetures pour aliments et boissons doivent offrir à la fois une protection du produit et une preuve d'inviolabilité. Le poste de capsulage doit appliquer les fermetures de manière cohérente – avec un couple vérifié pour les bouchons à vis, un sertissage vérifié pour les bouchons métalliques et une intégrité du joint vérifiée pour les récipients thermoscellés.
Type de fermeture |
Méthode de candidature |
Produits |
Paramètre de qualité clé |
Bouchon à vis (plastique) |
Capsuleuse à mandrin rotatif |
Sauces, huiles, condiments, boissons |
Couple d'application ±10 % de la cible |
Capuchon couronne (métal) |
Capsuleuse de couronne |
Bière, boissons gazeuses |
Profondeur de sertissage et intégrité du joint |
Capuchon ROPP (roll-on antivol) |
Capsuleuse ROPP |
Vins, spiritueux, huile d'olive |
Qualité de formation du fil ; intégrité de la bande d'inviolabilité |
Capuchon de cosse (twist-off) |
Capsuleuse de cosses |
Confitures, cornichons, sauce pour pâtes |
Couple d'application ; joint sous vide |
Couvercle à pression |
Presse verticale |
Yaourt, crème, trempettes |
Intégrité du sceau ; profondeur d'assise du couvercle |
Feuille thermoscellable |
Scelleuse par induction |
Produits laitiers, jus, huile |
Force du joint ; pas de trous d'épingle |
Mise sous vide |
Capsuleuse sous vide |
Café, noix, aliments haut de gamme |
Niveau de vide ; intégrité du joint |
Le scellage par induction applique un joint en aluminium sur l'ouverture de la bouteille sous le bouchon à vis, fournissant à la fois une preuve d'inviolabilité et un joint hermétique supplémentaire qui prolonge la durée de conservation. C'est une pratique courante pour :
Huiles de cuisson (empêche l’oxydation)
Produits laitiers (prolonge la durée de conservation)
Compléments alimentaires de qualité pharmaceutique
Condiments et sauces haut de gamme
Les soudeuses par induction en ligne de JEWSHIN s'intègrent entre la station de capsulage et la station d'étiquetage, ajoutant ainsi une soudure par induction sans nécessiter d'espace au sol supplémentaire.
L'étiquetage des aliments est plus réglementé que presque toutes les autres catégories de produits — et l'étiqueteuse doit être capable d'appliquer des étiquettes qui répondent aux exigences réglementaires sur tous les marchés cibles, avec la précision et la cohérence exigées par les acheteurs au détail.
Marché |
Exigences réglementaires clés |
États-Unis (FDA) |
21 CFR Partie 101 : panneau de valeur nutritive, liste des ingrédients, déclaration des allergènes, contenu net, nom et adresse du fabricant |
Union européenne |
Règlement UE 1169/2011 : Déclaration nutritionnelle, liste des ingrédients, mise en évidence des allergènes, quantité nette, date de péremption, pays d'origine |
Australie / Nouvelle-Zélande |
Code des normes alimentaires FSANZ : panneau d'informations nutritionnelles, liste des ingrédients, déclaration des allergènes, datage |
Chine (GB 7718) |
Étiquette en chinois : liste des ingrédients, contenu net, informations sur le producteur, date de production, durée de conservation |
Canada |
SFCR : Étiquetage bilingue (anglais/français); tableau de la valeur nutritive ; liste des ingrédients ; déclaration d'allergène |
Type de conteneur |
Configuration des étiquettes |
Type de machine |
Exigence de précision |
Flacon rond (étiquette unique) |
Enveloppant |
Étiqueteuse enveloppante |
±1,0 mm |
Flacon rond (recto + verso) |
Deux étiquettes |
Étiqueteuse à double tête |
±1,0 mm par étiquette |
Bouteille carrée/rectangulaire |
Recto + verso + côté en option |
Étiqueteuse multi-têtes |
±1,0 mm |
Pot (rond) |
Enveloppant ou haut |
Étiqueteuse enveloppante ou supérieure |
±1,0 mm |
Peut |
Manche enveloppante |
Étiqueteuse de manchons |
±1,5 mm |
Pochette souple |
Étiquette avant |
Étiqueteuse plate |
±1,5 mm |
Sac (pochette stand-up) |
Recto + verso |
Étiqueteuse plate à double tête |
±1,0 mm |
Les étiquettes appliquées sur des produits réfrigérés ou congelés risquent de perdre leur adhésif si le mauvais stock d'étiquettes est spécifié. Pour les applications de la chaîne du froid :
Réfrigéré (2–8°C) : Utiliser un adhésif acrylique à basse température ; appliquer les étiquettes à température ambiante avant de les réfrigérer ou utiliser un adhésif pour application à froid
Congelé (-18°C) : Utiliser un adhésif toutes températures ; le papier d'étiquettes doit être résistant à l'humidité ; appliquer à température ambiante avant de congeler
Environnements de condensation : utilisez des étiquettes résistantes à l'humidité ; appliquer avant que le produit n'entre dans la zone froide
Chaque produit alimentaire et boisson nécessite une date de péremption ou de consommation et un code de lot/lot. Le système de codage doit être :
Fiable : Pas de codes manqués, pas de codes illisibles — un produit sans code date ne peut pas être expédié
Durable : Le code doit rester lisible tout au long de la durée de conservation du produit, y compris sous chaîne du froid et environnements humides
Intégré : Le code du lot doit être lié aux enregistrements de production pour la traçabilité
Technologie |
Durabilité |
Vitesse |
Meilleure application |
Jet d'encre continu (CIJ) |
Bon (encres de qualité alimentaire disponibles) |
Jusqu'à 300 m/min |
Codage direct sur les bouteilles, canettes, cartons — la norme de l'industrie agroalimentaire |
Surimpression par transfert thermique (TTO) |
Excellent |
Jusqu'à 100 m/min |
Codage sur film souple (pochettes, flow wrap) au poste de soudure |
Codage laser |
Permanent |
Jusqu'à 200 m/min |
Bouteilles en verre, canettes métalliques, certains plastiques : produits haut de gamme |
Jet d'encre thermique (TIJ) |
Bien |
Jusqu'à 150 m/min |
Codage des cartons ; impression de dates/lots haute résolution |
Les grands détaillants alimentaires exigent des codes-barres conformes à la norme GS1 sur tous leurs produits. Pour les produits exportés, cela signifie :
EAN-13 / UPC-A : Code-barres standard de vente au détail sur l'emballage primaire
GS1-128 : Code-barres du carton d'expédition avec numéro de lot et date de péremption codées
GS1 DataMatrix : De plus en plus demandé pour les produits de petit format et les produits alimentaires à caractère pharmaceutique (compléments, préparations pour nourrissons)
Le système de codage doit être capable d'imprimer des codes-barres conformes à la norme GS1 — et le système d'inspection visuelle doit vérifier la lisibilité des codes-barres (grade C minimum selon la norme ISO 15416) sur chaque unité.
Dans les emballages alimentaires, l’inspection n’est pas facultative. Chaque grand détaillant de produits alimentaires et chaque norme de sécurité alimentaire exigent une inspection en ligne pour détecter :
Type de défaut |
Méthode de détection |
Exigences réglementaires/détaillantes |
Contamination métallique |
Détecteur de métaux |
Point de contrôle critique HACCP ; requis par pratiquement tous les détaillants alimentaires |
Poids de remplissage incorrect |
Trieuse pondérale |
Conformité du contenu Internet ; requis par la directive NIST/UE |
Code manquant ou illisible |
Système de vision / vérificateur de codes-barres |
Exigence de traçabilité |
Etiquette endommagée ou manquante |
Système de vision |
Exigence du détaillant |
Défaut de joint |
Système de vision ou testeur de fuite |
Sécurité alimentaire ; exigence du détaillant |
Corps étranger (non métallique) |
Inspection aux rayons X |
Requis en cas de contamination par le verre, les os, la pierre et le plastique dense |
La détection des métaux est un point de contrôle critique HACCP (Analyse des risques et maîtrise des points critiques) pour pratiquement tous les produits alimentaires. Un détecteur de métaux doit être installé au point approprié de la ligne — généralement après le remplissage et le scellement, avant l'emballage des caisses — et doit être :
Validé pour la sensibilité à la contamination ferreuse, non ferreuse et en acier inoxydable
Testé à intervalles définis (généralement toutes les 30 minutes de production) avec des éprouvettes certifiées
Equipé d'un rejet automatique des produits contaminés
Documenté : tous les résultats de tests enregistrés pour l'audit HACCP
Les lignes d'emballage alimentaire de JEWSHIN incluent l'intégration d'un détecteur de métaux en standard pour les applications alimentaires. Le détecteur de métaux est spécifié en fonction du type de produit (humide/sec, effet du produit), du type de conteneur (aluminium ou non) et de la sensibilité requise.
Une trieuse pondérale vérifie le poids de remplissage de chaque unité par rapport au contenu net déclaré. Il remplit deux fonctions :
Conformité réglementaire : confirme que le remplissage moyen correspond à la quantité déclarée et que les unités individuelles sont dans la tolérance
Contrôle du processus : renvoie les données de poids de remplissage à la machine de remplissage pour corriger automatiquement la dérive
La combinaison du retour de la trieuse pondérale vers la remplisseuse – connue sous le nom de contrôle du poids de remplissage en boucle fermée – est la norme pour les lignes alimentaires à gros volumes. Il élimine le besoin d'échantillonnage manuel du poids de remplissage et maintient la précision de remplissage à ±0,3 % tout au long du cycle de production.

Type de produit |
Technologie de remplissage |
Pourquoi |
Granulés fluides (riz, grains de café, noix, pâtes) |
Peseuse combinée multi-têtes |
Le plus rapide et le plus précis pour les granulés ; combine plusieurs petites pesées pour atteindre le poids cible |
Poudre fluide (farine, sucre, sel, poudre de protéines) |
Remplisseuse doseuse à vis |
Dosage volumétrique par vis rotative ; bonne précision pour des poudres homogènes |
Poudre non fluide/cohésive (épices fines, cacao, matcha) |
Dosage à la vis sans fin avec agitation |
L'agitateur empêche le pontage et assure un flux de poudre constant vers la vis sans fin |
Produit mixte (mélange montagnard, granola, noix mélangées) |
Peseuse combinée multi-têtes |
Gère des tailles et des densités de produits variées |
La peseuse combinée multi-têtes est la norme industrielle pour le remplissage de granulés et de solides irréguliers. Cela fonctionne par :
Distribution du produit sur plusieurs têtes de pesée radiales (généralement 10 à 24 têtes)
Pesée simultanée du produit dans chaque tête
Sélection de la combinaison de têtes dont le poids combiné est le plus proche du poids cible
Libérer cette combinaison dans le sac ci-dessous
Précision : ±0,5 à 1,0 g pour la plupart des produits granulés — nettement meilleure que le remplissage à vis sans fin ou volumétrique Vitesse : 60 à 120 pesées/min pour une peseuse à 14 têtes Produits : Noix, graines, grains de café, pâtes, légumes surgelés, confiserie, nourriture pour animaux
Pour les produits en poudre et en granulés conditionnés en sachets souples (pochettes stand-up, sachets oreillers, sachets à soufflets), la machine Vertical Form-Fill-Seal (VFFS) est la solution standard. La machine VFFS :
Forme un sac à partir d'un rouleau de film plat
Remplit le sac avec le produit de la peseuse/remplisseuse ci-dessus
Scelle le haut du sac
Coupe le sac de la bande de film
Sortie VFFS : 40 à 120 sacs/min selon la taille du sac et le poids de remplissage Types de film : OPP, BOPP, PE, film laminé, papier kraft laminé, film compostable Styles de sac : Sac oreiller, sac à soufflet, pochette verticale (avec option fermeture éclair)
Le flow packaging est la méthode d'emballage standard pour les produits alimentaires solides emballés individuellement : barres snack, biscuits, barres chocolatées, crackers, produits surgelés et produits de boulangerie.
Pour une comparaison complète entre le flow packaging, le film rétractable et l'ensachage pour différents types de produits, voir : Emballage rétractable, emballage fluide ou ensachage : quelle méthode convient le mieux à votre produit ?
Paramètre |
Emballage alimentaire standard |
Emballage à flux alimentaire à grande vitesse |
Vitesse |
60 à 150 paquets/min |
150 à 400 paquets/min |
Type de film |
OPP, BOPP, PE, film métallisé |
OPP, BOPP, PE, film métallisé |
Type de joint |
Joint d'ailette (inférieur) + joints d'extrémité |
Joint d'aileron + joints d'extrémité |
Alimentation du produit |
Manuel ou convoyeur |
Automatique avec contrôle de l'espacement des produits |
Contrôle de la température |
±2°C |
±1°C (servocommandé) |
Idéal pour |
Snack-bars, biscuiterie, boulangerie |
Biscuiterie grand volume, confiserie, produits surgelés |
Fermeture hermétique pour la durée de conservation : les emballages alimentaires doivent produire des joints hermétiques : pas de trous d'épingle, pas de joints faibles permettant la pénétration de l'oxygène. La qualité du joint est contrôlée par :
Température des mâchoires de scellage (contrôle ±1°C)
Pression des mâchoires du joint
Temps de séjour (durée pendant laquelle les mâchoires sont en contact avec le film)
Emballage sous atmosphère modifiée (MAP) : pour les produits nécessitant une durée de conservation prolongée, l'emballage sous flux peut être équipé d'un rinçage au gaz : de l'azote ou du CO₂ est injecté dans l'emballage avant de le sceller pour déplacer l'oxygène. MAP prolonge la durée de conservation de 2 à 5 fois pour de nombreux produits alimentaires.
Sélection de films pour aliments : les films d'emballage alimentaire doivent être conformes à la réglementation sur les matériaux en contact avec les aliments (21 CFR Parts 170–189 aux États-Unis ; Règlement UE 10/2011 dans l'UE). Spécifiez un film conforme au contact alimentaire lors de la commande : tous les films Flow Wrap ne sont pas certifiés pour le contact alimentaire.
Le regroupement rétractable est la méthode d'emballage secondaire standard pour les boissons en bouteille et en conserve : créant des paquets de 4, 6, 12 et 24 paquets à partir de conteneurs individuels.
Pour une comparaison technique complète des méthodes d'emballage sous film rétractable, voir : Emballage rétractable, emballage fluide ou ensachage : quelle méthode convient le mieux à votre produit ?
Composant |
Fonction |
Spécification clé |
Convoyeur d'accumulation |
Sortie tampons de la ligne de remplissage primaire ; alimente le groupeur à un rythme constant |
Vitesse adaptée à la sortie de la ligne principale |
Séparateur de voie / mérou |
Organise les conteneurs en configuration groupée (2 × 3, 3 × 4, etc.) |
Format modifiable pour différentes tailles de paquets |
Emballage sous film rétractable (groupeur) |
Enveloppe le paquet dans un film rétractable POF ou PE |
Largeur du film, dimensions du paquet, débit |
Tunnel de rétraction |
Applique de la chaleur pour rétrécir le film étroitement autour du paquet |
Profil de température, vitesse de la bande, longueur du tunnel |
Codeur de bundle |
Imprime la date de péremption et le code de lot sur le paquet |
CIJ ou TTO |
Inspecteur de paquets |
Vérifie l'intégrité du paquet et la présence de l'étiquette |
Système de vision |
Type de film |
Taux de rétrécissement |
Clarté |
Force |
Idéal pour |
POF (Polyoléfine) |
Élevé (60 à 70 %) |
Excellent |
Bien |
Boissons haut de gamme, offres groupées destinées aux détaillants |
PE (Polyéthylène) |
Moyen (30 à 50 %) |
Bien |
Excellent |
Regroupement de gros volumes et sensible aux coûts |
PVC |
Haut |
Bien |
Moyen |
Utilisation en déclin en raison de préoccupations environnementales |
HACCP (Hazard Analysis and Critical Control Points) est le cadre de gestion de la sécurité alimentaire reconnu au niveau international – et les équipements d’emballage entrent explicitement dans le champ d’application HACCP. Comprendre les exigences HACCP pour les équipements d'emballage est essentiel à la fois pour la conformité réglementaire et pour réussir les audits des détaillants (Walmart, Costco, Tesco, Woolworths et la plupart des grands détaillants alimentaires exigent une production conforme HACCP comme condition d'approvisionnement).
PCC |
Danger |
Mesure de contrôle |
Surveillance |
Détection de métaux |
Contamination métallique due à l'usure de l'équipement ou aux matières premières |
Détecteur de métaux avec rejet automatique |
Testez toutes les 30 minutes avec des éprouvettes certifiées ; enregistrer tous les résultats |
Intégrité du joint |
Pénétration d’agents pathogènes à travers un joint défaillant |
Contrôle de la température et de la pression des joints ; test d'intégrité du joint |
Surveillance continue de la température ; essai destructif périodique d'étanchéité |
Poids de remplissage |
Sous-remplissage (fraude à la consommation / violation de la réglementation) |
Trieuse pondérale avec rejet automatique |
Pesée de contrôle à 100 % ; contrôle statistique des processus |
Codage des dates |
Code de date manquant ou incorrect (échec de la traçabilité) |
Vérification des codes-barres du système de vision |
Vérification à 100 % par scan de codes-barres |
Corps étranger (rayons X) |
Corps étranger non métallique (verre, os, pierre, plastique dense) |
Inspection aux rayons X |
Continu; tester avec des éprouvettes certifiées toutes les 30 min |
Exigence |
Implications dans la conception |
Mise en œuvre de JEWSHIN |
Aucun contact métal sur métal dans les zones du produit |
Empêche la génération de particules métalliques |
Surfaces de contact en plastique ou revêtues dans les zones de produits |
Aucun composant en verre dans les zones de produits |
Empêche la contamination du verre |
Tous les composants de la zone produit sont en métal ou en plastique de qualité alimentaire |
Surfaces nettoyables |
Empêche l'hébergement bactérien |
304 SS, Ra ≤ 1,6 μm, pas de crevasses, drainage complet |
Lubrifiants de qualité alimentaire |
Empêche la contamination du lubrifiant |
Lubrifiants certifiés NSF H1 dans toutes les zones de contact avec le produit |
Coffrets électriques IP65 |
Résiste au nettoyage par lavage |
IP65 en standard pour les configurations de qualité alimentaire |
Exclusion des nuisibles |
Aucune zone de refuge pour les nuisibles |
Aucun élément structurel creux ; plaques de base scellées |
Les programmes reconnus par la GFSI (Global Food Safety Initiative) – SQF, BRC Global Standard for Food Safety, IFS Food et FSSC 22000 – sont exigés par la plupart des grands détaillants alimentaires pour leurs fournisseurs. Ces programmes auditent l'ensemble du système de gestion de la sécurité alimentaire, y compris les équipements d'emballage.
Exigences en matière d'équipement d'emballage dans le cadre des programmes GFSI :
Exigence |
Référence SQF |
Référence BRC |
Implication dans la conception des machines |
Adéquation de l'équipement |
Module 11 |
Article 4.6 |
L'équipement doit être adapté à l'usage prévu ; documenté |
Entretien des équipements |
Module 11 |
Article 4.6 |
Calendrier de maintenance préventive documenté |
Nettoyage des équipements |
Module 11 |
Article 4.11 |
Procédures de nettoyage validées ; dossiers tenus |
Prévention des corps étrangers |
Module 11 |
Article 4.10 |
Détection de métaux ; pas de verre/plastique fragile dans les zones de produits |
Étalonnage |
Module 11 |
Article 4.6 |
Calendrier d'étalonnage pour tous les appareils de mesure |
JEWSHIN fournit un ensemble complet de documentation pour la conformité GFSI, y compris les protocoles de qualification des équipements, les procédures de nettoyage, les calendriers de maintenance et les enregistrements d'étalonnage. Pour le cadre complet de documentation de conformité, voir : Répondre aux normes FDA, CE et GMP : un guide de conformité des machines d'emballage

L'équilibrage des lignes alimentaires suit la même méthodologie que les autres applications d'emballage, mais avec des considérations spécifiques aux aliments en matière de temps d'arrêt (nettoyage, NEP, tests de détecteurs de métaux) qui réduisent la durée de fonctionnement efficace.
Type de ligne |
OEE typique |
Principaux facteurs de perte OEE |
Ligne de remplissage de liquide (monoproduit) |
80 à 88 % |
Commutation, CIP, arrêts mineurs |
Ligne de remplissage de liquides (multi-produits) |
70 à 80 % |
Changements fréquents et CIP |
Ligne VFFS poudre/granulé |
75 à 85 % |
Épissures de films, calibrage de peseuse, changement |
Ligne flow wrap (biscuit/snack) |
82 à 90 % |
Assemblages de films, bourrages de produits, changement |
Ligne de paquets de boissons |
85 à 92 % |
Épissures de films, changements de format |
Profil d'exploitation : Sauce pour pâtes en bocaux en verre de 350 ml ; capuchon de cosse ; étiquette enveloppante ; 22 jours ouvrables/mois ; 1 quart de travail ; 8 heures ; Objectif OEE de 82 %.
Vitesse de ligne requise :
Vitesse requise=500,00022×8×60×0,82=500,0008,659≈58 unités/minVitesse requise=22×8×60×0,82500,000=8,659500,000≈58 unités/min
Gare |
Machine |
Vitesse maximale |
Statut |
Remplissage |
Remplisseuse à piston à 6 têtes (350 ml, viscosité moyenne-élevée) |
70 unités/min |
✅ |
Plafonnement |
Capsuleuse de cosses automatique avec surveillance du couple |
80 unités/min |
✅ |
Scellage par induction |
Scelleuse par induction en ligne |
100 unités/min |
✅ |
Étiquetage |
Étiqueteuse enveloppante servo |
100 unités/min |
✅ |
Codage (CIJ) |
Codeur à jet d'encre continu |
100 unités/min |
✅ |
Détection de métaux |
Détecteur de métaux en ligne avec rejet |
100 unités/min |
✅ |
Trieuse pondérale |
Trieuse pondérale en ligne |
100 unités/min |
✅ |
Emballage des caisses |
Encartonneuse automatique |
8 caisses/min (~80 unités/min) |
✅ |
Goulot |
Remplissage (70 unités/min) |
— |
La ligne fonctionne à 70 unités/min |
Capacité mensuelle : 70 × 8 × 60 × 0,82 × 22 = 604 000 unités/mois — 21 % de marge au-dessus de l'objectif.
Cible : Petite marque alimentaire, artisan producteur ou startup ; premier investissement en automatisation ; capital limité
Gare |
Équipement |
Vitesse |
Remplissage |
Remplisseuse à piston semi-automatique à 2 têtes |
20 à 30 unités/min |
Plafonnement |
Capsuleuse rotative semi-automatique |
20 à 40 unités/min |
Étiquetage |
Étiqueteuse enveloppante servo |
60 unités/min |
Codage |
Codeur CIJ |
60 unités/min |
Inspection |
Détecteur de métaux de paillasse |
Test manuel |
Opérateurs : 2 à 3 Capacité mensuelle (1 équipe, 22 jours, 75 % OEE) : ~54 000 à 81 000 unités Empreinte : 6 m × 2 m Investissement : 28 000 $ à 55 000 $ (FOB)
Cible : Marque alimentaire établie ou fabricant régional ; fourniture au détail; Conformité HACCP/GFSI requise
Gare |
Équipement |
Vitesse |
Remplissage |
Remplisseuse automatique à pompe à piston/à engrenages à 4 à 6 têtes avec CIP |
60 à 80 unités/min |
Plafonnement |
Capsuleuse rotative automatique avec surveillance du couple |
80 unités/min |
Scellage par induction |
Scelleuse par induction en ligne |
100 unités/min |
Étiquetage |
Étiqueteuse servo à double tête avec inspection visuelle |
100 unités/min |
Codage |
Codeur CIJ + TTO sur étiqueteuse |
100 unités/min |
Détection de métaux |
Détecteur de métaux en ligne avec rejet automatique |
100 unités/min |
Trieuse pondérale |
Trieuse pondérale en ligne avec retour d'informations sur le remplissage |
100 unités/min |
Emballage des caisses |
Formeuse de caisses automatique + emballeuse + scelleuse |
10 caisses/min |
Palettisation |
Palettiseur semi-automatique |
5 palettes/heure |
Opérateurs : 3 à 4 Capacité mensuelle (1 équipe, 22 jours, 82 % OEE) : ~580 000 unités Empreinte : 25 m × 5 m Investissement : 220 000 $ à 380 000 $ (FOB)
Cible : Grande marque alimentaire ou grand emballeur sous contrat ; plusieurs équipes ; conformité totale au GFSI ; exporter vers plusieurs marchés
Gare |
Équipement |
Vitesse |
Remplissage |
Remplisseuse automatique de 8 à 12 têtes avec CIP complet |
150 à 200 unités/min |
Plafonnement |
Capsuleuse rotative à grande vitesse avec vérification du couple à 100 % |
200 unités/min |
Scellage par induction |
Scelleuse par induction en ligne à grande vitesse |
200 unités/min |
Étiquetage |
Étiqueteuse servo haute vitesse avec vision 100 % + OCR |
200 unités/min |
Codage |
CIJ + laser intégré |
200 unités/min |
Détection de métaux |
Détecteur de métaux à grande vitesse avec rejet automatique |
200 unités/min |
Inspection aux rayons X |
Radiographie en ligne (pour la détection verre dans verre ou os) |
200 unités/min |
Trieuse pondérale |
Trieuse pondérale à grande vitesse avec contrôle du remplissage en boucle fermée |
200 unités/min |
Emballage des caisses |
Encartonneuse robotisée à grande vitesse |
20 caisses/min |
Palettisation |
Palettiseur robotisé automatique |
12 palettes/heure |
Opérateurs : 4 à 6 Capacité mensuelle (2 équipes, 22 jours, 85 % OEE) : ~1 795 000 unités Empreinte : 45 m × 8 m Investissement : 550 000 $ à 1 100 000 $ (FOB)
Pour la méthodologie complète du retour sur investissement, voir : Calculateur de retour sur investissement de l'automatisation de l'emballage
L'automatisation des emballages alimentaires et des boissons a cinq facteurs de retour sur investissement distincts :
Une ligne de configuration 2 entièrement automatisée nécessite 3 à 4 opérateurs pour produire 580 000 unités/mois. L'opération manuelle équivalente nécessite 15 à 22 travailleurs. À 18 $/heure (US), l'économie de main d'œuvre est de 198 000 $ à 324 000 $/an.
Le remplissage manuel dépasse généralement de 3 à 6 % pour éviter les violations de la réglementation en matière de sous-remplissage. Un remplisseur à piston automatisé avec retour de trieuse pondérale atteint une précision de ± 0,3 %, réduisant le surremplissage de 4,5 % (moyenne manuelle) à 0,3 %.
Exemple : 350 ml de sauce pour pâtes au coût du produit de 1,20 $/kg.
Sur-remplissage manuel : 4,5 % × 350 ml × 1,20 $/kg = 0,0189 $/unité gaspillée
Remplissage automatisé : 0,3 % × 350 ml × 1,20 $/kg = 0,00126 $/unité gaspillée
Économie : 0,0176 $/unité
À 500 000 unités/mois : 8 800 $/mois = 105 600 $/an
L'emballage manuel des aliments génère des rejets dus à des défauts de scellage, à des défauts d'étiquette et à des erreurs de poids de remplissage. Les lignes automatisées avec inspection en ligne réduisent les taux de rejet de 1,5 à 3 % à 0,1 à 0,3 %.
À 500 000 unités/mois, coût du produit de 0,85 $ par unité, réduction des rejets de 1,5 % : 7 500 rejets en moins/mois × 0,85 $ = 76 500 $/an.
Les principaux détaillants alimentaires exigent la conformité HACCP, la certification GFSI et une traçabilité complète comme conditions d'approvisionnement. Les lignes automatisées avec détection des métaux, contrôle pondéral et intégration du codage sont des conditions préalables pour les principaux canaux de vente au détail : la valeur est la génération de revenus, pas seulement la réduction des coûts.
Les lignes manuelles s'arrêtent lorsque les travailleurs sont absents, fatigués ou pendant les pauses. Les lignes automatisées fonctionnent en continu avec des temps d'arrêt prévisibles et planifiables. Pour une ligne produisant 0,85 $/unité à 60 unités/min, chaque heure d'arrêt non planifié coûte 3 060 $ en perte de production.
Investissement : 300 000$ (débarqué, incluant expédition, droits, installation)
Conducteur |
Valeur annuelle |
Main d'œuvre (18 travailleurs → 4 opérateurs, 1 équipe) |
248 000 $ |
Précision de remplissage (réduction du surremplissage) |
105 600 $ |
Réduction du taux de rejet |
76 500 $ |
Économie annuelle totale |
430 100 $ |
Période de récupération simple = 300 000 $ 430 100 $ ≈ 8,4 mois Période de récupération simple = 430 100 $ 300 000 $ ≈ 8,4 mois

Pour le cadre complet d’évaluation des fournisseurs, voir : Comment évaluer un fabricant chinois de machines d'emballage
Pour les applications alimentaires en particulier, vérifiez :
1. Certificats de qualité d'acier inoxydable Demandez des certificats d'usine pour toutes les surfaces en contact avec le produit. 304 SS est le minimum pour les applications alimentaires ; Le SS 316L est requis pour les produits acides ou salins (vinaigre, cornichons, sauce soja).
2. Documentation sur l'état de surface Demander des mesures de rugosité de surface Ra pour les surfaces en contact avec le produit. Les applications alimentaires nécessitent un Ra ≤ 1,6 μm ; les applications adjacentes aux produits laitiers et pharmaceutiques nécessitent un Ra ≤ 0,8 μm.
3. Certificats lubrifiants NSF H1 Tous les lubrifiants utilisés dans les zones de contact avec les produits doivent être certifiés NSF H1. Demandez des certificats – pas seulement une confirmation verbale.
4. Données de validation CIP Pour les lignes dotées de la capacité CIP, demandez des données de validation montrant que le cycle CIP atteint la norme de propreté requise (généralement < 10 CFU/cm⊃2 ; pour les surfaces en contact avec les aliments).
5. Spécifications de sensibilité du détecteur de métaux Demandez les spécifications de sensibilité du détecteur de métaux – limites de détection des métaux ferreux, non ferreux et inoxydables pour votre produit et type de conteneur spécifiques. Un détecteur de métaux qui répond aux exigences de sensibilité pour les produits secs peut ne pas répondre aux exigences pour les produits humides ou conducteurs.
6. FAT avec votre produit Pour les investissements dans une ligne alimentaire supérieurs à 150 000 $, effectuez le FAT avec votre produit réel – ou un produit de viscosité, de densité et de caractéristiques d'écoulement équivalentes. Découvrir un problème de précision de remplissage ou de qualité d'étanchéité après l'installation de la ligne est bien plus coûteux que de le découvrir chez FAT.
Pour le processus complet d’importation et de douane, voir : Importer une machine d'emballage de Chine : le guide d'approvisionnement complet
R : Oui, avec la bonne configuration de buse et de vanne. Les remplisseurs à piston standard utilisent des robinets à tournant sphérique ou des robinets à boisseau qui peuvent cisailler ou écraser les particules. Pour les sauces en morceaux, spécifiez une buse à large ouverture (diamètre d'alésage minimum = 1,5 × la plus grande dimension des particules) et une vanne rotative ou une vanne à clapet qui s'ouvre complètement sans créer de point de cisaillement. Pour les très grosses particules (morceaux > 15 mm), un remplissage par gravité avec une buse à large diamètre peut être plus approprié qu'un remplissage à piston. Partagez la formulation de votre sauce et la taille des particules avec notre équipe d'ingénieurs et nous spécifierons la technologie de remplissage appropriée.
R : Le remplissage de boissons gazeuses nécessite une technologie de remplissage à contre-pression (isobare) – un système spécialisé qui prépressurise le récipient avec du CO₂ avant le remplissage pour éviter la formation de mousse. Cela ne fait pas partie de la gamme de produits standard de JEWSHIN, qui se concentre sur les emballages alimentaires liquides, pâteux, en poudre et solides. Pour les lignes de boissons gazeuses, nous recommandons des fournisseurs spécialisés d’équipements de remplissage de boissons. Cependant, JEWSHIN peut fournir les stations en aval – étiquetage, codage, fardelage rétractable, mise en caisse et palettisation – pour les lignes de boissons gazeuses. Contact wendy@jewshin.com pour discuter d'une configuration de ligne hybride.
R : Les lignes multiformats sont la norme pour les fabricants de produits alimentaires. La clé réside dans l'ajustement de la taille servocommandé avec des recettes stockées : chaque format (250 ml, 500 ml, 1 L) a une recette nommée dans l'IHM qui stocke tous les paramètres de la machine : volume de remplissage, couple de serrage, position de l'étiquette, nombre de caisses. Le passage d'un format à l'autre nécessite : (1) la sélection de la recette sur l'écran tactile (réglage automatique des paramètres) ; (2) modifications de l'outillage physique si nécessaire (diamètre de la buse de remplissage, taille du mandrin de bouchage, largeur du guide d'étiquettes). Avec des outils de changement rapide bien conçus, un changement de trois formats prend 25 à 40 minutes. Voir notre Guide de changement de ligne de conditionnement pour la méthodologie SMED complète.
R : La gestion des allergènes sur les lignes partagées nécessite : (1) une procédure documentée de nettoyage des allergènes validée pour montrer que les résidus d'allergènes sont réduits en dessous du seuil d'action après le nettoyage ; (2) une conception de machine qui facilite un nettoyage complet : pas de zones mortes, pas de sections creuses, capacité NEP complète ; (3) une séquence de changement qui fait toujours passer les produits sans allergènes avant les produits contenant des allergènes au cours d'une équipe ; (4) tests sur écouvillon après le nettoyage pour vérifier l’élimination des allergènes. Les configurations des lignes de qualité alimentaire JEWSHIN sont conçues pour prendre en charge la validation des allergènes : surfaces lisses, capacité CIP et accessibilité complète des surfaces en contact avec le produit. Nous fournissons des modèles de procédures de nettoyage dans le cadre de notre dossier de documentation de mise en service.
R : Aux tarifs de main-d'œuvre américains/européens (15 $ à 25 $/heure), une ligne de configuration 2 entièrement automatisée devient généralement justifiée en termes de coût à environ 150 000 à 200 000 unités/mois sur une seule équipe. En dessous de ce volume, une ligne semi-automatique (remplissage et étiquetage automatisés ; bouchage et mise en caisse manuels) offre souvent un meilleur retour sur investissement. Aux taux de main-d'œuvre asiatiques (3 à 8 dollars/heure), le seuil de rentabilité est plus élevé – généralement 400 000 à 600 000 unités/mois. Utilisez notre Calculateur de retour sur investissement de l'automatisation de l'emballage pour calculer le seuil de rentabilité spécifique de votre coût de main-d'œuvre et de votre volume de production.
R : Les deux. Nous fournissons des machines individuelles pour les clients qui complètent une ligne existante, et des lignes complètes clé en main – du remplissage à la palettisation – pour les clients qui construisent une nouvelle ligne à partir de zéro. Pour les projets de lignes complets, nous fournissons des dessins de disposition des lignes, une analyse de l'équilibrage des lignes, les exigences des services publics et une assistance complète à la mise en service, y compris la formation des opérateurs et la documentation HACCP. Explorez notre solutions d'emballage pour aliments et boissons ou contact wendy@jewshin.com avec la portée de votre projet et vos objectifs de production.
Définition du produit et du processus
Forme du produit identifié (liquide/pâte/poudre/granulé/solide)
Caractéristiques de viscosité / densité / débit documentées
Température de remplissage (ambiante / remplissage à chaud / remplissage à froid) définie
Statut allergène documenté
Durée de conservation et exigence MAP définies
Définition du conteneur et de la fermeture
Type et dimensions du conteneur documentés (tous les SKU)
Matériau du contenant (verre / PET / HDPE / métal) documenté
Type de fermeture documenté (vis / ergot / couronne / pression)
Exigence relative au joint d'induction définie
Exigences de production
Objectif de volume mensuel défini
Jours de fonctionnement et équipes définis
Objectif OEE défini (recommandé 82% pour les lignes alimentaires)
Vitesse de ligne requise calculée
Exigence de volume de pointe définie
Exigences de conformité
Marchés cibles identifiés
CCP HACCP identifiés (détection des métaux, contrôle pondéral, intégrité des scellés, codage des dates)
Exigence du schéma GFSI identifiée (SQF / BRC / IFS / FSSC 22000)
Marquage CE requis (marché de l'UE)
Conformité du code-barres GS1 requise
Vérification des fournisseurs
Certificats de qualité d'acier inoxydable demandés
Documentation sur l'état de surface demandée
Certificats lubrifiants NSF H1 demandés
Spécification de sensibilité du détecteur de métaux confirmée
Politique FAT confirmée
L'équipe d'ingénierie de JEWSHIN conçoit des lignes d'emballage d'aliments et de boissons, depuis des machines individuelles jusqu'à des solutions complètes clé en main — avec une construction hygiénique compatible HACCP, une certification CE et une assistance complète à la mise en service, y compris la documentation GFSI.
Pour demander une proposition de ligne, partagez :
Votre type de produit, votre viscosité et votre température de remplissage
Type et dimensions du conteneur
Objectif de production mensuel et nombre de SKU
Marchés cibles (pour les exigences de conformité)
Méthode d’emballage actuelle et principaux problèmes
Nous vous répondrons dans les 48 heures avec une recommandation de configuration de ligne, les spécifications de la machine et un devis complet.
E-mail : wendy@jewshin.com WhatsApp : +86- 13128136672
Découvrez les solutions d'emballage alimentaire et de boissons : www.jewshin.com/Solution.html
Lecture connexe :
Répondre aux normes FDA, CE et GMP : un guide de conformité des machines d'emballage →
Guide de conception de lignes d'emballage pour cosmétiques et soins personnels →
Comment évaluer un fabricant chinois de machines d'emballage →
Importer une machine d'emballage de Chine : le guide d'approvisionnement complet →
À propos de l'auteur : Wendy Liu est la PDG de Dongguan Jewishshin Intelligent Machinery Co., Ltd., un fabricant et exportateur mondial de machines d'emballage automatisées et de solutions de lignes clé en main. L'équipe fondatrice de JEWSHIN apporte plus de 15 ans d'expérience en ingénierie de machines d'emballage, avec plus de 200 modèles de machines exportés dans plus de 80 pays en Amérique du Nord, en Europe occidentale, en Asie du Sud-Est, au Moyen-Orient, en Amérique du Sud et en Afrique. Découvrez nos solutions d'emballage pour aliments et boissons →